0045145
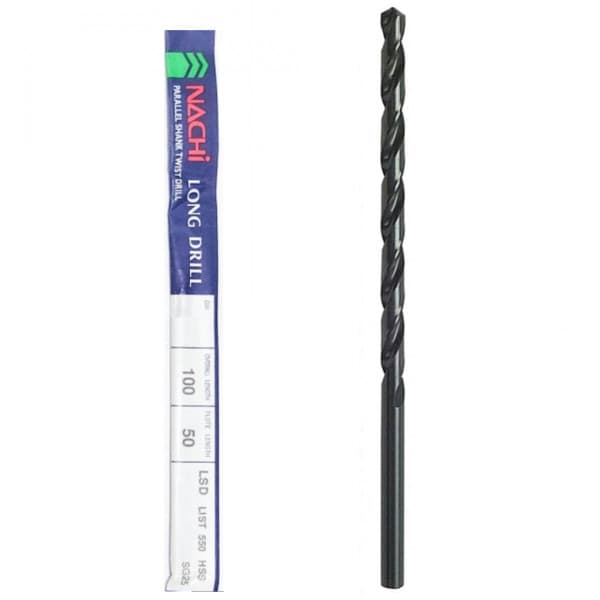
Mũi Khoan Dài Nachi List 550 LSD7.0x300Mũi Khoan Dài Nachi List 550 LSD7.0x300522.288đ/Cái
Tổng giá:522.288đ
Tổng tiền:522.288đ
Xuất trong 2 ngày
MIỄN PHÍ VẬN CHUYỂNcho đơn từ 1.000.000₫
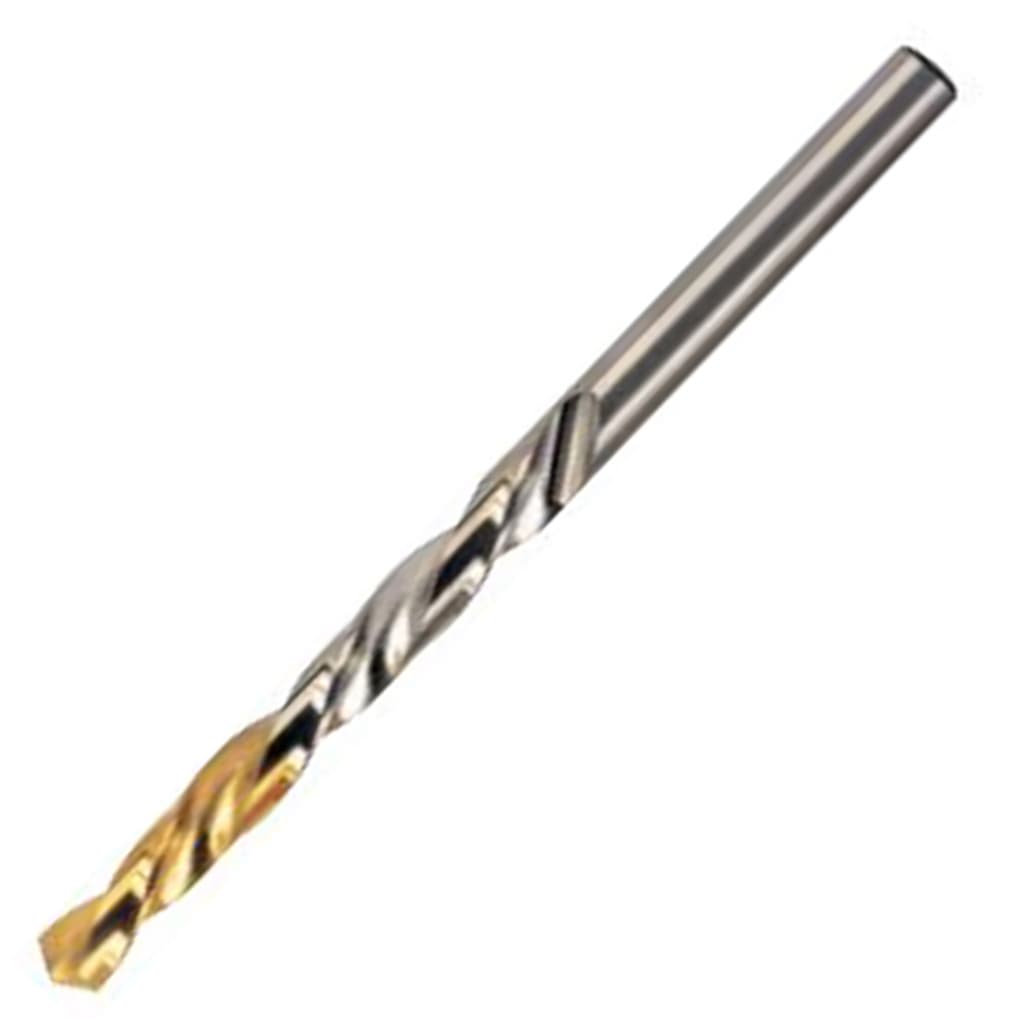
Mũi khoan sắt (HSS Drill Bits) chuyên dùng để khoan sắt , thép cacbon thấp , nhôm , và đồng , phục vụ gia công cơ khí và sửa chữa. Được chế tạo từ thép gió HSS , đảm bảo độ cứng cao và bền bỉ, bề mặt thường phủ oxit đen hoặc TiN để giảm ma sát. Chuôi tròn tương thích với máy khoan thông thường hoặc máy khoan bàn. Kích thước phổ biến: 1mm-13mm. Thương hiệu uy tín: Nachi, Bosch, Makita.
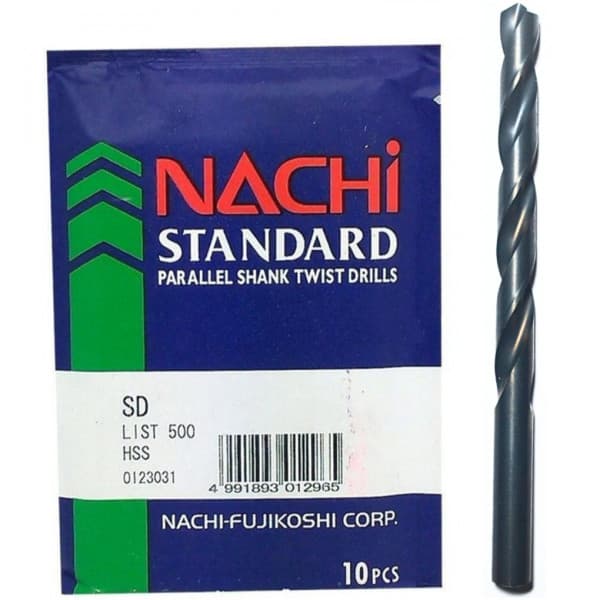
Mũi khoan sắt là dụng cụ cắt chuyên dùng để tạo lỗ trên sắt, thép và các vật liệu kim loại phù hợp. Trong đó, mũi khoan HSS (High-Speed Steel) là dòng được sử dụng phổ biến nhờ khả năng duy trì độ cứng và khả năng cắt trong quá trình gia công. Tại Mecsu, danh mục Mũi Khoan Sắt hiện có nhiều quy cách đường kính, chiều dài và thương hiệu như NACHI, Bosch và BOSI, đáp ứng từ nhu cầu sửa chữa đến gia công cơ khí.
Chọn mũi khoan sắt không chỉ dựa vào đường kính lỗ cần khoan. Vật liệu phôi, đường kính và chiều sâu lỗ, hình học đầu mũi, kiểu chuôi, loại máy và điều kiện cắt đều ảnh hưởng đến hiệu quả gia công. Xác định đúng các yếu tố này giúp chọn đúng mã mũi khoan, hạn chế mũi nhanh cùn, giảm nhiệt và cải thiện chất lượng lỗ.
Mũi khoan sắt là cách gọi phổ biến của nhóm mũi khoan kim loại được sử dụng để tạo lỗ trên sắt, thép và các vật liệu phù hợp với khả năng cắt của từng loại mũi. Trong danh mục Mecsu, phần lớn sản phẩm Mũi Khoan Sắt được phân loại với vật liệu HSS, sử dụng chuôi trụ và dạng mũi khoan xoắn.
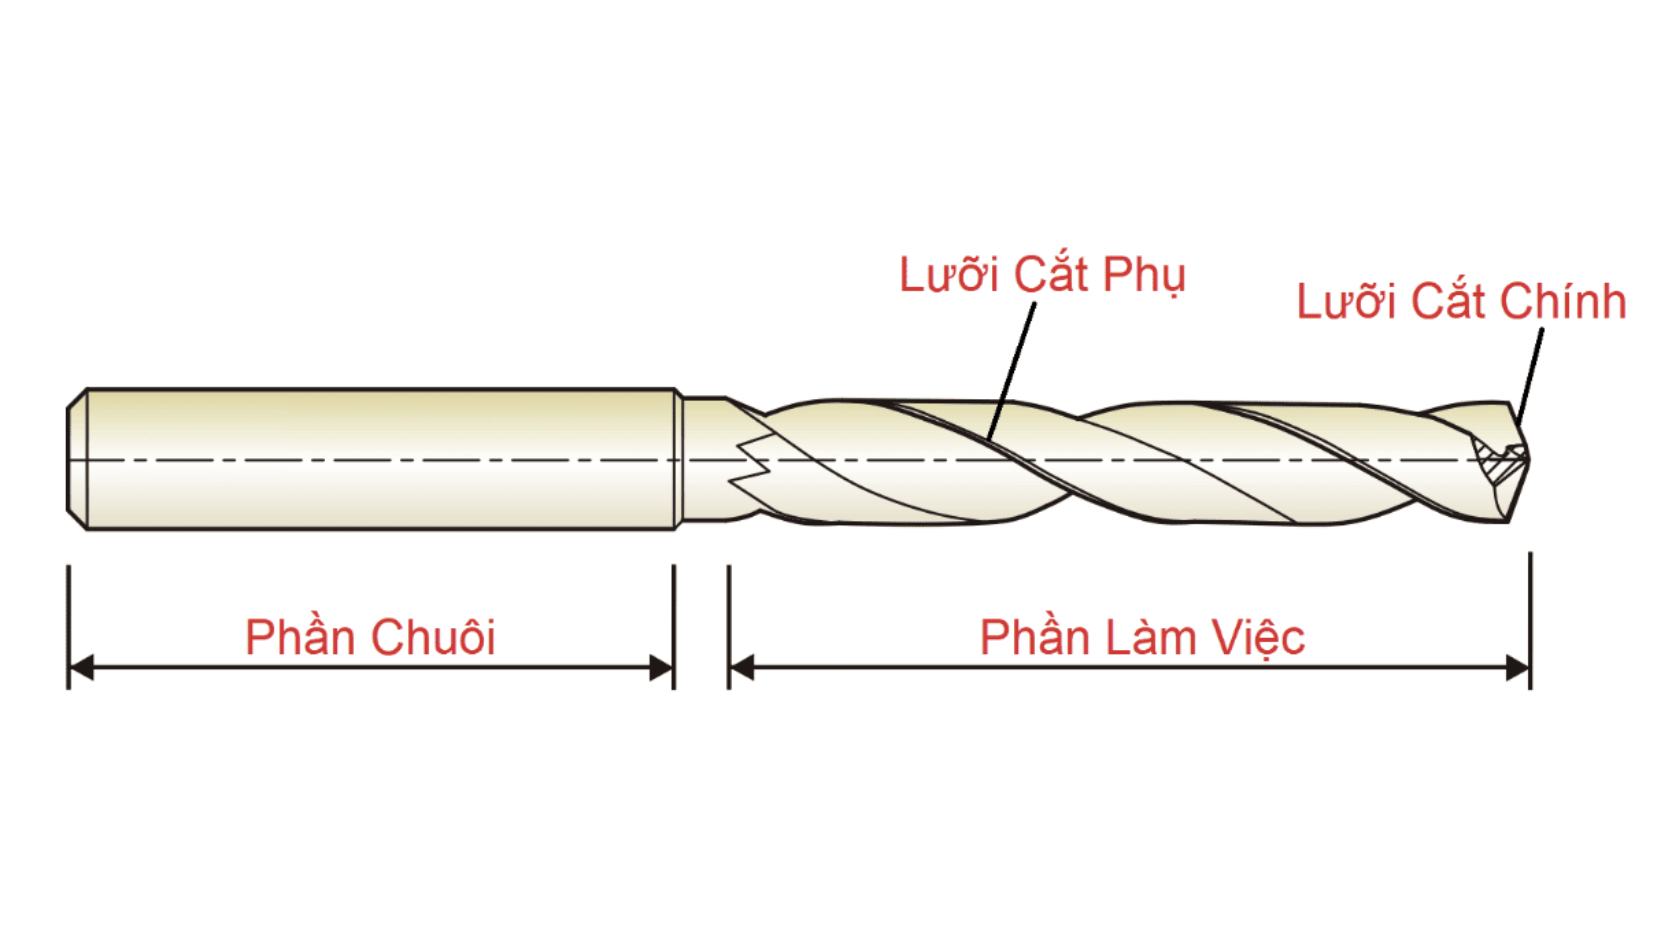
HSS (High-Speed Steel) là thép dụng cụ hợp kim được sử dụng rộng rãi để chế tạo dụng cụ cắt. Với mũi khoan xoắn, phần đầu mũi đảm nhiệm việc cắt vật liệu, còn các rãnh xoắn tạo không gian chứa và đưa phoi ra khỏi lỗ khoan.
HSS có nhiều dạng gia công và hoàn thiện khác nhau. Chẳng hạn, HSS-G là mũi HSS được mài chính xác, thường được lựa chọn khi yêu cầu về độ chính xác kích thước và chất lượng gia công cao hơn so với những dòng HSS có phương pháp chế tạo khác. Vì vậy, khi chọn mũi khoan, cần xem đúng thông tin kỹ thuật của từng mã thay vì chỉ dựa vào tên gọi HSS.
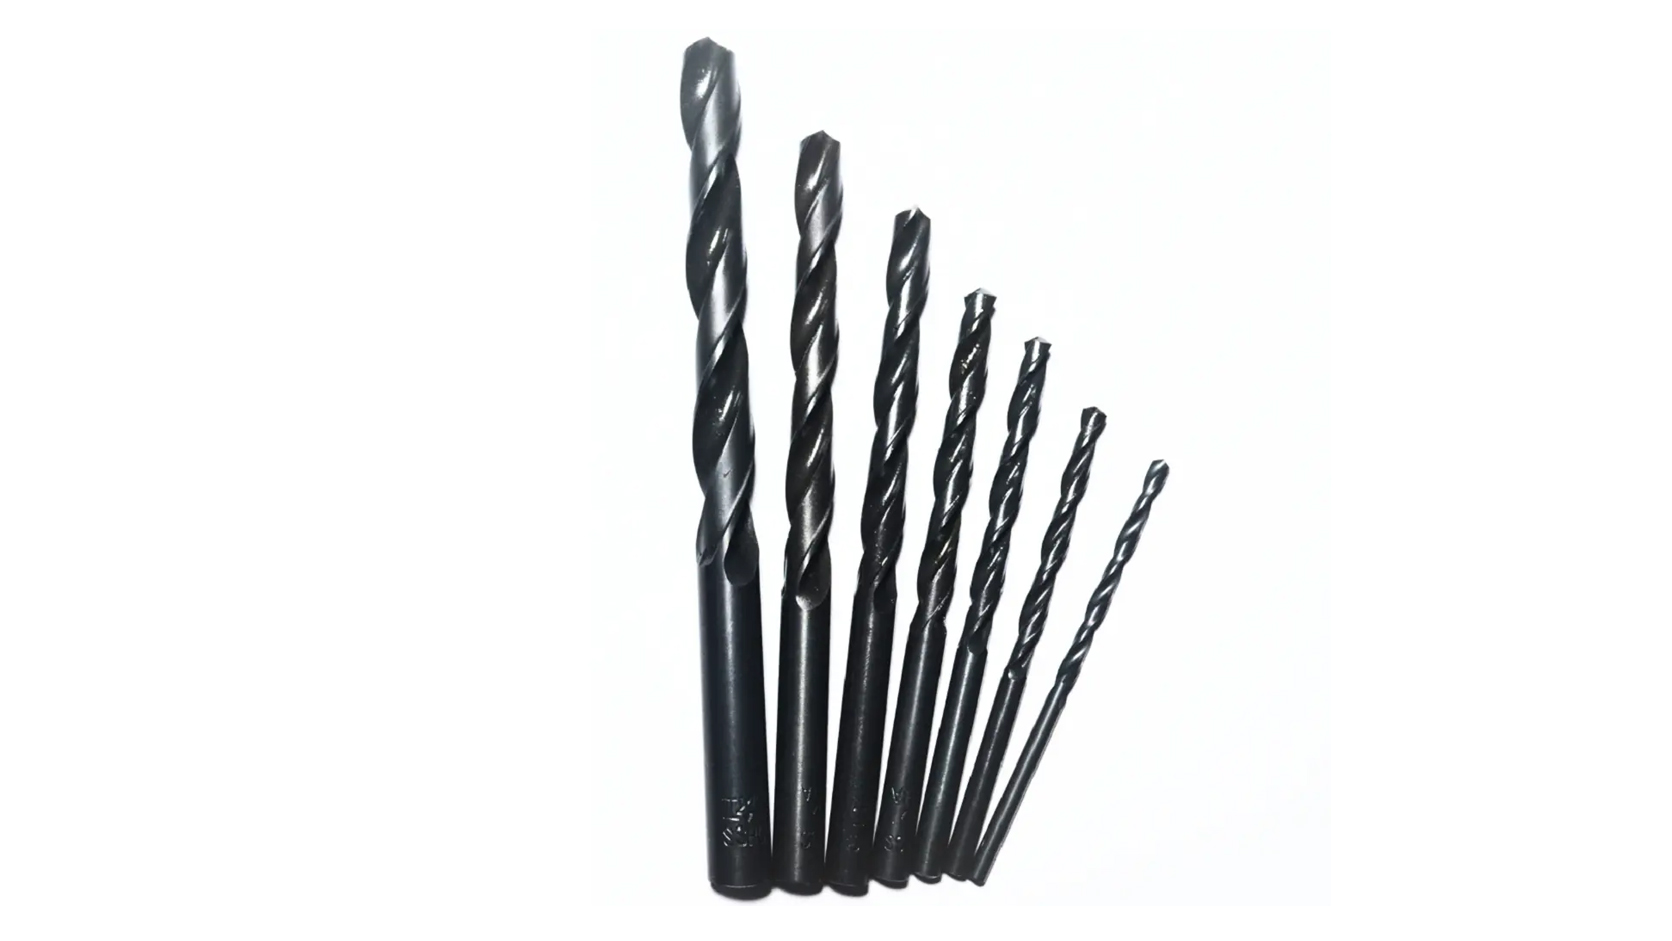
HSS là nhóm mũi khoan kim loại phổ biến trong sửa chữa, bảo trì và gia công cơ khí thông thường. Ưu điểm của nhóm này là có nhiều kích thước và phù hợp với nhiều loại máy khoan. Tuy nhiên, khả năng làm việc cụ thể vẫn phụ thuộc vào vật liệu phôi, hình học mũi và thông số của từng sản phẩm.
HSS-G là dòng HSS được mài chính xác. Một số sản phẩm Bosch HSS-G tại Mecsu được thiết kế theo DIN 338, Type N và sử dụng chuôi trụ. Đây là lựa chọn đáng cân nhắc khi cần mũi khoan có quy cách rõ ràng và độ chính xác gia công tốt.
Chuôi trụ là kiểu chuôi phổ biến trong danh mục Mũi Khoan Sắt tại Mecsu. Dạng chuôi này được gá vào đầu kẹp của máy khoan, với kích thước kẹp phải tương thích với đường kính chuôi.
Đường kính mũi khoan quyết định trực tiếp kích thước lỗ tạo ra. Danh mục Mecsu có nhiều quy cách từ đường kính rất nhỏ đến các kích thước lớn hơn. Một số sản phẩm đang có gồm NACHI List 500 D0.8, D1.0, D1.2, D1.3, D1.5, D2.0, D2.1, D2.4 và nhiều kích thước khác; Bosch có các quy cách như 3, 3.2, 3.5, 4, 8 và 10 mm.
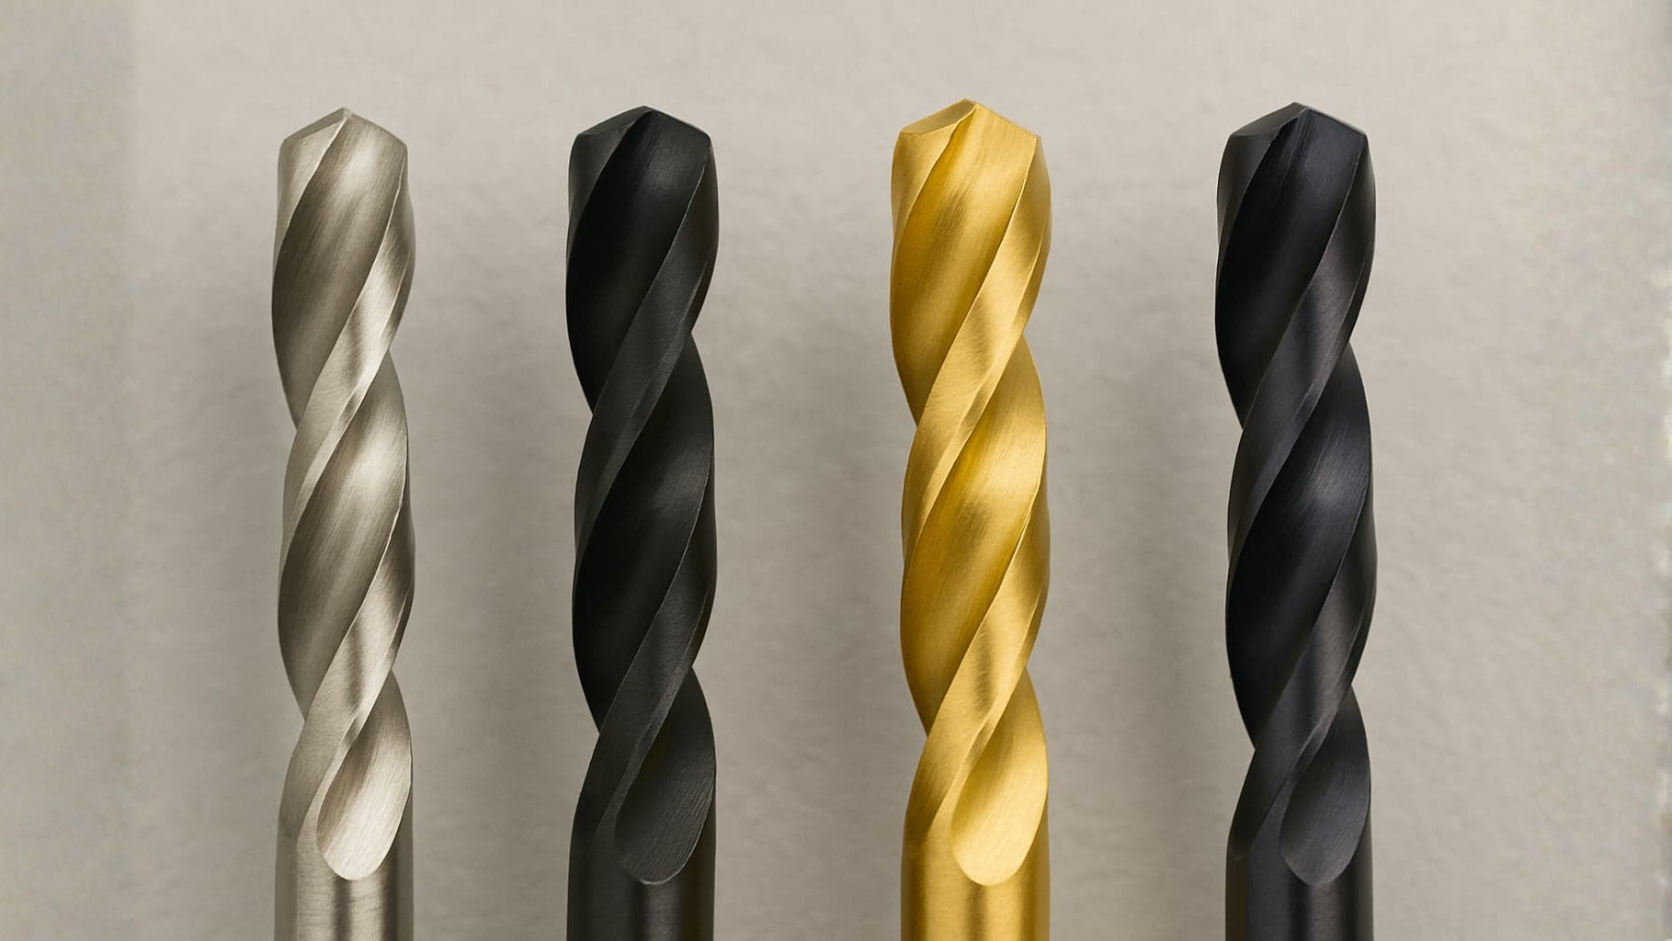
Đây là phần quan trọng nhất khi chọn mũi khoan sắt. Hai mũi có cùng đường kính chưa chắc cho hiệu quả giống nhau nếu khác vật liệu, chiều dài, hình học đầu mũi hoặc điều kiện sử dụng. Nên xác định lần lượt từ yêu cầu của lỗ đến khả năng tương thích với máy.
Trước tiên cần xác định phôi là sắt, thép cacbon, thép hợp kim, gang hay một kim loại khác. Không nên xem “mũi khoan sắt” là tên gọi có nghĩa mọi loại thép đều sử dụng chung một chế độ cắt. Độ cứng, thành phần vật liệu và khả năng gia công của phôi có thể khác nhau đáng kể.
Với sắt và các loại thép thông dụng phù hợp với HSS, mũi khoan HSS hoặc HSS-G là lựa chọn phổ biến. Nếu chuyển sang inox hoặc vật liệu khó gia công hơn, nên xem xét nhóm mũi được nhà sản xuất chỉ định cho vật liệu đó, chẳng hạn HSS-Co đối với một số ứng dụng inox.
Đường kính mũi phải tương ứng với đường kính lỗ yêu cầu. Nếu bản vẽ yêu cầu kích thước hoặc dung sai cụ thể, không nên chỉ nhìn vào đường kính danh nghĩa mà cần kiểm tra thêm dung sai của mũi và phương pháp gia công.
Đối với các lỗ nhỏ, chỉ cần sai khác nhỏ về đường kính cũng có thể ảnh hưởng đến kết quả. Vì vậy, cần xác định chính xác kích thước trước khi chọn mã. Tại Mecsu có nhiều quy cách đường kính, từ các mũi khoan NACHI kích thước nhỏ như D0.8, D1.0, D1.2 đến các mũi Bosch và BOSI có kích thước lớn hơn.
Không nên chọn mũi dài hơn mức cần thiết nếu công việc không yêu cầu. Mũi có chiều dài vừa đủ thường thuận lợi hơn trong việc giữ độ ổn định khi khoan. Khi cần khoan lỗ sâu, phải kiểm tra chiều dài phần xoắn, tổng chiều dài và không gian cần thiết để đưa phoi ra khỏi lỗ.
Trong dữ liệu category hiện có, bộ lọc chiều dài xoắn và tổng chiều dài được tách riêng. Đây là hai thông số cần kiểm tra khi lỗ có chiều sâu đáng kể, thay vì chỉ nhìn vào đường kính mũi.
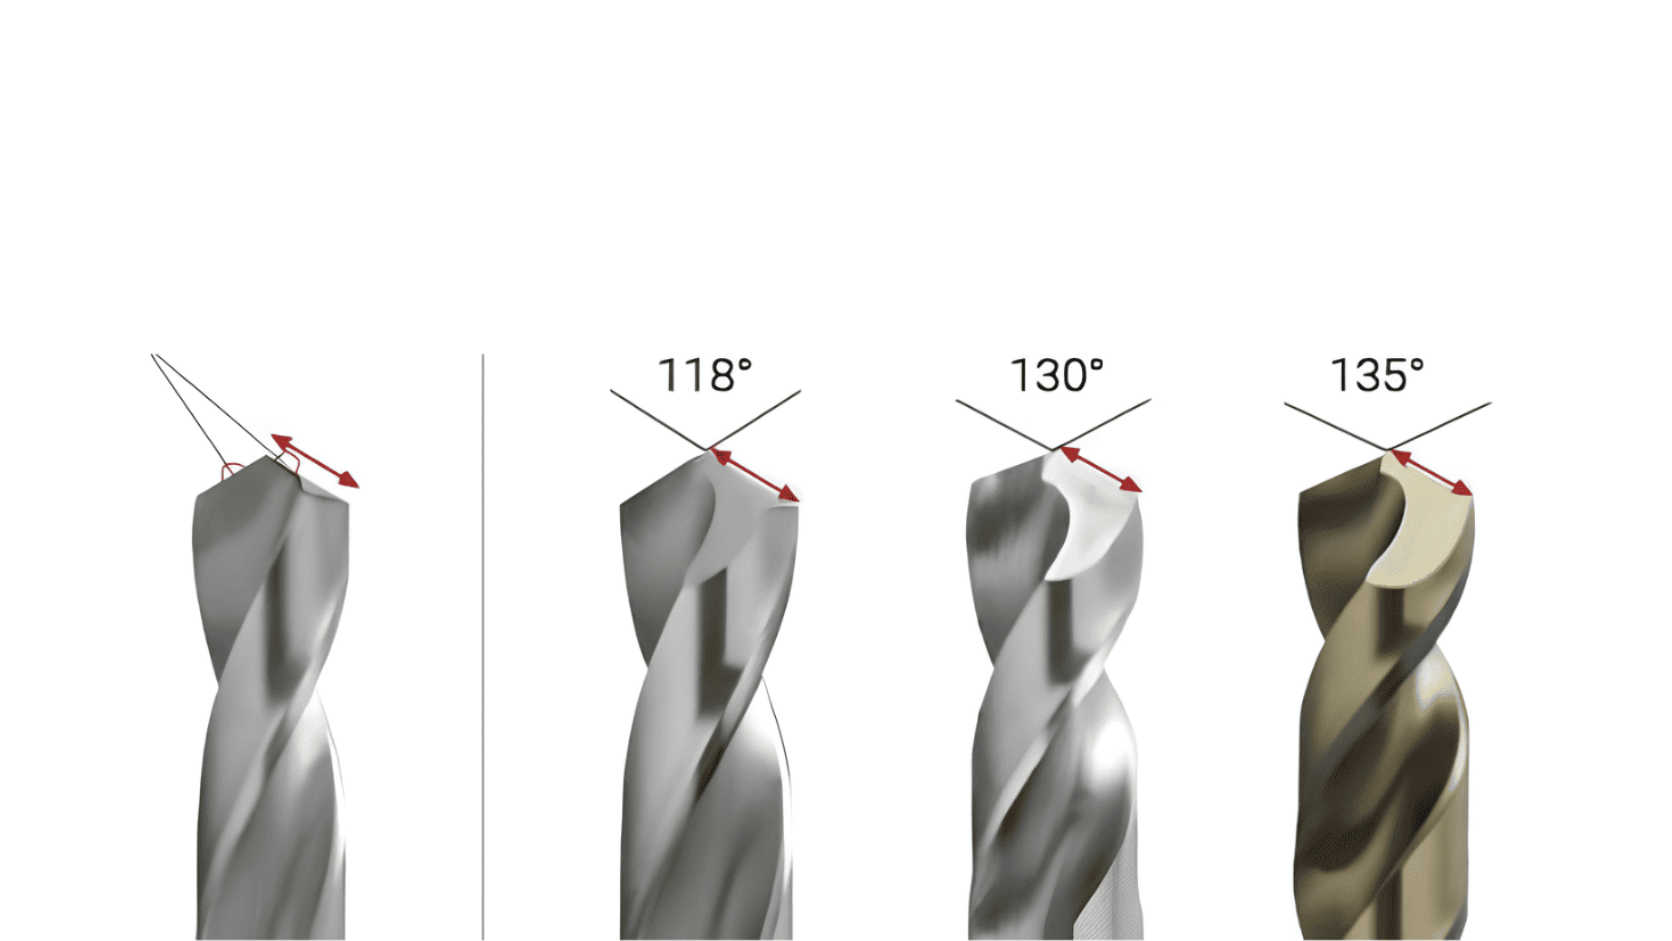
Góc đỉnh và thiết kế đầu mũi ảnh hưởng đến khả năng định tâm, lực tiến và quá trình tạo phoi. Hai góc đỉnh thường gặp trên mũi khoan kim loại là 118° và 135°, nhưng không nên mặc định một góc luôn phù hợp cho mọi trường hợp.
Thiết kế 135° Split Point thường được sử dụng trên một số dòng mũi khoan kim loại để hỗ trợ định tâm khi bắt đầu khoan. Tuy nhiên, lựa chọn thực tế phải dựa trên vật liệu phôi, thiết kế tổng thể của mũi và khuyến nghị của nhà sản xuất.
HSS, HSS-G và HSS-Co không nên được xem là những tên gọi có thể thay thế cho nhau. HSS là vật liệu nền phổ biến; HSS-G mô tả phương pháp gia công mài chính xác của mũi; còn HSS-Co là HSS có bổ sung cobalt và thường được sử dụng cho các ứng dụng khó gia công hơn, tùy từng sản phẩm.
Nếu công việc chỉ là khoan sắt hoặc thép thông dụng, không nhất thiết phải chọn mũi có vật liệu cao cấp hơn nếu thông số của ứng dụng không yêu cầu. Ngược lại, nếu phôi khó gia công hoặc điều kiện cắt khắt khe, nên ưu tiên mã được nhà sản xuất chỉ định rõ cho vật liệu đó.
Phôi cần được gá chắc chắn trước khi khoan, đặc biệt khi sử dụng máy khoan cầm tay hoặc khi khoan trên chi tiết nhỏ. Không nên giữ phôi bằng tay trong quá trình khoan.
Lắp mũi vào đầu kẹp đúng cách và siết đủ lực. Kiểm tra mũi không bị cong, mẻ hoặc có dấu hiệu hư hỏng trước khi vận hành.
Thiết lập tốc độ phù hợp với đường kính mũi và vật liệu phôi. Trong quá trình khoan, duy trì lực tiến ổn định, tránh vừa ép quá mạnh vừa tỳ quá nhẹ khiến mũi không cắt hiệu quả.
Khi khoan lỗ sâu, cần chú ý khả năng thoát phoi và có thể rút mũi định kỳ khi điều kiện gia công yêu cầu. Nếu mũi nóng bất thường, nhanh cùn hoặc xuất hiện tiếng kêu khác thường, nên kiểm tra lại tốc độ, lực tiến, khả năng gá và điều kiện làm mát.
HSS là tên gọi vật liệu thép gió được sử dụng để chế tạo mũi khoan, còn HSS-G thường chỉ mũi HSS được gia công mài chính xác. Vì vậy, HSS-G không phải là một vật liệu hoàn toàn khác với HSS mà là cách phân loại liên quan đến phương pháp chế tạo và mức độ hoàn thiện của mũi.
Khi lựa chọn, không nên chỉ dựa vào chữ “HSS-G” để kết luận một sản phẩm phù hợp hơn trong mọi trường hợp. Cần xem đồng thời đường kính, hình học đầu mũi, dung sai, chiều dài, tiêu chuẩn, vật liệu phôi và yêu cầu gia công. Với từng mã cụ thể, thông số catalogue của nhà sản xuất vẫn là căn cứ chính xác nhất.

