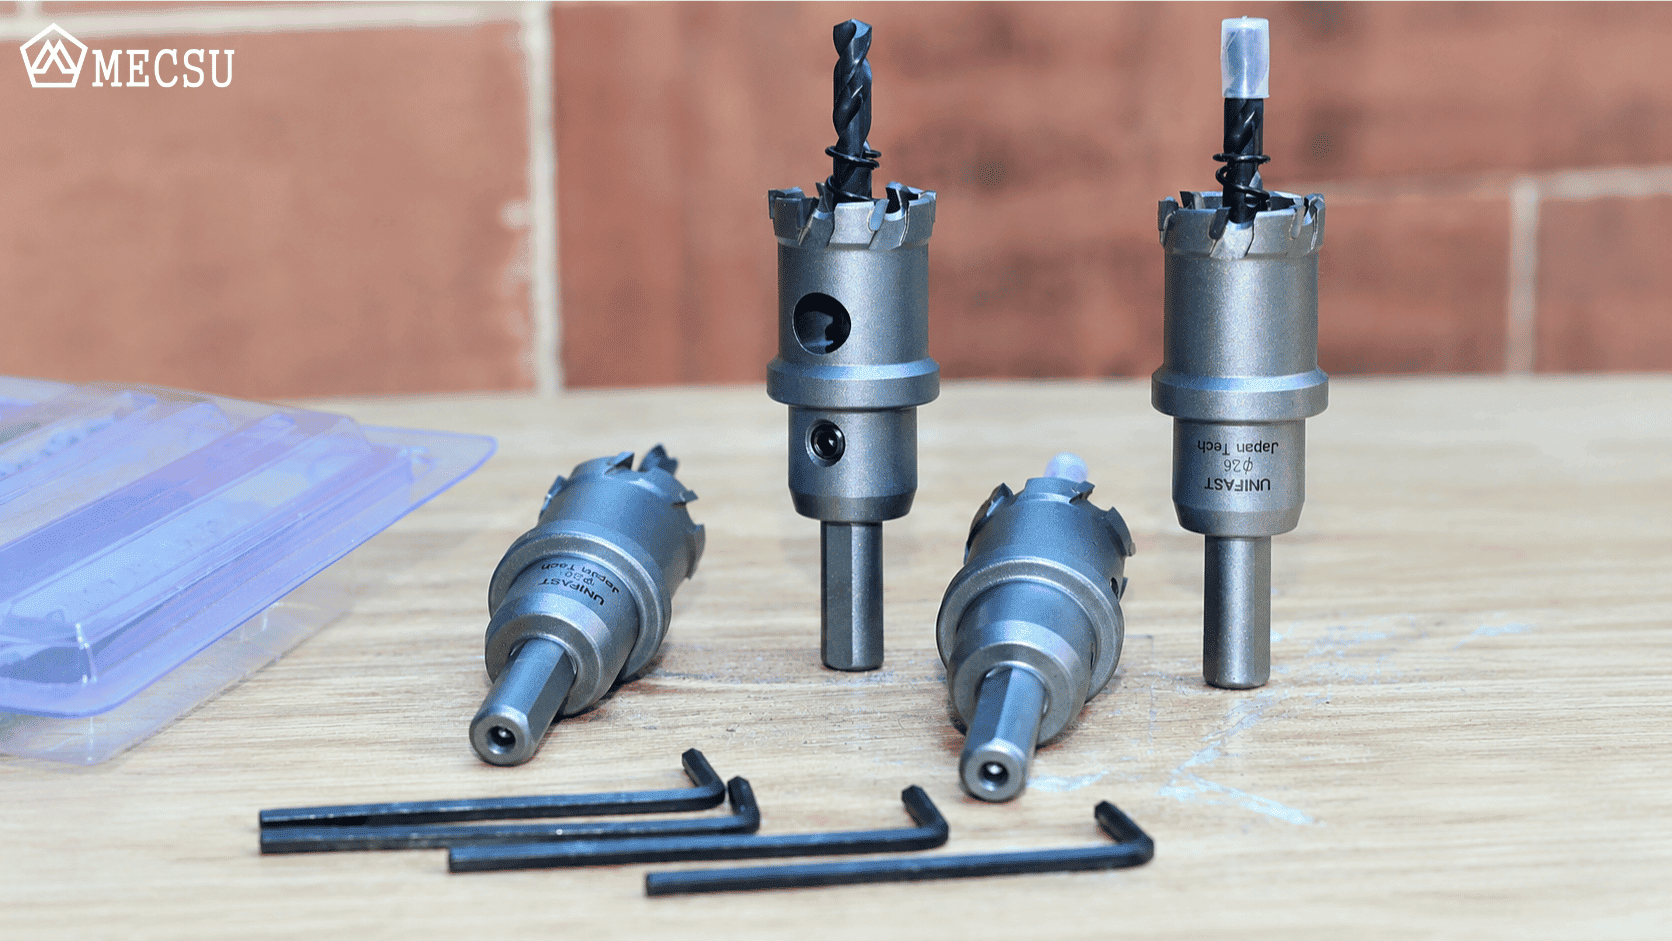
Mũi khoét (hole saw) là dụng cụ cắt gọt chuyên dụng để tạo các lỗ đường kính lớn trên bề mặt kim loại, gỗ hay nhựa. Khác với mũi khoan xoắn truyền thống phải bào mòn toàn bộ khối vật liệu, mũi khoét chỉ cắt theo chu vi đường viền ngoài. Cơ chế cắt này giúp giảm tải cho động cơ máy khoan, tăng tốc độ gia công và tiết kiệm đáng kể điện năng.
1. Cấu tạo chi tiết của mũi khoét công nghiệp
Một bộ mũi khoét tiêu chuẩn dùng trong cơ khí chế tạo, thi công tủ điện và kết cấu thép gồm 4 bộ phận chính:
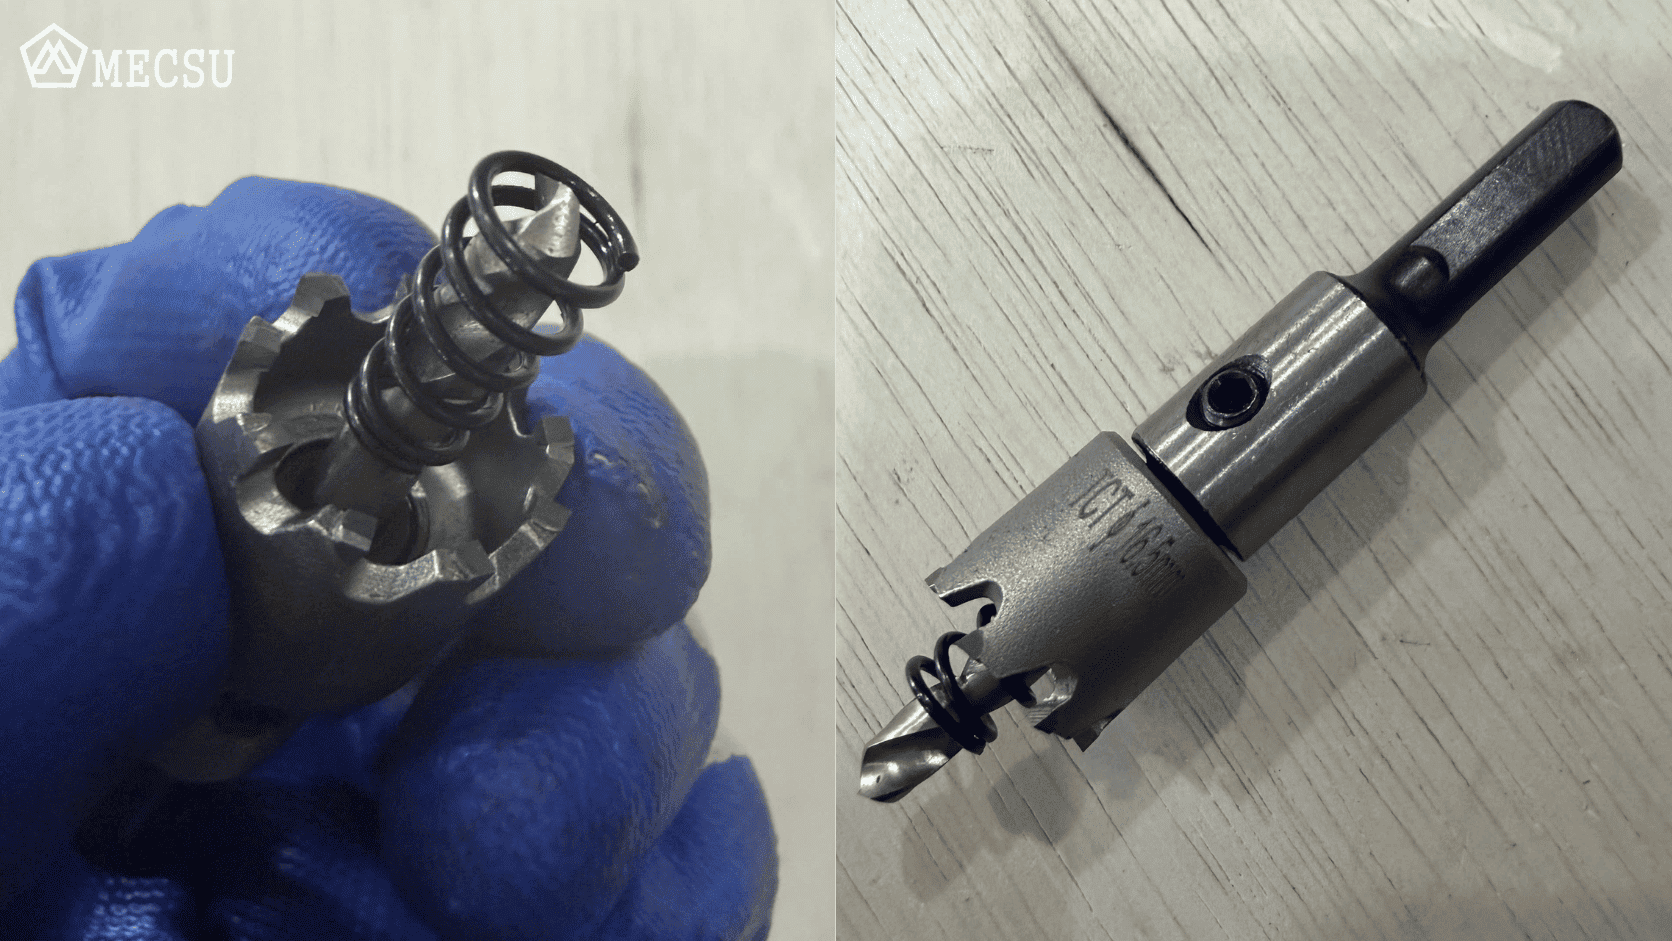
1.1. Mũi khoan định tâm (Center Drill) & Lò xo đẩy phôi
-
Mũi khoan định tâm: Nằm ở vị trí chính giữa, có nhiệm vụ định vị chính xác tâm lỗ khoan trước khi lưỡi cắt ngoài tiếp xúc với bề mặt phôi, ngăn chặn hiện tượng trượt mũi.
-
Lò xo đẩy phôi (Ejector Spring): Lồng bên ngoài mũi khoan tâm. Khi hoàn thành thao tác khoét, lực đàn hồi của lò xo sẽ tự động đẩy phần phôi tròn (lõi kim loại) ra khỏi lòng mũi, tránh tình trạng kẹt phôi gây gián đoạn công việc.
1.2. Thân mũi & Rãnh thoát phôi
Thân mũi khoét có dạng hình trụ rỗng. Trên thân được xẻ các rãnh thoát phôi hoặc lỗ hở giúp tản nhiệt nhanh, đưa phôi bào ra ngoài liên tục trong quá trình cắt.
1.3. Lưỡi cắt (Răng khoét)
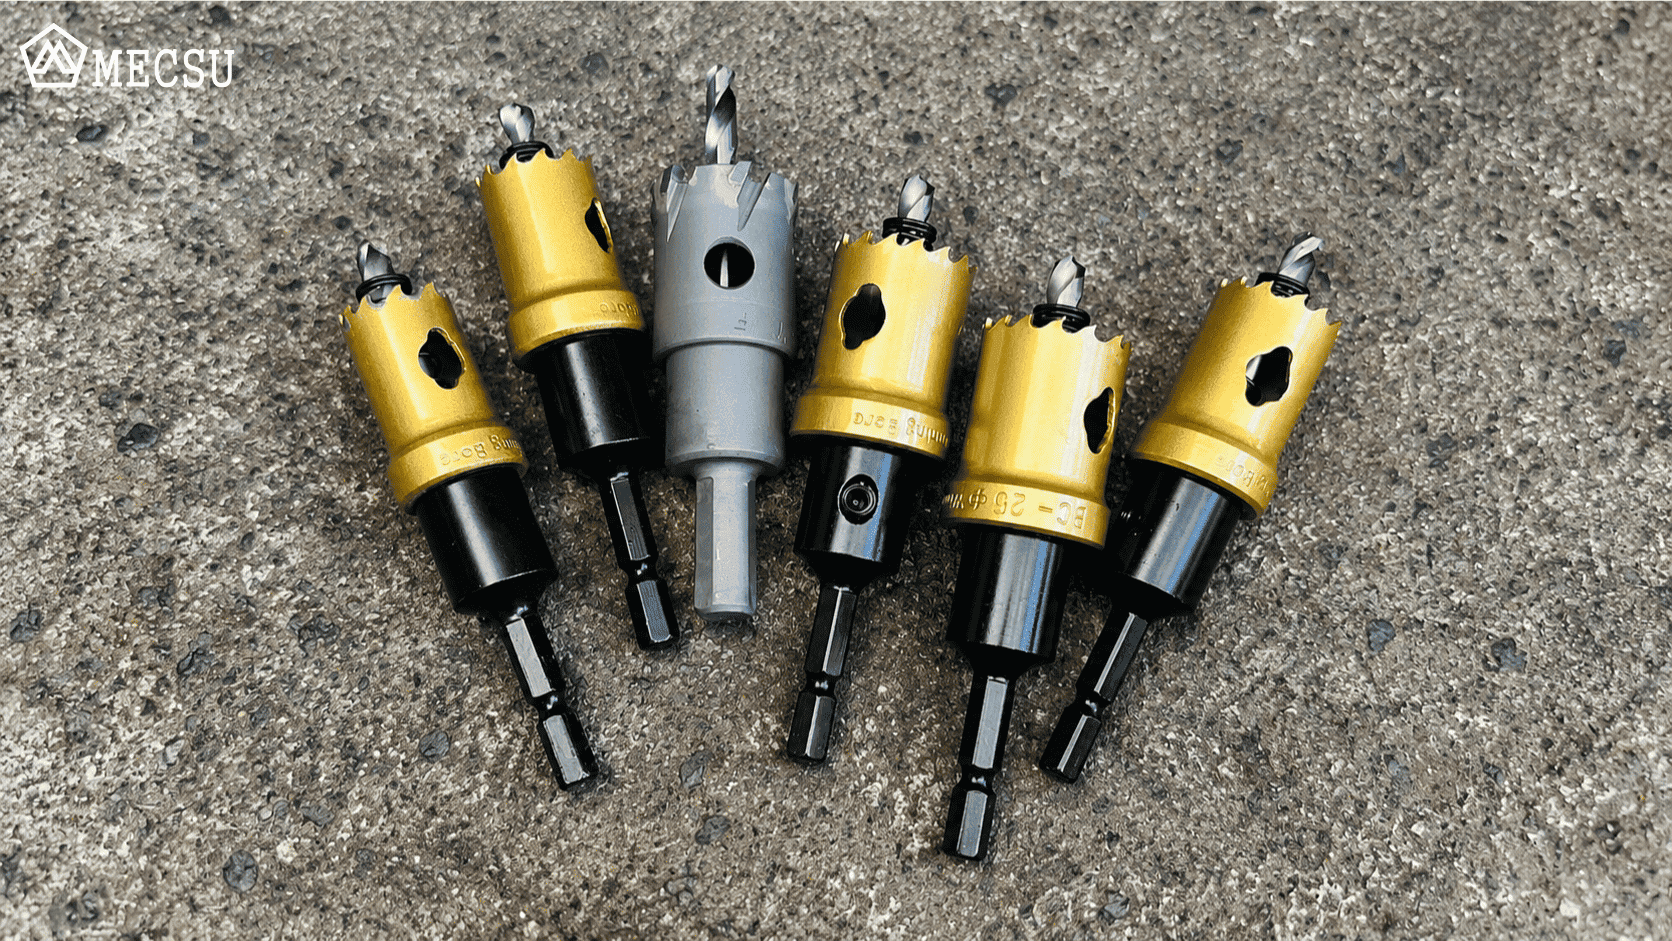
Đây là bộ phận chịu lực cắt trực tiếp. Dựa vào chất liệu răng cắt, mũi khoét được chia thành 2 dòng chính:
-
Lưỡi thép gió HSS (High-Speed Steel): Phù hợp cắt kim loại mềm, nhôm, nhựa cứng hoặc gỗ.
-
Lưỡi hợp kim Carbide (TCT): Các răng cắt được gắn hạt hợp kim siêu cứng, chuyên dùng để khoét thép tấm, sắt hộp, tủ điện và inox.
Đối với các nhu cầu khoan lỗ đường kính nhỏ dưới 12mm hoặc khoan bê tông công trình, bạn nên sử dụng các loại mũi khoan bê tông và kim loại chuyên dụng thay vì dùng mũi khoét.
1.4. Chuôi kẹp (Shank)
Chuôi kẹp có nhiệm vụ kết nối mũi khoét với đầu máy khoan:
-
Chuôi tròn / Lục giác: Sử dụng cho máy khoan cầm tay hoặc máy khoan bàn thông thường.
-
Chuôi Weldon / Universal: Chuẩn kẹp chuyên dụng cho các loại máy khoan từ công nghiệp.
2. Hướng dẫn chọn mũi khoét theo vật liệu & đường kính gia công
Việc chọn đúng chủng loại mũi khoét ngay từ đầu giúp tối ưu chi phí, kéo dài tuổi thọ dụng cụ và đảm bảo chất lượng bề mặt lỗ khoét.
|
Vật liệu phôi cần cắt |
Dòng mũi khoét khuyến nghị |
Thông số kỹ thuật cần kiểm tra |
|
Inox, thép tấm, sắt hộp, tủ điện |
Đường kính khoét, độ sâu cắt hiệu dụng, chất liệu răng Carbide. |
|
|
Thép kết cấu, dầm I/H, nhà xưởng |
Mũi khoan từ chuôi Weldon |
Đường kính lỗ, chuẩn chuôi kẹp máy khoan từ, đường kính lỗ định tâm. |
|
Nhôm, nhựa cứng, thép mềm |
Mũi khoét thép gió HSS |
Tốc độ vòng quay tối đa (RPM), độ dày phôi cho phép. |
|
Gỗ cứng, gỗ công nghiệp, thạch cao |
Đường kính bản dẹt, độ định tâm và chuẩn chuôi kẹp lục giác. |
XEM NGAY DANH MỤC MŨI KHOÉT CHÍNH HÃNG
3. Quy trình 5 bước khoét lỗ chuẩn kỹ thuật
Bước 1 - Trang bị bảo hộ: Đeo kính bảo hộ, găng tay và kiểm tra độ rơ của măng-đăng máy khoan.
Bước 2 - Đánh dấu tâm: Dùng tuốt / đục tâm đánh dấu chính xác điểm cần tạo lỗ.
Bước 3 - Khoan mồi định tâm: Đặt mũi khoan định tâm vuông góc 90° với bề mặt phôi, vận hành máy ở tốc độ thấp để tạo lỗ định vị.
Bước 4 - Tiến hành khoét: Khi lưỡi cắt ngoài tiếp xúc bề mặt, duy trì lực ép đều tay. Liên tục bổ sung dung dịch làm mát / dầu cắt gọt nếu khoét trên inox hoặc thép dày.
Bước 5 - Thoát phôi: Khi mũi khoét xuyên qua phôi, nhả ga từ từ và rút mũi ra. Lò xo sẽ tự động đẩy phần lõi vật liệu ra ngoài.
4. Các sự cố thường gặp & Cách khắc phục của mũi khoét
-
Mẻ răng cắt / Cháy lưỡi: Do đè lực ép quá mạnh hoặc quay tốc độ quá cao mà không dùng dầu làm mát.
-
Khắc phục: Giảm tốc độ vòng quay, tưới dung dịch làm mát liên tục và duy trì lực ép nhẹ nhàng.
-
Mũi khoét bị rung lắc khi bắt đầu cắt: Do mũi khoan tâm bị mòn hoặc chuôi kẹp bị lỏng.
-
Khắc phục: Siết chặt đầu măng-đăng hoặc thay mới mũi khoan định tâm.
-
Lõi phôi bị kẹt cứng trong lòng mũi: Do tháo bỏ lò xo đẩy phôi hoặc gia công vật liệu quá dẻo.
-
Khắc phục: Lắp lại lò xo đẩy phôi hoặc dùng tô-vít dẹt bẩy phôi qua rãnh thoát phôi trên thân mũi.
5. Câu hỏi thường gặp về mũi khoét (FAQ)
Mũi khoét hợp kim TCT và mũi khoét thép gió HSS khác nhau như thế nào?
Mũi khoét HSS được làm nguyên chiếc từ thép gió, dẻo dai hơn nhưng độ cứng kém hơn, thích hợp cắt kim loại mềm, nhôm, nhựa và gỗ. Trong khi đó, mũi khoét TCT có các đầu răng gắn hạt hợp kim Carbide siêu cứng, chịu nhiệt tốt, chuyên dùng để khoét thép tấm dày, sắt hộp và các dòng inox cứng.
Tại sao mũi khoét bắt buộc phải có mũi khoan định tâm ở giữa?
Mũi khoan định tâm đóng vai trò định vị điểm cắt ban đầu, giữ cho lưỡi cắt chu vi bên ngoài không bị xô lệch hay trượt trên bề mặt phôi kim loại phẳng. Khi mũi định tâm đã găm sâu vào vật liệu, lưỡi khoét bên ngoài mới tiếp xúc và thực hiện thao tác cắt vòng tròn chính xác.
Mũi khoét gỗ có dùng để khoét thép hoặc inox được không?
Không. Mũi khoét gỗ được thiết kế riêng cho các vật liệu mềm với góc cắt và chất liệu thép không chịu được lực ma sát cùng nhiệt độ cao khi cắt kim loại. Việc dùng mũi khoét gỗ trên thép/inox sẽ làm cháy lưỡi cắt, mẻ răng ngay lập tức và gây nguy hiểm cho người thao tác.
Tại sao khi khoét inox lưỡi cắt rất nhanh bị mẻ hoặc cháy đen?
Inox là vật liệu có độ cứng cao và sinh nhiệt rất lớn khi gia công. Lưỡi cắt bị mẻ hoặc cháy thường do người dùng chọn sai tốc độ (quay quá nhanh), dùng lực đè tay quá mạnh hoặc không bổ sung dung dịch làm mát (dầu cắt gọt) liên tục trong quá trình khoét.
Lò xo đẩy phôi trên mũi khoét có tác dụng gì và có nên tháo ra không?
Lò xo đẩy phôi có nhiệm vụ tự động bật phần phôi tròn (lõi kim loại) ra khỏi lòng mũi khoét ngay khi hoàn thành lỗ khoan. Bạn không nên tháo lò xo này, trừ trường hợp độ dày của phôi lớn hơn chiều dài nén của lò xo khiến mũi không thể cắt xuyên qua hết độ sâu vật liệu.
Khám phá ngay đầy đủ chủng loại, lọc thông số kỹ thuật và nhận báo giá ưu đãi mới nhất tại: DANH MỤC MŨI KHOÉT CÔNG NGHIỆP MECSU