Trong các xưởng chế tác nội thất và công trình thi công mộc B2B, máy bào gỗ cầm tay đóng vai trò quyết định đến độ hoàn thiện mặt phôi, căn chỉnh kích thước chuẩn xác. Việc nắm vững quy trình vận hành và kỹ thuật bảo dưỡng thiết bị không chỉ giúp đường cắt mịn đẹp mà còn kéo dài tuổi thọ động cơ, giảm thiểu chi phí hao mòn vật tư.
Bài viết này hướng dẫn chi tiết quy trình thao tác máy bào gỗ an toàn, kỹ thuật chỉnh độ sâu chuẩn xác và phương pháp bảo trì bộ phận truyền động dành cho thợ mộc và kỹ thuật viên xưởng.
1. Quy trình 5 bước vận hành máy bào gỗ cầm tay
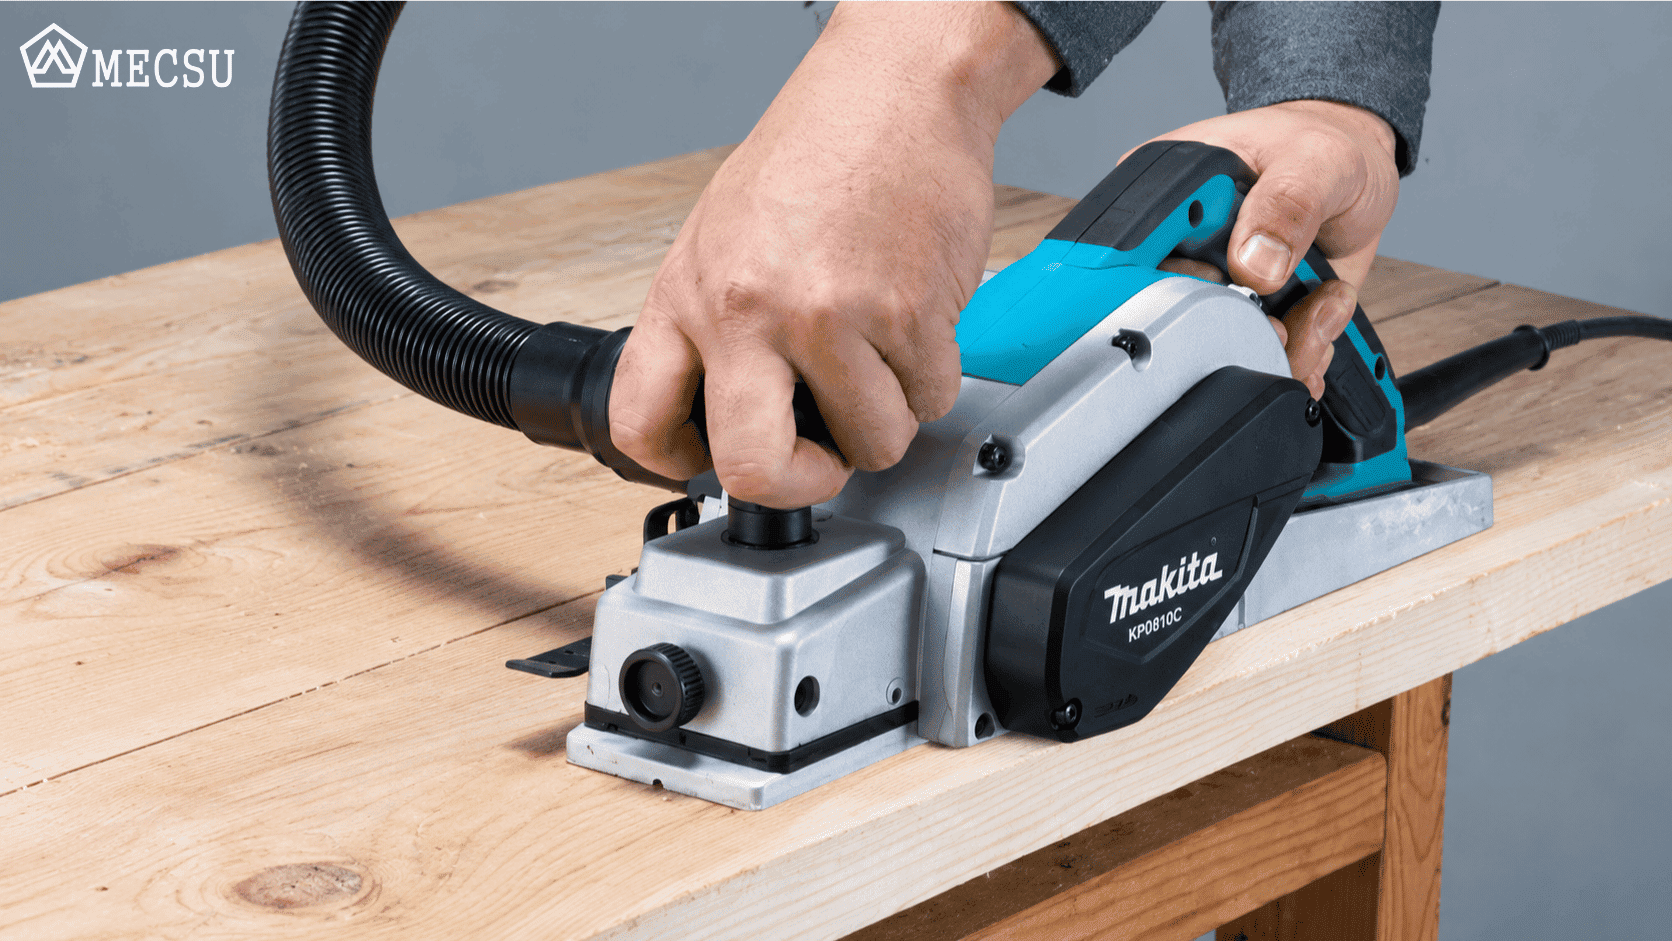
Áp dụng đúng kỹ thuật tì lực giúp bề mặt gỗ phẳng mịn và khắc phục triệt để lỗi mẻ hai đầu phôi (Snipe):
-
Khởi động đạt tốc độ: Đặt phần đế trước của máy bào lên đầu phôi gỗ (lưỡi bào chưa chạm phôi). Nhấn công tắc và chờ động cơ đạt tốc độ vòng quay tối đa (RPM) trước khi cho lưỡi ăn vào gỗ.
-
Kỹ thuật tì lực đầu hành trình: Dồn lực đè vừa phải vào tay cầm phía trước để giữ đế trước áp phẳng lên mặt phôi.
-
Đẩy máy tịnh tiến nhịp nhàng: Đẩy máy tiến về phía trước theo đường thẳng với tốc độ đều đặn, không dừng máy giữa chừng trên mặt gỗ.
-
Kỹ thuật tì lực cuối hành trình: Khi máy tiến về cuối thanh gỗ, bạn chuyển trọng tâm và lực đè sang tay cầm phía sau (đế sau). Điều này giữ cho thân máy không bị nhấc hay sụp góc, tránh làm mẻ đầu ra của phôi.
-
Thoát máy an toàn: Bạn chỉ nhấc máy ra khỏi phôi khi lượt bào hoàn tất và chờ trục dao dừng quay hoàn toàn trước khi đặt máy xuống bàn mộc.
2. Lỗi thường gặp khi bào gỗ & cách xử lý
Trong quá trình gia công xưởng, máy bào có thể phát sinh một số lỗi bề mặt. Dưới đây là bảng tra cứu nguyên nhân và giải pháp khắc phục nhanh:
|
Sự Cố Bề Mặt |
Nguyên Nhân Chính |
Cách Khắc Phục Kỹ Thuật |
|
Mặt gỗ bị gợn sóng (Nếp gấp) |
Tốc độ đẩy máy quá nhanh hoặc lưỡi bào bị lệch góc |
Giảm tốc độ tịnh tiến; siết chặt và căn phẳng lại 2 đầu lưỡi bào |
|
Mẻ hai đầu phôi gỗ (Snipe) |
Đè lực không đều ở điểm đầu hoặc điểm cuối hành trình |
Áp dụng đúng quy tắc tì lực đế trước (lúc bắt đầu) và đế sau (lúc kết thúc) |
|
Bề mặt bị cháy xém / Vết đen |
Lưỡi bào mòn cùn hoặc đẩy máy quá chậm gây ma sát nhiệt |
Thay/mài lại lưỡi HSS hoặc đảo mặt lưỡi hợp kim TCT |
|
Nghẹt phoi ở khoang thoát |
Bào lớp quá dày hoặc phôi gỗ bị ẩm bám dính |
Giảm độ sâu bào xuống dưới 0.5mm; vệ sinh ống thoát phoi |
3. Quy trình bảo dưỡng máy bào gỗ định kỳ cho xưởng B2B
Thực hiện bảo dưỡng định kỳ giúp duy trì độ chính xác cơ khí và ngăn ngừa nguy cơ cháy hỏng động cơ do bụi mộc:
3.1. Vệ sinh & Kiểm tra bộ truyền động
-
Thổi sạch bụi mộc: Dùng vòi xịt khí nén làm sạch bụi phoi bám trong khe tản nhiệt động cơ và khoang chứa trục dao sau mỗi ca làm việc.
-
Kiểm tra dây curoa: Sau mỗi 100 giờ vận hành, bạn nên mở nắp bảo vệ dây curoa truyền động. Nếu phát hiện dây bị nhão, nứt hoặc lệch rãnh, cần thay mới ngay để tránh trượt tải.
Nếu máy rung lắc hoặc phát tiếng ồn lạ ở trục dao, bạn hãy tìm hiểu thêm các Dấu hiệu vòng bi hỏng sớm đề xử lý kịp thời trước khi hư hại lan sang trục truyền động.
3.2. Bảo dưỡng chổi than & Lưỡi bào
-
Thay thế chổi than: Kiểm tra độ mòn chổi than định kỳ. Khi chổi than mòn còn dưới 6mm, bạn hãy thay đồng bộ cả cặp để bảo vệ cổ góp động cơ.
-
Bảo quản lưỡi bào: Sau khi sử dụng, bạn tháo lưỡi bào, vệ sinh sạch nhựa gỗ bằng dung dịch chuyên dụng và thoa một lớp dầu mỏng chống gỉ sét.
XEM THÊM SẢN PHẨM MÁY GIA CÔNG KHÁC TẠI ĐÂY
4. Câu hỏi thường gặp (FAQ)
Nên chọn lưỡi bào HSS hay lưỡi hợp kim TCT cho máy bào điện?
Lưỡi HSS (Thép gió) phù hợp bào gỗ tự nhiên mềm, cho đường gọt sắc mịn và có thể mài lại nhiều lần khi cùn. Trong khi đó, lưỡi hợp kim TCT có độ cứng cao, chịu ma sát nhiệt tốt, chuyên dụng cho gỗ cứng, gỗ ghép thanh hoặc gỗ công nghiệp (MDF, MFC).
Xử lý thế nào khi máy bào điện bị đánh lửa mạnh ở cổ góp?
Hiện tượng đánh lửa mạnh thường do chổi than bị mòn hết, bụi mộc bám dày trong khoang cổ góp hoặc mòn gờ tiếp xúc. Bạn cần ngắt nguồn điện, xịt sạch bụi, dùng nhám mịn vệ sinh nhẹ cổ góp và thay mới cặp chổi than.
Độ sâu bào tối đa cho 1 lượt đẩy là bao nhiêu?
Đối với máy bào gỗ cầm tay phổ thông, độ sâu phù hợp cho 1 lượt đẩy nên cài đặt từ 0.2mm – 0.8mm. Bạn nên tránh bào quá 1.5mm/lượt vì dễ làm quá tải motor, gây cháy mặt gỗ và mẻ lưỡi.
Khám phá ngay danh mục máy gia công tại MECSU để tra cứu đầy đủ thông số kỹ thuật, lựa chọn thiết bị phù hợp nhu cầu thi công B2B và nhận hỗ trợ xuất hóa đơn VAT điện tử minh bạch!