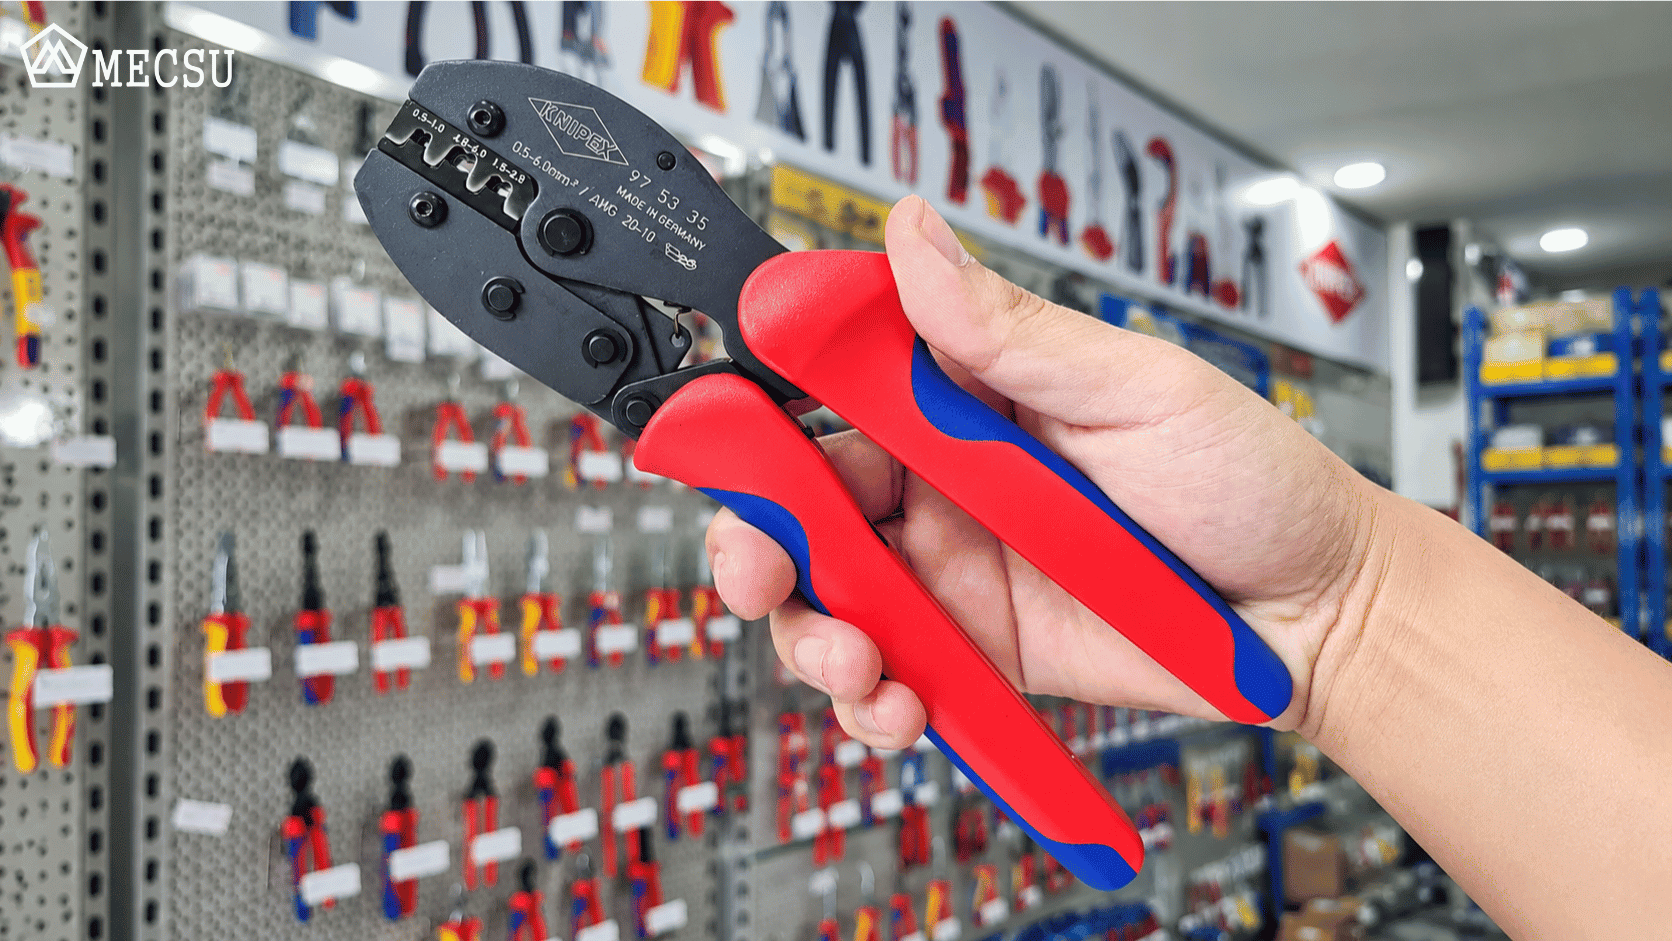
Trong thi công và bảo trì hệ thống điện, việc đấu nối dây cáp vào thiết bị yêu cầu độ chính xác cao về mặt cơ học lẫn điện năng. Thực tế tại các xưởng sản xuất cho thấy, hơn 80% sự cố sinh nhiệt, chập cháy hoặc tuột dây tại các hốc cắm terminal block không phải do chất lượng đầu cosse kém, mà xuất phát từ việc chọn sai biên dạng ngàm kìm bấm cos.
Bài viết này MECSU sẽ hướng dẫn bạn cách ghép đôi (match) chính xác từng chủng loại đầu cosse với biên dạng ngàm ép tương ứng, đồng thời chia sẻ quy trình bấm cos chuẩn kỹ thuật giúp hạn chế tối đa rủi ro hư hỏng thiết bị.
1. Không dùng kìm bấm Cos cho mọi loại đầu Cosse?
Mỗi nhóm đầu cosse được thiết kế cấu trúc cấu tạo khác nhau để phục vụ các vị trí đấu nối riêng biệt. Do đó, lực ép và hình dáng ngàm tác động lên cosse cũng phải tuân theo các nguyên lý cơ học khác nhau:
-
Đầu cosse trần: Cần lực nén điểm rất lớn để biến dạng cơ học cả đầu cosse lẫn lõi dây đồng, tạo thành một khối liền mạch (hàn lạnh cơ học).
-
Đầu cosse bọc nhựa: Yêu cầu biên dạng nén ôm tròn (oval) để bóp chặt cổ kim loại bên trong nhưng không được làm rách hay vỡ lớp vỏ nhựa cách điện bên ngoài.
-
Đầu cosse pin rỗng: Yêu cầu ép đa giác (tứ giác hoặc lục giác) để biến dạng ống kim loại mỏng ôm lấy hàng trăm sợi đồng li ti, tạo ra tiết diện chuẩn vừa vặn với hốc cắm tủ điện.
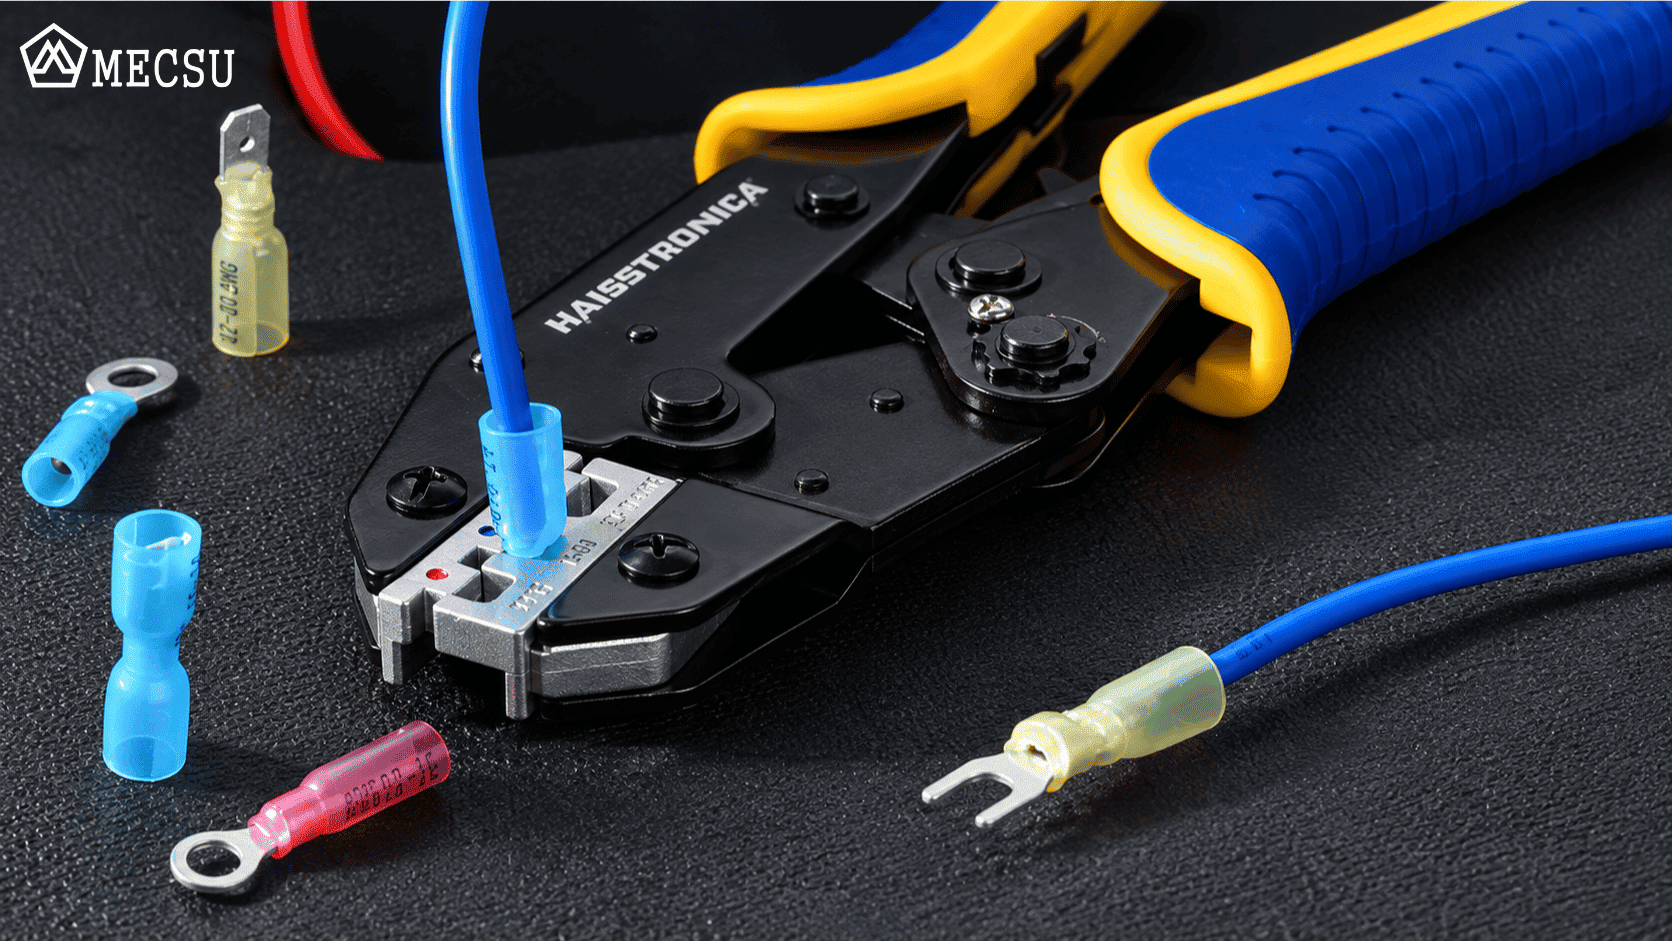
Nếu sử dụng sai ngàm (ví dụ: dùng ngàm V-shape của cos trần để bấm cos bọc nhựa), gai nén sẽ đâm thủng lớp vỏ bọc cách điện, gây rò rỉ điện hoặc làm nứt vỡ cọc đấu nối. Nếu muốn nắm rõ các nhóm kìm khác ngoài kìm bấm cos, hiểu thêm về kìm là gì? phân loại và cách chọn đúng cho xưởng.
2. Bảng đối chiếu biên dạng ngàm kìm bấm Cos theo từng loại Cosse
Để không chọn nhầm ngàm khi thao tác tại công trường, bạn có thể tham khảo bảng tra cứu ghép đôi thiết bị chi tiết dưới đây:
|
Loại Đầu Cosse Thi Công |
Đặc Điểm Cấu Tạo |
Biên Dạng Ngàm Ép Bắt Buộc |
Rãnh/Ngàm Kìm Tiêu Chuẩn |
Hậu Quả Khi Chọn Sai Ngàm |
|
Cosse trần (Non-Insulated) (Cos tròn R, Cos Y, Cos nối thẳng) |
Đồng mạ tin, không có vỏ nhựa cách điện. |
Chấm điểm / V-Shape (Dùng điểm nhọn nén lún vào thân cosse). |
Ngàm ép điểm hình răng cưa hoặc đốm khuyết V/W. |
Dùng ngàm oval sẽ không đủ lực giữ, dây dễ bị tuột ra khi kéo dãn. |
|
Cosse bọc nhựa (Insulated) (Cos Y nhựa, Cos tròn bọc nhựa, Cos ghim) |
Có sẵn ống nhựa màu Red (0.5–1.5mm²), Blue (1.5–2.5mm²), Yellow (4–6mm²). |
Biên dạng Oval (Hình bầu dục) ôm sát chu vi cổ cosse. |
Rãnh ép oval phân màu (Đỏ - Xanh - Vàng) tương ứng trên ngàm kìm. |
Dùng ngàm V-Shape sẽ đâm rách vỏ nhựa, gây rò điện năng ra vỏ tủ. |
|
Cosse pin rỗng (Ferrule / Bootlace) (Cos kim đơn, Cos kim đôi Twin Ferrule) |
Ống đồng mạ thiếc siêu mỏng kết hợp cổ nhựa định hướng. |
Ép Tứ giác (Square) hoặc Lục giác (Hexagonal). |
Ngàm ép tự động điều chỉnh kích thước (Self-adjusting jaw). |
Dùng kìm cos trần bóp dẹp sẽ làm biến dạng ống kim loại, không cắm vừa hốc PLC/CB. |
|
Hạt mạng / Viễn thông (Đầu cắm RJ45, RJ11) |
Vỏ nhựa trong suốt chứa các chân ghim đồng (Pin). |
Chân ép phẳng định hình (Modular Crimping). |
Ngàm khuyết chuẩn 8P8C (RJ45) hoặc 6P6C (RJ11). |
Dùng kìm cơ khí thường sẽ làm vỡ đầu hạt nhựa và cong chân ghim tiếp xúc. |
XEM THÊM SẢN PHẨM KÌM BẤM COS KHÁC
3. Quy trình bấm Cos 4 bước chuẩn kỹ thuật
Để đảm bảo mối nối đạt tiêu chuẩn an toàn điện năng lẫn lực kéo cơ học, người thi công cần tuân thủ nghiêm ngặt các thao tác dưới đây:
|
Bước |
Thao Tác Kỹ Thuật |
Yêu Cầu Chuẩn Xử Lý |
Lưu Ý Quan Trọng |
|
1 |
Tuốt vỏ dây cáp |
Chiều dài lõi đồng bộc lộ (L) bằng đúng chiều sâu ống cosse (thường từ 8 - 12mm). |
Không tuốt quá dài (hở điện) hoặc quá ngắn (giảm diện tích tiếp xúc). Sử dụng kìm tuốt dây đúng cỡ để không làm đứt sợi đồng. |
|
2 |
Định vị đầu cosse vào ngàm |
- Cos bọc nhựa: Đặt cổ nhựa đúng rãnh màu tương ứng (Đỏ/Xanh/Vàng). - Cos trần: Hướng mặt gờ nổi về phía gai nén ngàm kìm. |
Đặt cosse vuông góc với mặt ngàm, không để nghiêng lệch. |
|
3 |
Đút dây & Bấm hết hành trình |
Đút toàn bộ các sợi đồng lẻ vào sâu ống cosse, bóp cán kìm liên tục cho đến khi ngàm tự bật mở. |
Với kìm bánh cóc: Phải bóp hết hành trình đến tiếng "tách" cuối cùng. Không cạy nhả giữa chừng. |
|
4 |
Kiểm tra mối ép (Inspection) |
- Ngoại quan: Vỏ nhựa không thủng, vết ép hằn sâu rõ nét. - Lực kéo: Dùng tay kéo nhẹ dây cáp với lực vừa phải. |
Nếu dây xê dịch hoặc tuột khỏi cosse mối ép thất bại, bắt buộc cắt làm lại. |
4. Hướng dân xử lý nhanh sự cố kẹt ngàm kìm bánh cóc
Trong quá trình thi công, nếu chọn lầm rãnh ép nhỏ hơn tiết diện thực tế của dây, kìm bánh cóc sẽ bị kẹt ở giữa hành trình và không thể tự nhả ngàm.
Cách xử lý đúng kỹ thuật:
-
Giữ chặt hai cán kìm bằng một tay.
-
Dùng tay còn lại gạt nhẹ chốt xả khẩn cấp (Emergency Release Lever) thường nằm ở mặt bên trong gần khớp nối cán kìm.
-
Mở rộng cán kìm để rút đầu cosse bị kẹt ra ngoài.
-
Thay thế đầu cosse mới và chọn lại đúng rãnh ép có kích thước lớn hơn trên kìm.
Để hạn chế tình trạng kẹt ngàm về sau, vệ sinh và bôi trơn trong khớp kìm định kỳ - xem hướng dẫn chi tiết tại bài Cách bảo quản kìm không bị gỉ, kẹt khớp và kéo dài tuổi thọ.
5. Nên mua kìm bấm Cos cố định hay bộ ngàm thay thế?
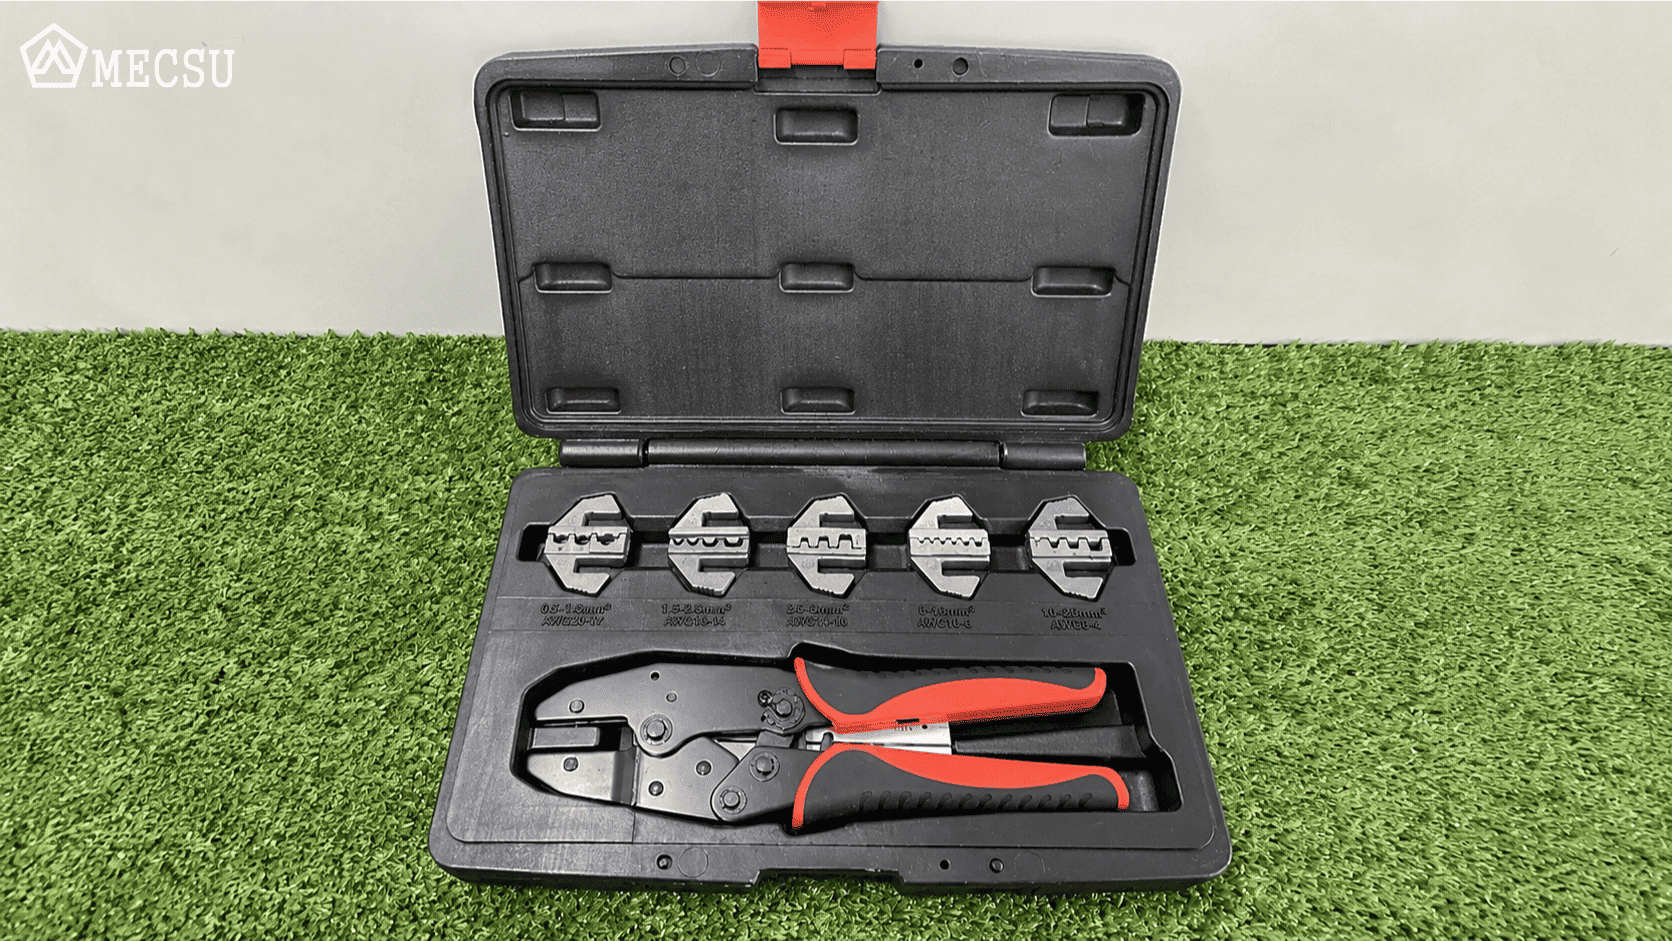
Tuỳ thuộc vào tần suất và môi trường làm việc thực tế, bạn có thể lựa chọn giải pháp công cụ phù hợp:
-
Thợ thi công chuyên trách (Chỉ bấm 1-2 loại cos cố định): Nên chọn kìm bấm cos đơn chức năng đúc nguyên khối. Loại này có kết cấu cơ khí cực kỳ bền bỉ, chịu lực quật cao và ít hư hỏng vặt.
-
Kỹ sư bảo trì đa năng (Maintenance Engineer): Nên đầu tư bộ kìm bấm cos đổi ngàm nhanh (Interchangeable Die Sets). Thiết kế này cho phép bạn linh hoạt chuyển đổi giữa ngàm cos trần, cos bọc nhựa hay cos pin rỗng chỉ trên một thân kìm duy nhất, giúp tối ưu không gian túi đồ nghề. Xem thêm Bộ kìm nào cần thiết nhất cho thợ điện để chuẩn bị túi đồ nghề đầy đủ.
-
Thi công cáp động lực cỡ lớn (Cáp trên 16mm² - 400mm²): Bắt buộc phải cân nhắc các dòng kìm bấm cos thủy lực dùng hệ thống piston nén để tạo ra lực ép từ 6 đến 12 tấn.
XEM DANH MỤC DỤNG CỤ CẦM TAY CHÍNH HÃNG MECSU
6. Câu hỏi thường gặp (FAQ)
Nên chọn ngàm ép tứ giác hay lục giác cho cosse pin rỗng?
Ngàm ép tứ giác (Square) tạo khối vuông thích hợp với đa số các hốc cắm terminal dạng kẹp tiêu chuẩn. Ngàm lục giác (Hexagonal) tạo khối tròn trịa hơn, tối ưu diện tích tiếp xúc tốt hơn đối với các hốc cắm tròn hoặc không gian cắm hẹp trong PLC/CB.
Làm sao biết kìm bấm cos cơ cấu bánh cóc đã nhả đúng lực?
Khi bóp cán kìm đi hết hành trình nén tiêu chuẩn, kìm sẽ phát ra tiếng "tách" ở nấc bánh cóc cuối cùng và tự động bật mở ngàm. Bạn không cần tự dùng tay cưỡng ép mở cán kìm.
Có thể nhét 2 dây điện vào chung 1 đầu cosse pin rỗng không?
Được, nhưng bắt buộc phải sử dụng loại đầu cosse pin đôi (Twin Ferrule) chuyên dụng có phễu nhựa rộng hơn và chọn rãnh kìm có tiết diện tương ứng. Tuyệt đối không nhét 2 dây vào đầu cosse pin đơn vì sẽ gây lỏng lẻo, tạo sinh nhiệt.
Kìm bấm cos cầm tay thông thường bấm được cáp điện tối đa bao nhiêu mm²?
Các dòng kìm bấm cos cơ cầm tay thông thường xử lý tốt nhất dải tiết diện từ 0.5mm² đến 16mm² (hoặc tối đa 35mm² với dòng trợ lực cán dài). Với cáp động lực lớn hơn từ 35mm² đến 400mm², bạn bắt buộc phải dùng kìm bấm cos thủy lực.
Sở hữu ngay Bộ kìm bấm Cos Mecsu chính hãng để tối ưu hiệu suất thi công và đảm bảo an toàn tuyệt đối cho hệ thống điện của bạn! Tự hào cung cấp đa dạng dòng kìm bấm cos đúc nguyên khối, kìm đổi ngàm linh hoạt đến kìm thủy lực chuẩn kỹ thuật, đầy đủ hóa đơn chứng từ và giao hàng nhanh toàn quốc. Liên hệ ngay Mecsu để nhận báo giá ưu đãi tốt nhất!