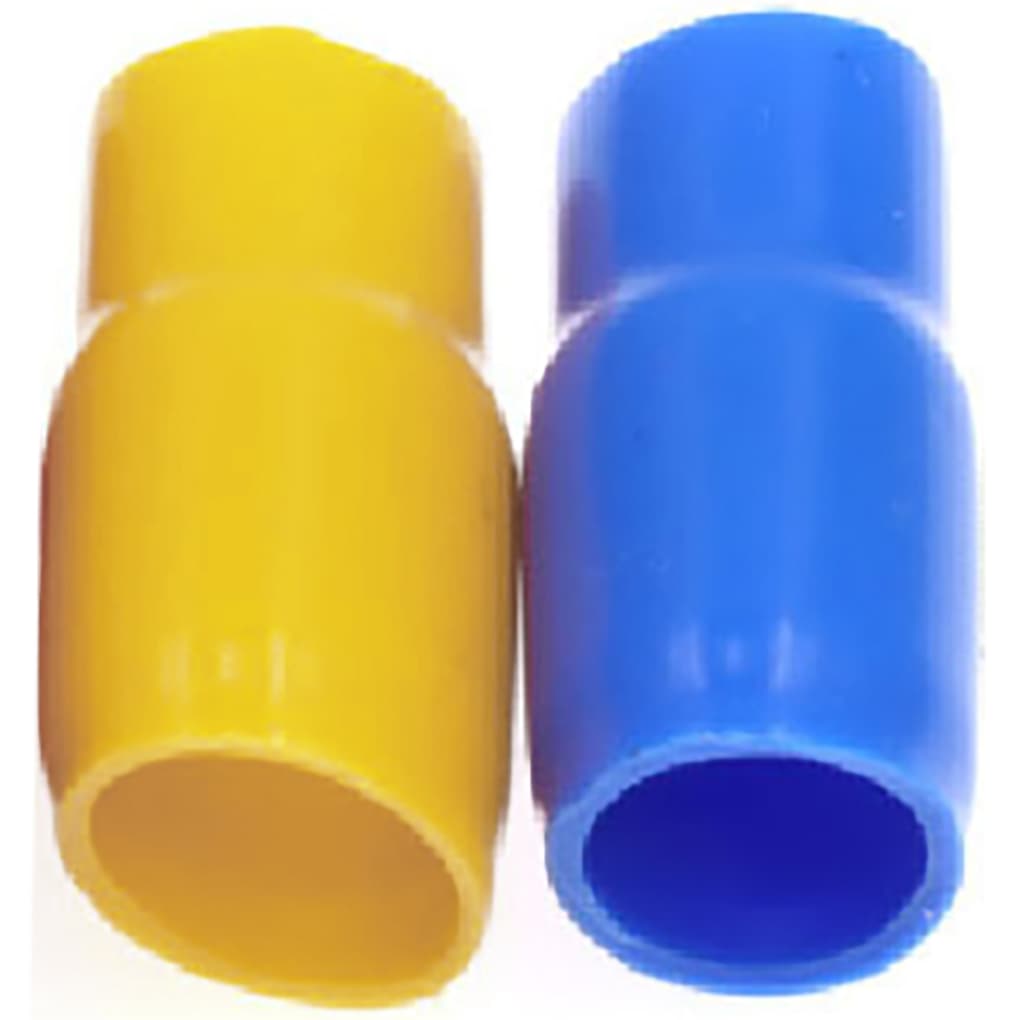
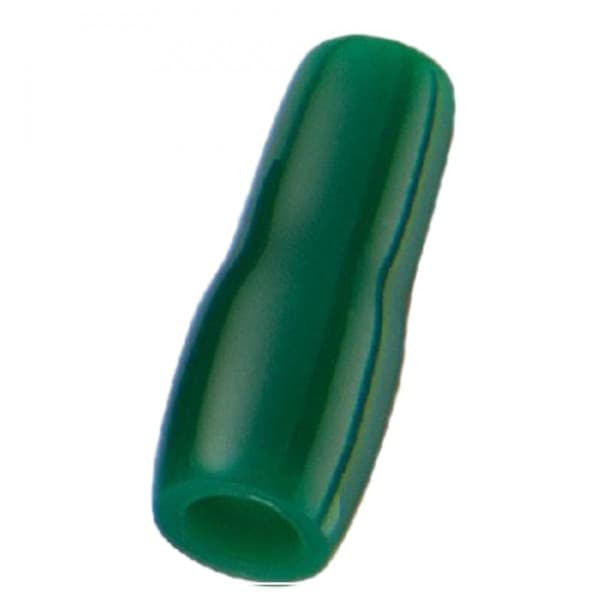
0596755
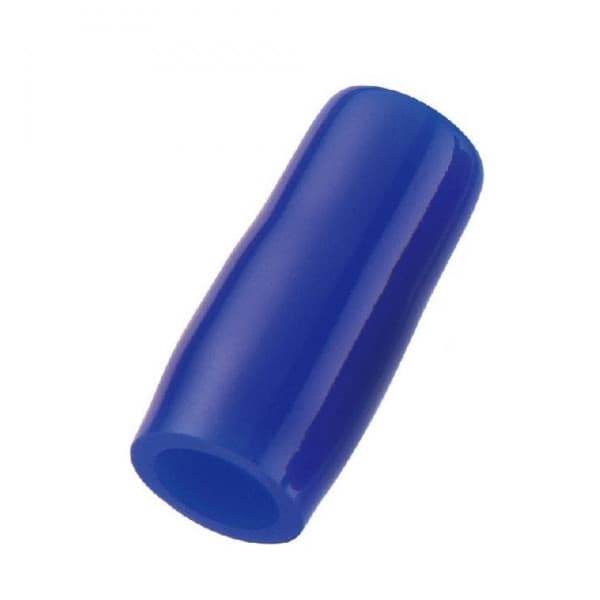
Mũ Chụp Đầu Cosse Cao Su Xanh Lá KST 38 mm2 Đường Kính 14-11.8mm V-38Mũ Chụp Đầu Cosse Cao Su Xanh Lá KST 38 mm2 Đường Kính 14-11.8mm V-38Có sẵn: 80
1.674đ/Cái
Tổng giá:167.400đ
Tổng tiền:167.400đ
Xuất trong ngày
MIỄN PHÍ VẬN CHUYỂNcho đơn từ 1.000.000₫
Đầu cốt hay đầu cos (cosse) là loại phụ kiện thường được sử dụng trong tủ điện công nghiệp, điện tự động hóa hay sửa chữa oto moto. Đầu cos phổ biến nhất là được làm từ đồng, ngoài ra còn 1 số loại cốt nhôm hoặc cốt đồng nhôm . Đầu cos có nhiều loại gồm đầu cos chĩa chữ Y, Đầu cos tròn , Đầu cos bít SC - TL , Đầu cos ghim, Đầu Cos Kim ( Pin) rỗng, Đầu Cos Kim ( Pin) đặc, Đầu Cos Kim ( Pin) dẹp, Đầu cos nối thẳng, Mũ chụp đầu cos .... CẦN KIM BẤM ÉP COS CỐT PHÙ HỢP XEM NGAY TẠI ĐÂY: BẢNG HƯỚNG DẪN CHỌN KÌM BẤM COSSE PHÙ HỢP
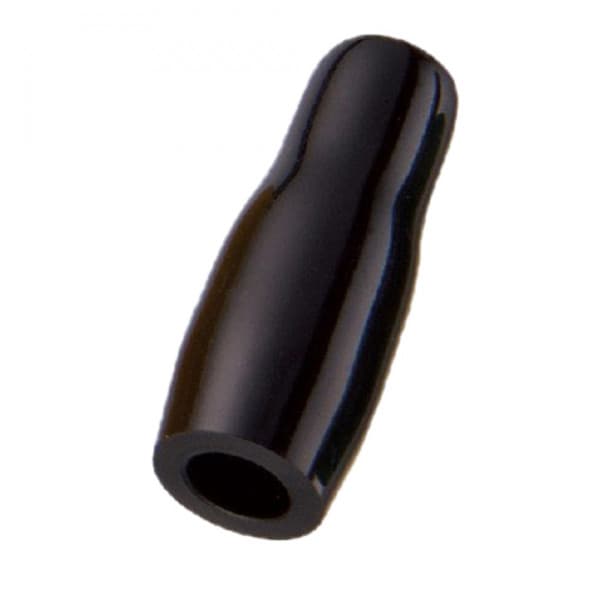
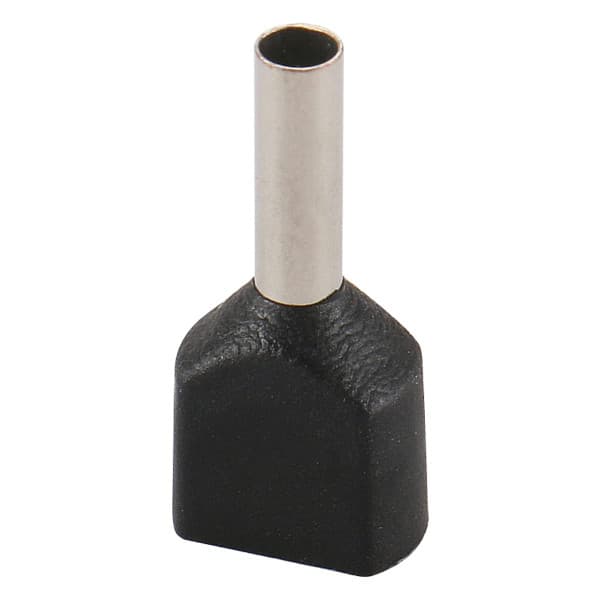
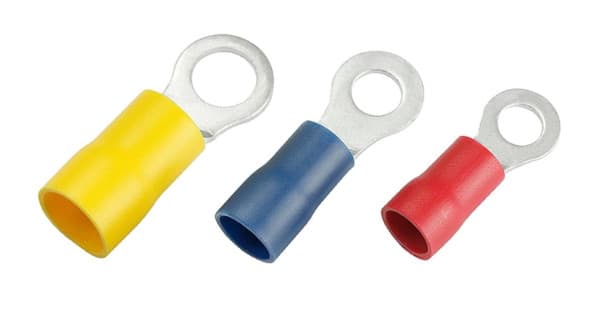
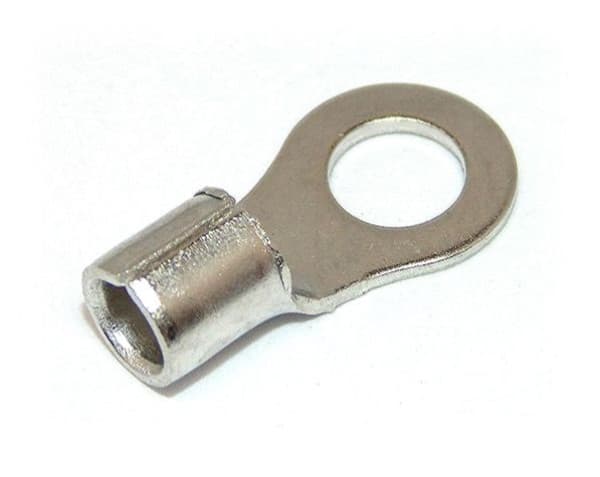
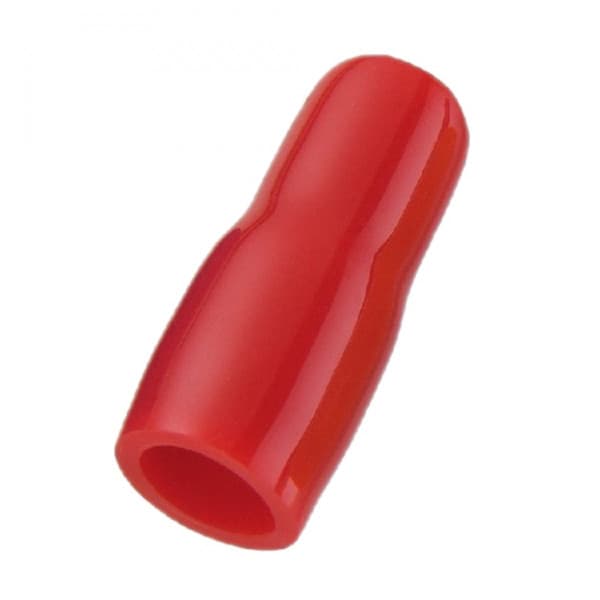
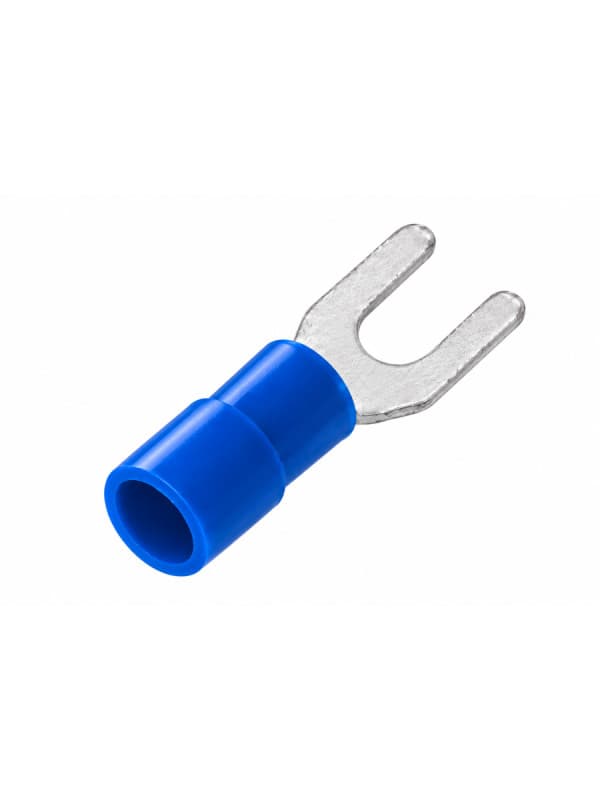
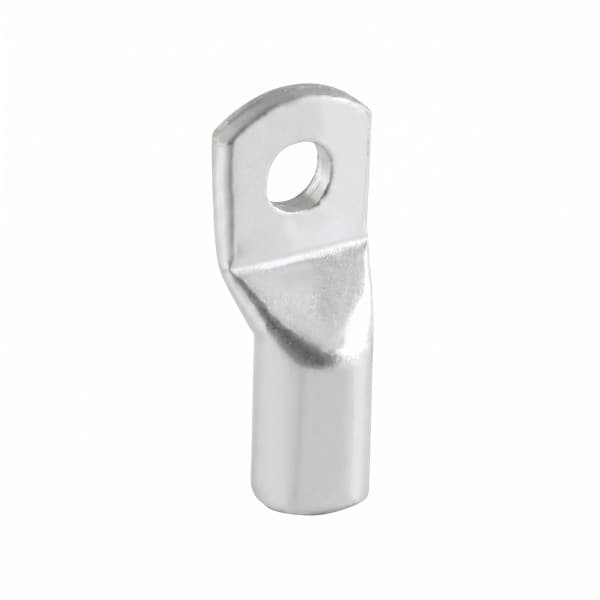
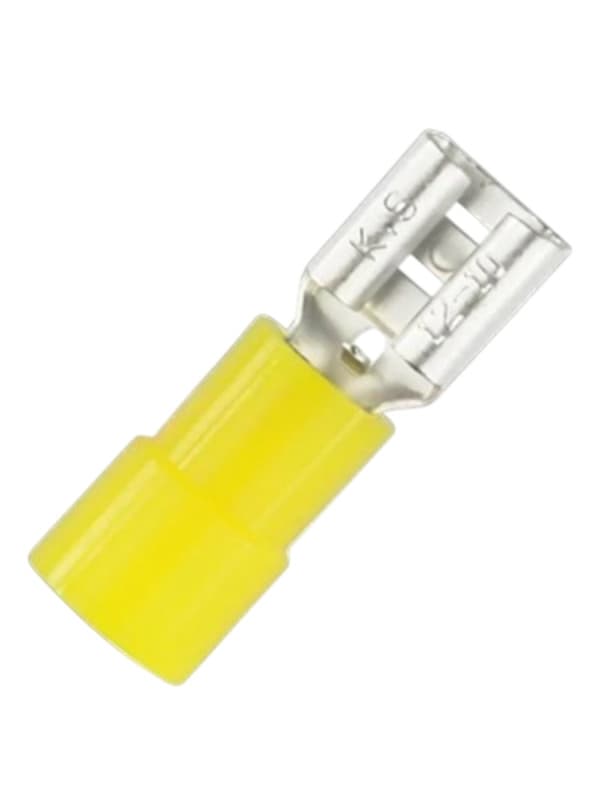
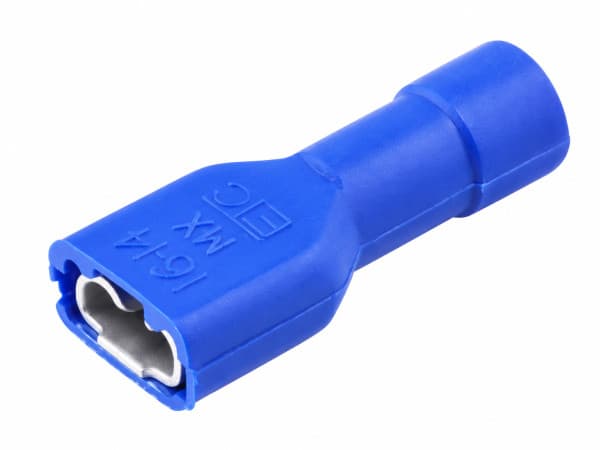
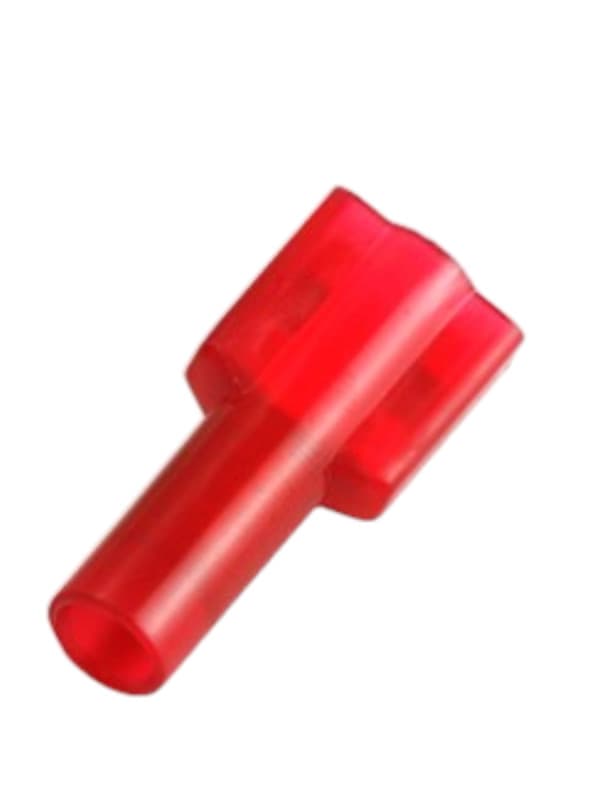
Đầu cosse (hay đầu cốt điện) là phụ kiện dùng để tạo điểm kết nối giữa dây dẫn với thiết bị điện, cầu đấu, thanh cái hoặc giữa các dây dẫn với nhau. Tùy cấu tạo, đầu cos có thể có dạng vòng, chĩa, pin đặc, pin dẹp, pin rỗng, đầu nối thẳng, đầu cos bít và nhiều kiểu terminal tháo lắp nhanh. Phần kim loại của đầu cos thường được bấm ép vào dây bằng dụng cụ phù hợp để tạo mối liên kết cơ khí và tiếp xúc điện ổn định.
Để chọn đúng đầu cosse, cần xác định kiểu kết nối → tiết diện dây → kích thước điểm đấu nối → vật liệu và lớp cách điện → dụng cụ bấm → điều kiện làm việc. Không nên chọn chỉ dựa vào hình dạng hoặc màu sắc, vì cùng một kiểu đầu cos có thể có nhiều quy cách khác nhau. Với các hệ thống yêu cầu thông số chính xác, cần đối chiếu mã sản phẩm và catalogue của nhà sản xuất trước khi lắp đặt.
Đầu cosse là thiết bị điện được lắp vào đầu dây dẫn bằng phương pháp bấm ép hoặc cơ cấu kết nối tương ứng, nhằm tạo ra một đầu tiếp xúc phù hợp với thiết bị hoặc mối nối. Tùy loại, phần đầu tiếp xúc có thể là vòng kín để bắt vít, chĩa chữ Y, pin đặc, pin dẹp, ống rỗng hoặc dạng ghim tháo nhanh.
Trong quá trình sử dụng, đầu cos phải phù hợp với tiết diện dây và kiểu terminal tương ứng. Một mối nối đạt yêu cầu không chỉ phụ thuộc vào bản thân đầu cos mà còn liên quan đến chất lượng dây dẫn, dụng cụ bấm, biên dạng mối ép, kích thước điểm đấu nối và phương pháp lắp đặt. Vì vậy, cần sử dụng đúng loại kìm hoặc dụng cụ theo hướng dẫn của nhà sản xuất thay vì dùng một loại kìm cho mọi dạng đầu cos.
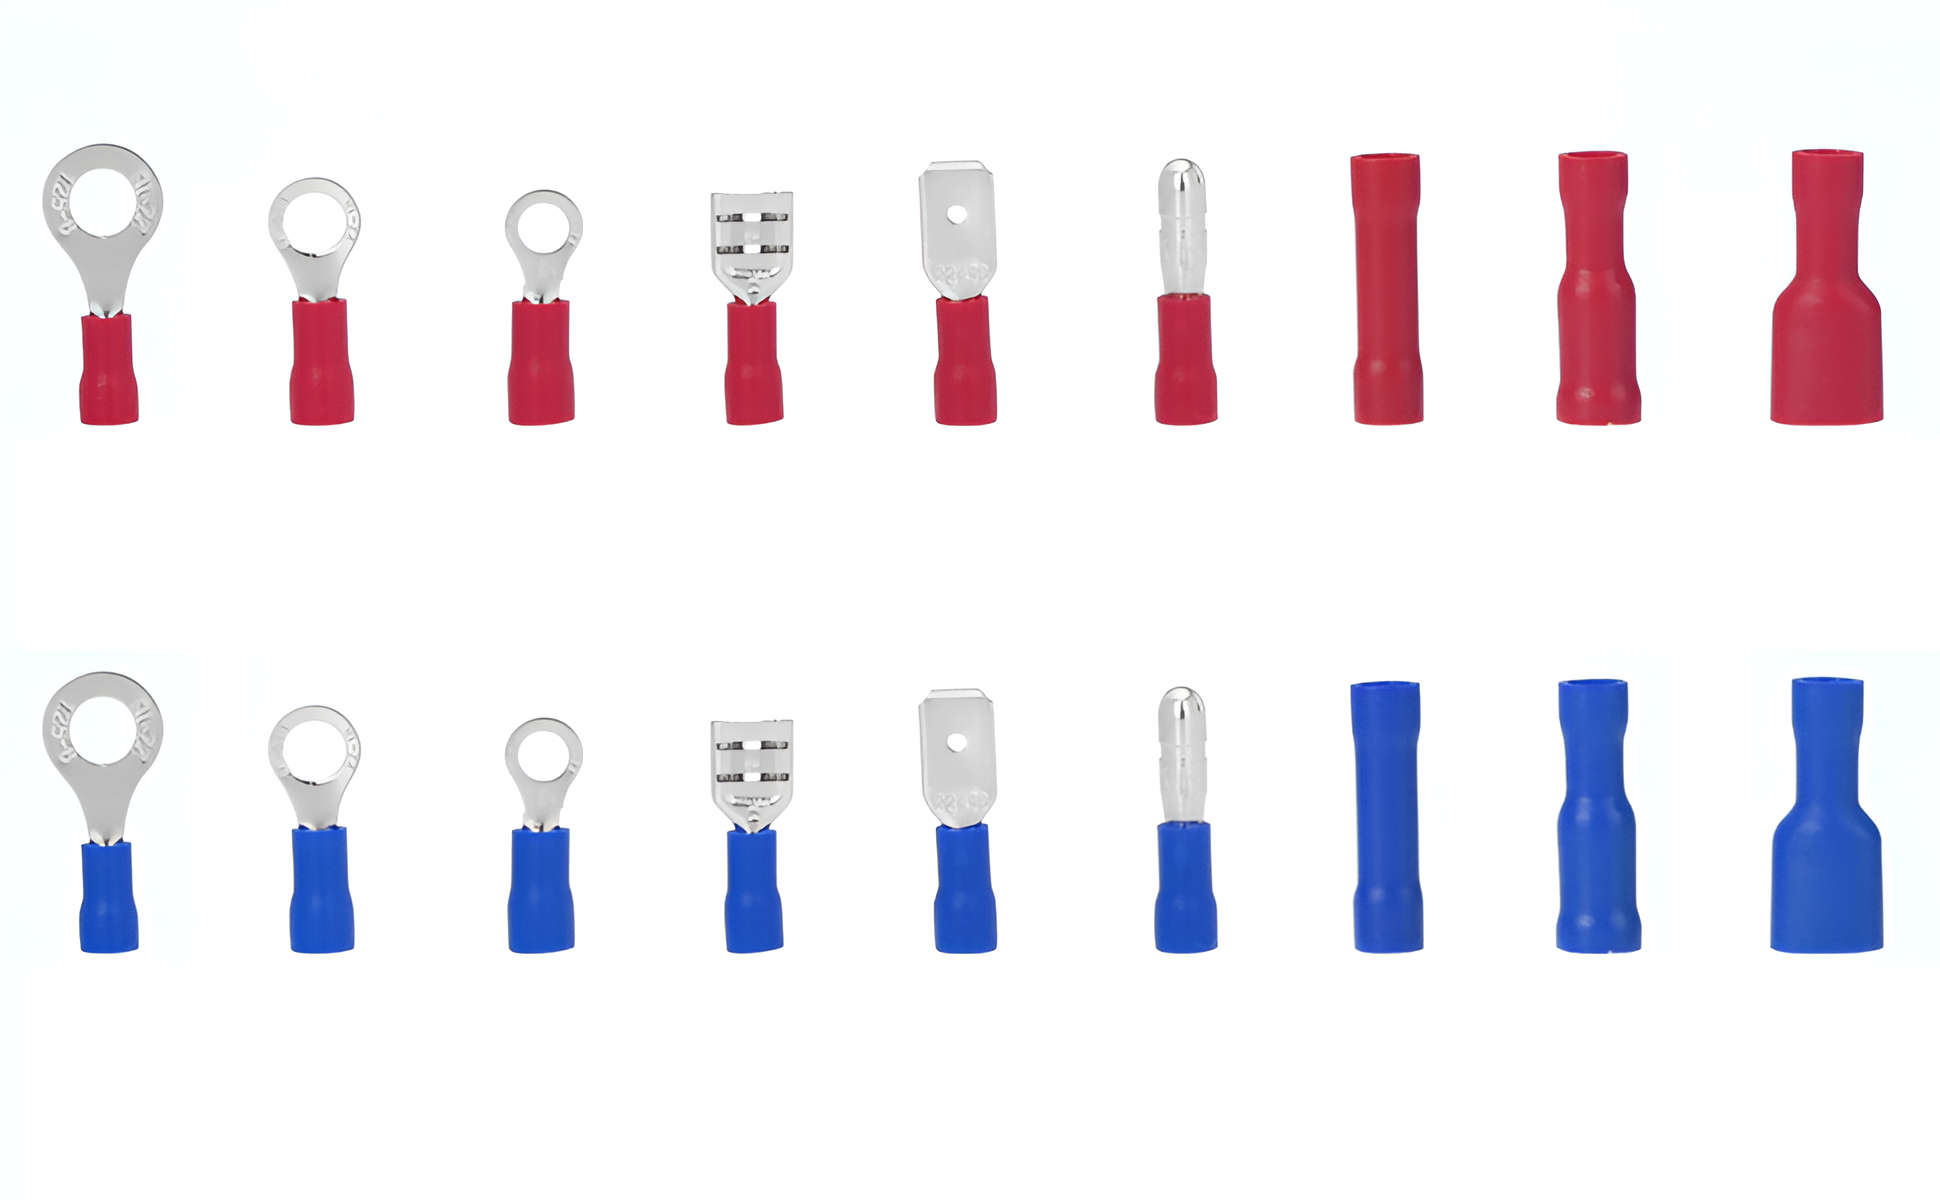
Đầu cosse trên thị trường có nhiều cấu hình. Danh mục KST và Mecsu hiện có các nhóm như cos tròn, cos chĩa, cos bít SC-TL, cos ghim, pin đặc, pin dẹp, pin rỗng, cos nối thẳng và chụp nối dây. Cách phân loại dưới đây giúp người dùng nhận biết nhanh chức năng của từng nhóm.
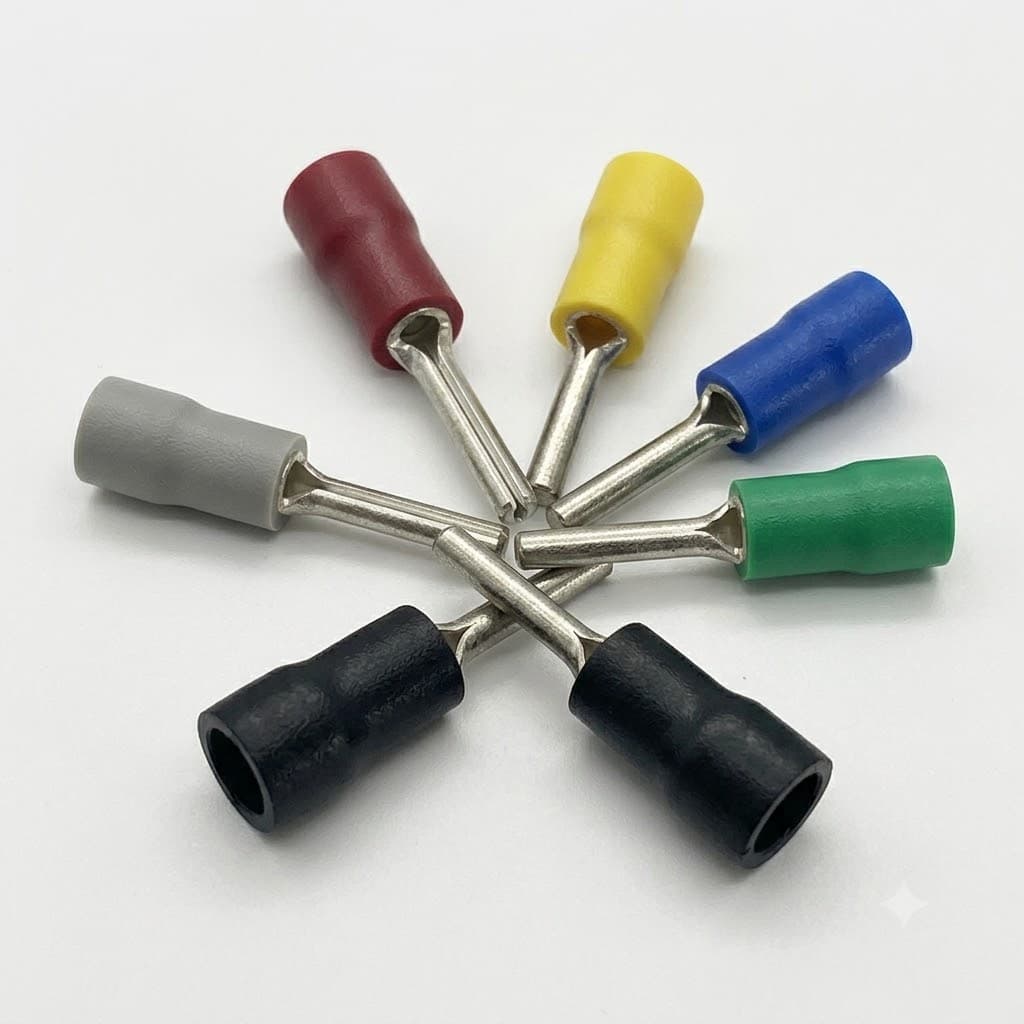
Đầu cos pin đặc có phần tiếp xúc dạng thanh hoặc kim loại đặc, thường được thiết kế để đưa vào các cọc đấu nối có cấu tạo tiếp nhận dạng pin. Phần tiếp xúc có thể có nhiều hình dạng và kích thước tùy model, đồng thời có thể có phiên bản bọc nhựa hoặc không bọc nhựa.
Nhóm này phù hợp với các vị trí cần chuyển đầu dây dẫn thành một đầu tiếp xúc gọn để đưa vào terminal tương thích. Không nên hiểu mọi đầu pin đặc đều có thể thay thế trực tiếp cho nhau vì đường kính, chiều dài pin và tiết diện dây áp dụng có thể khác nhau.
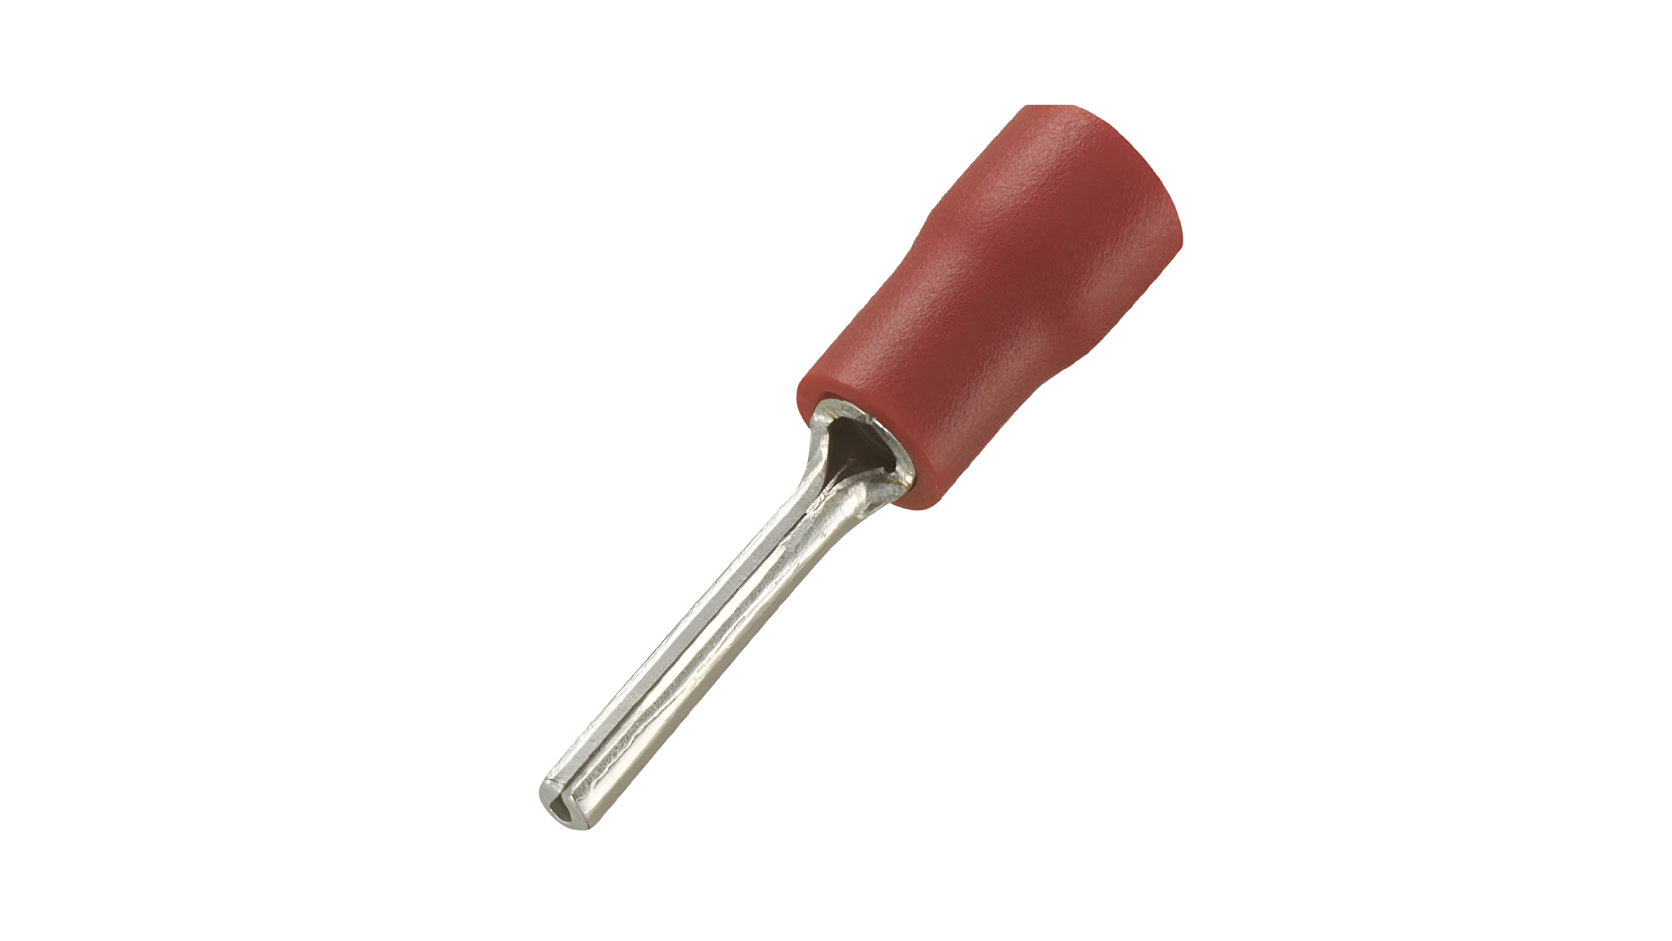
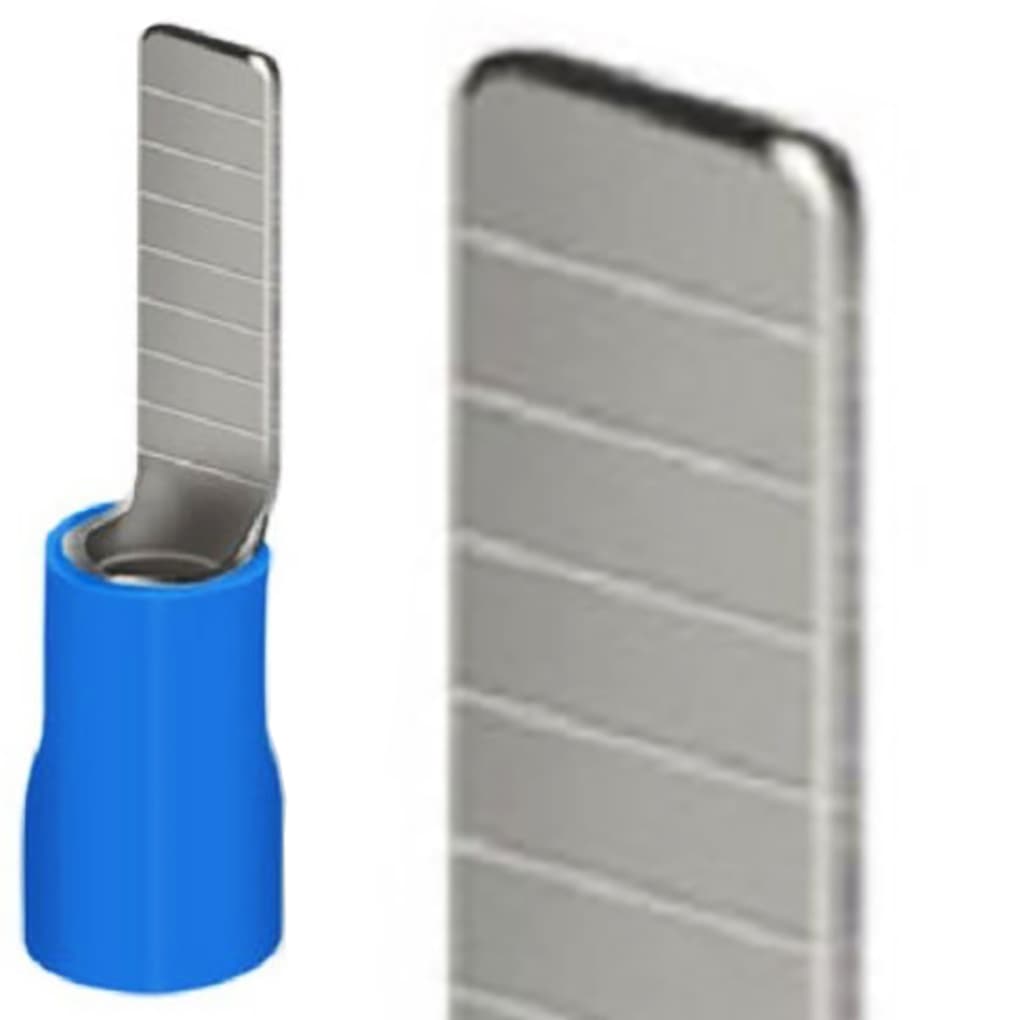
Đầu cos pin dẹp có phần tiếp xúc dạng bản kim loại phẳng, thường được dùng với các loại đầu nối hoặc cọc đấu nối tương thích dạng lá. Một số dòng có vỏ nhựa cách điện và được phân màu theo quy cách sản phẩm.
Ví dụ, KST DBV2-14 trên Mecsu sử dụng phần kim loại bằng đồng mạ thiếc, vỏ cách điện PVC và dành cho dây 1,5–2,5 mm². Tuy nhiên, các thông số như dòng điện, điện áp, chiều dài và kích thước đầu pin phải được xác định theo từng mã sản phẩm.
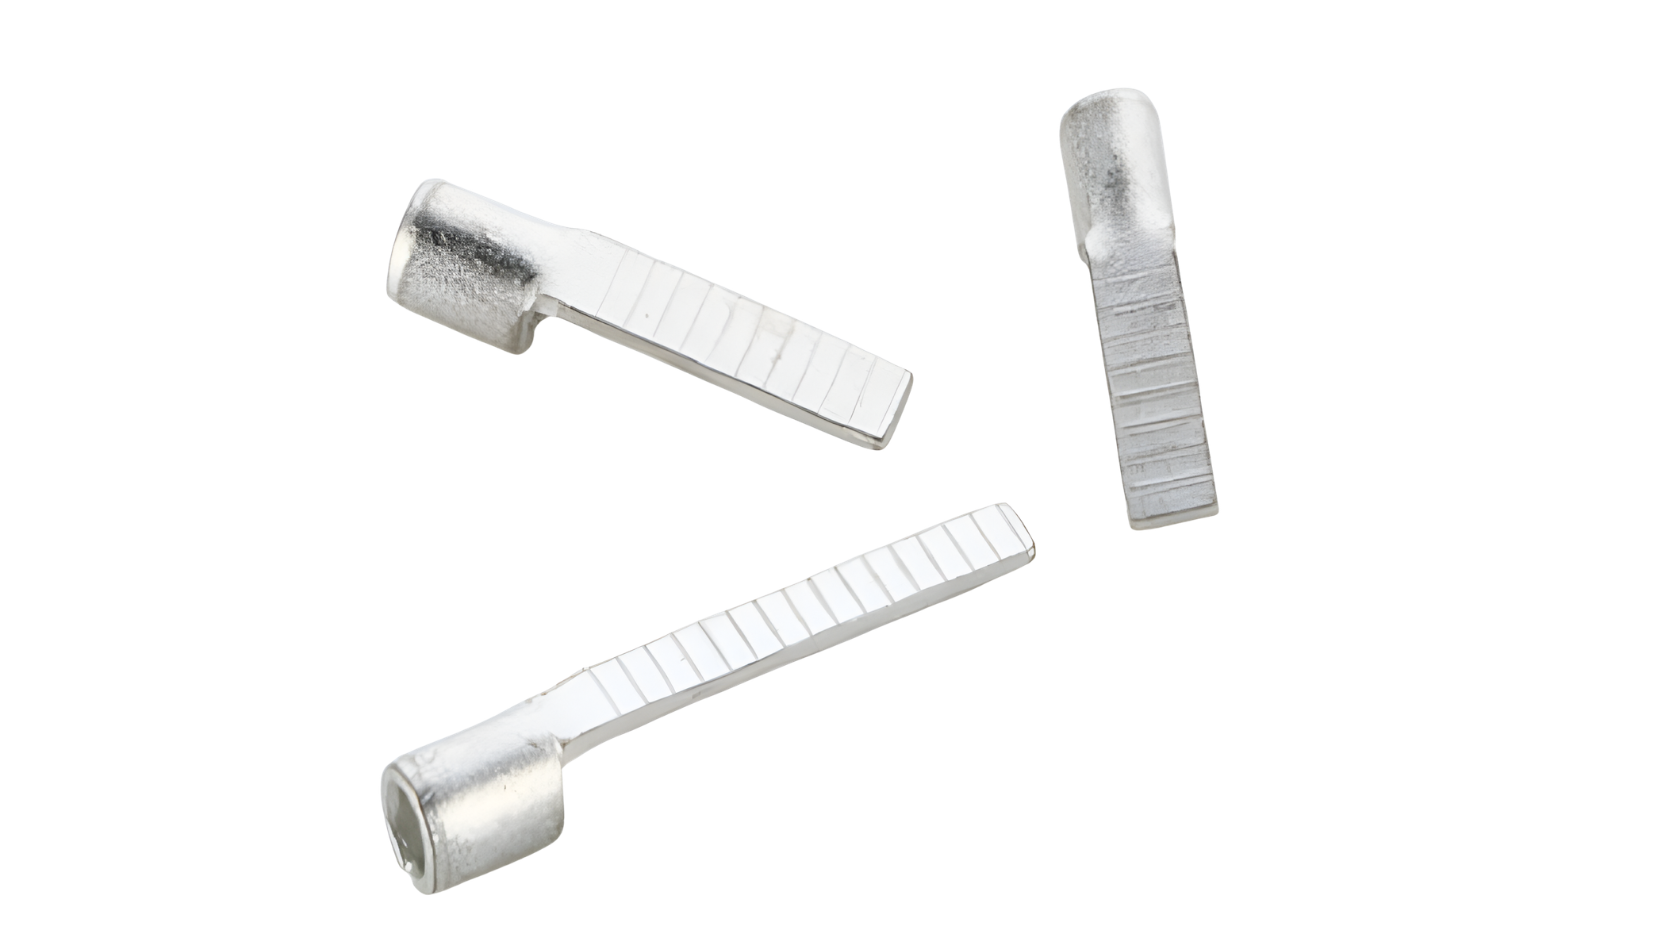
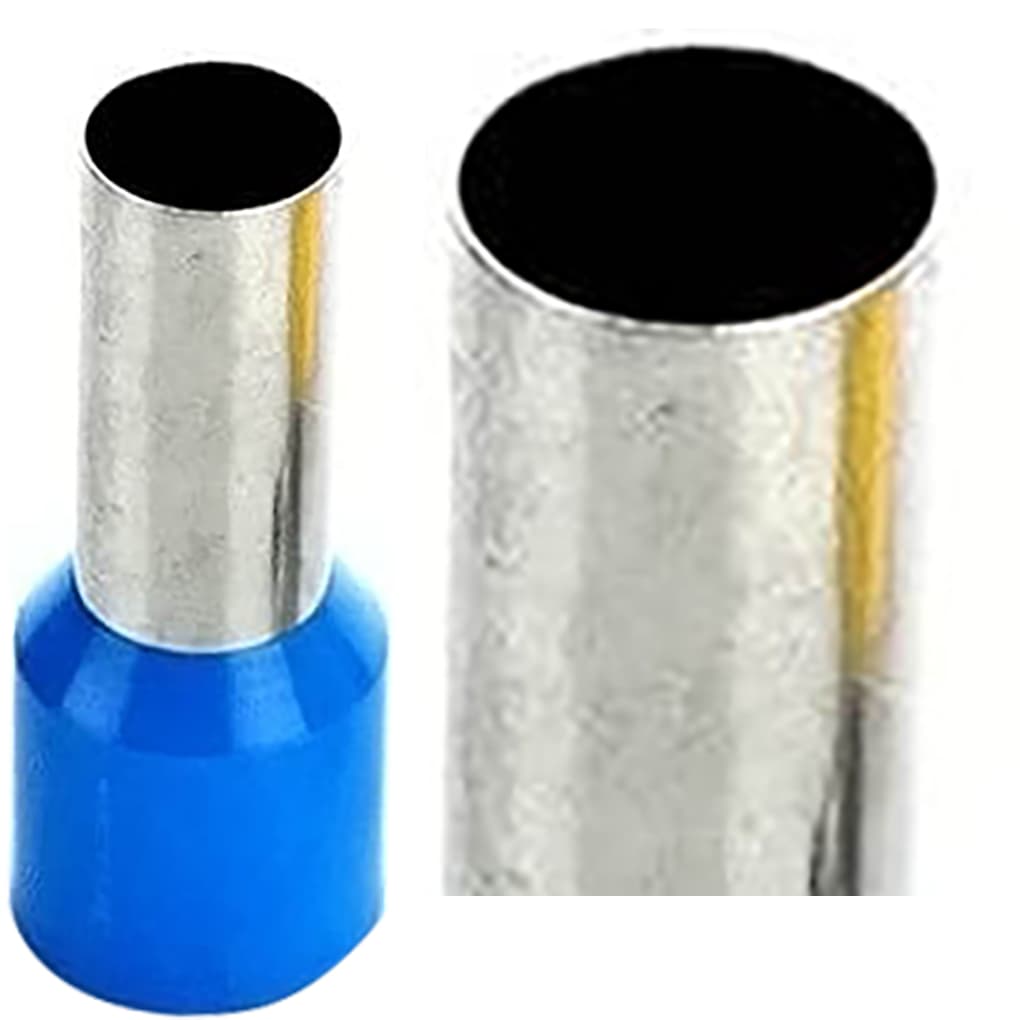
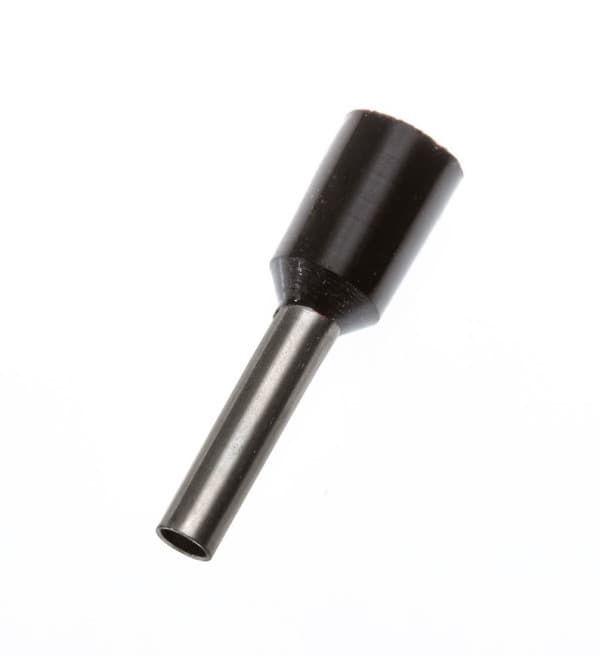
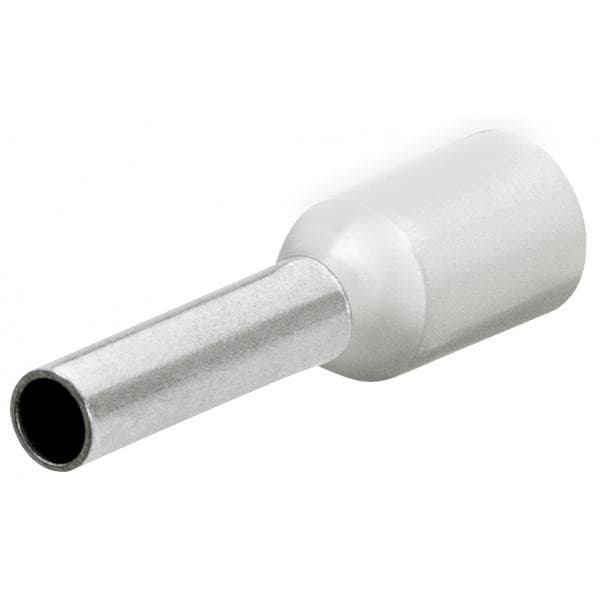
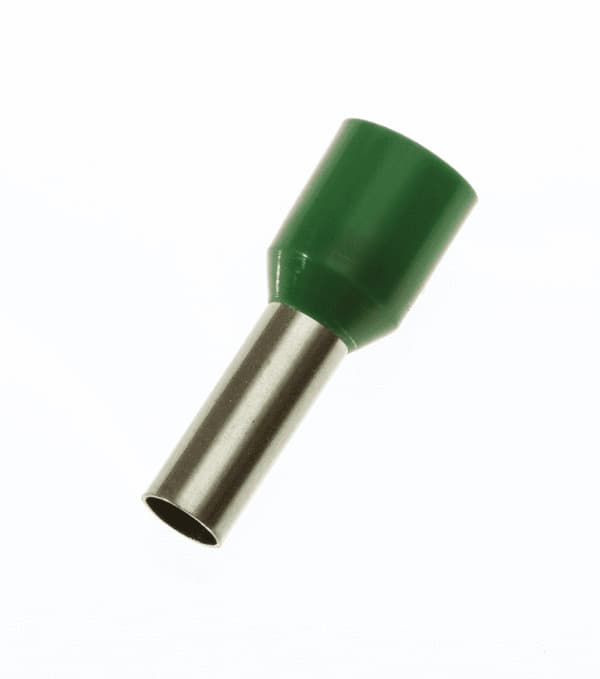
Đầu cos pin rỗng là dạng ống kim loại dùng để gom và giữ các sợi dây dẫn nhiều lõi trước khi đưa vào Terminal Block hoặc thiết bị có cơ cấu kẹp dây. Dòng này thường có loại pin đơn và pin đôi. Với KST, các mã E thuộc nhóm ferrule đơn, trong khi TE là nhóm ferrule đôi dành cho hai dây có quy cách phù hợp.
Ví dụ, Mecsu đang liệt kê các mã E0508, E7508, E1008, E1508, E2508, E4012, E6012 cùng các mã TE0508, TE7508, TE1008, TE1512, TE2512, TE4012 và TE6014. Kích thước phần pin và tổng chiều dài thay đổi theo từng mã.
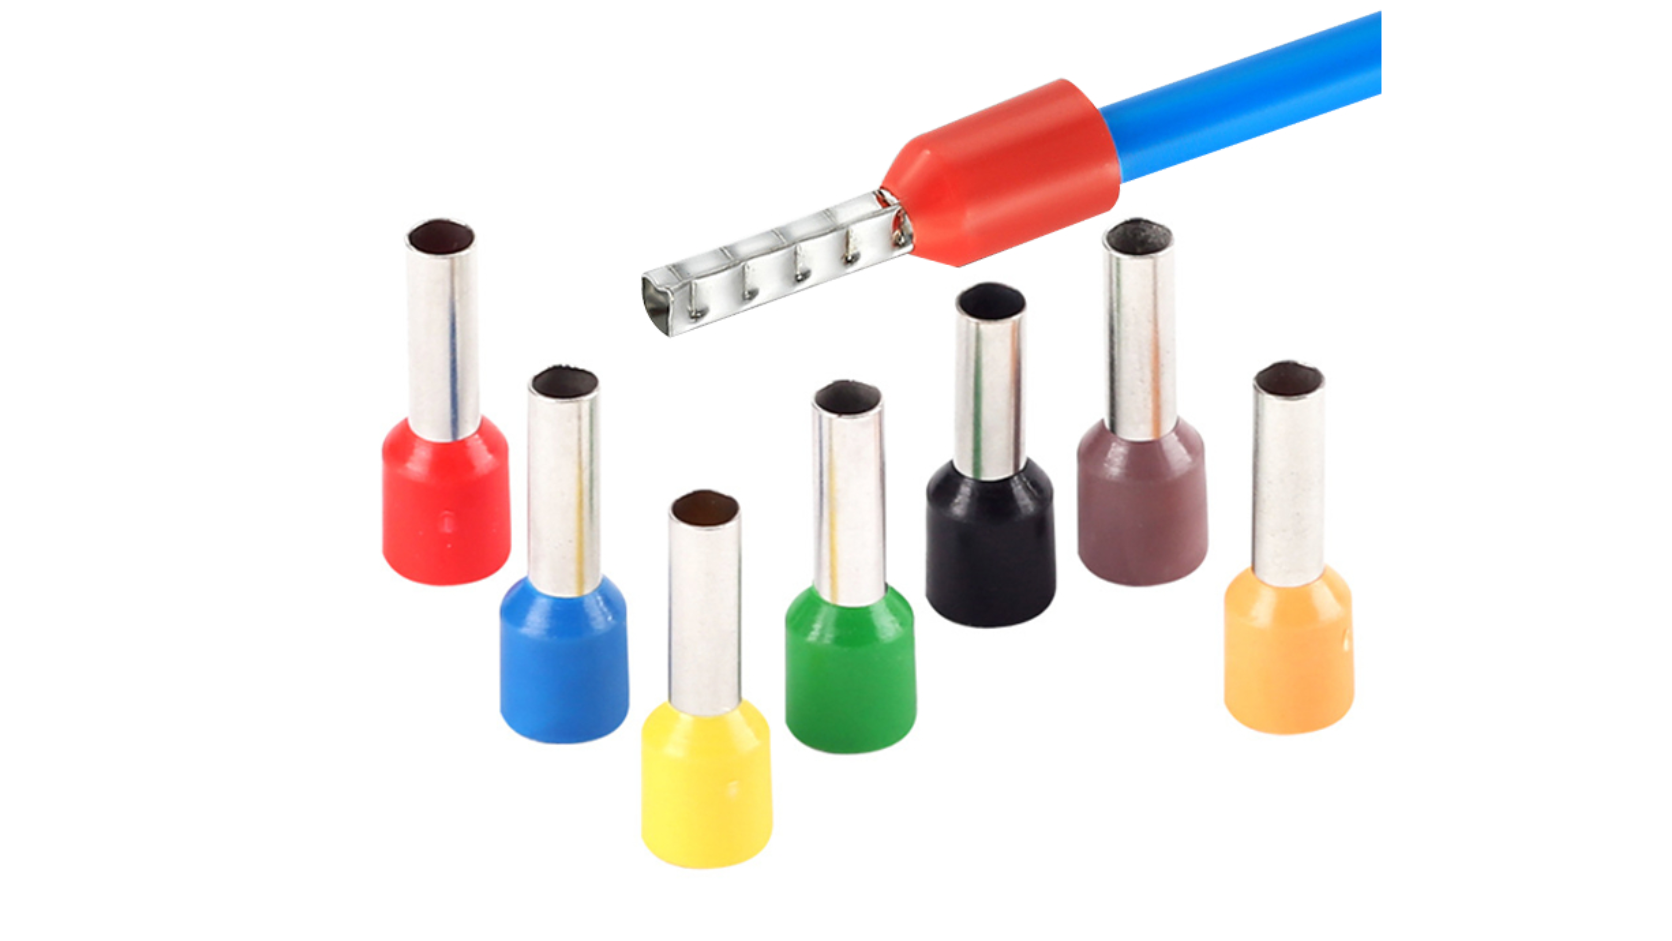
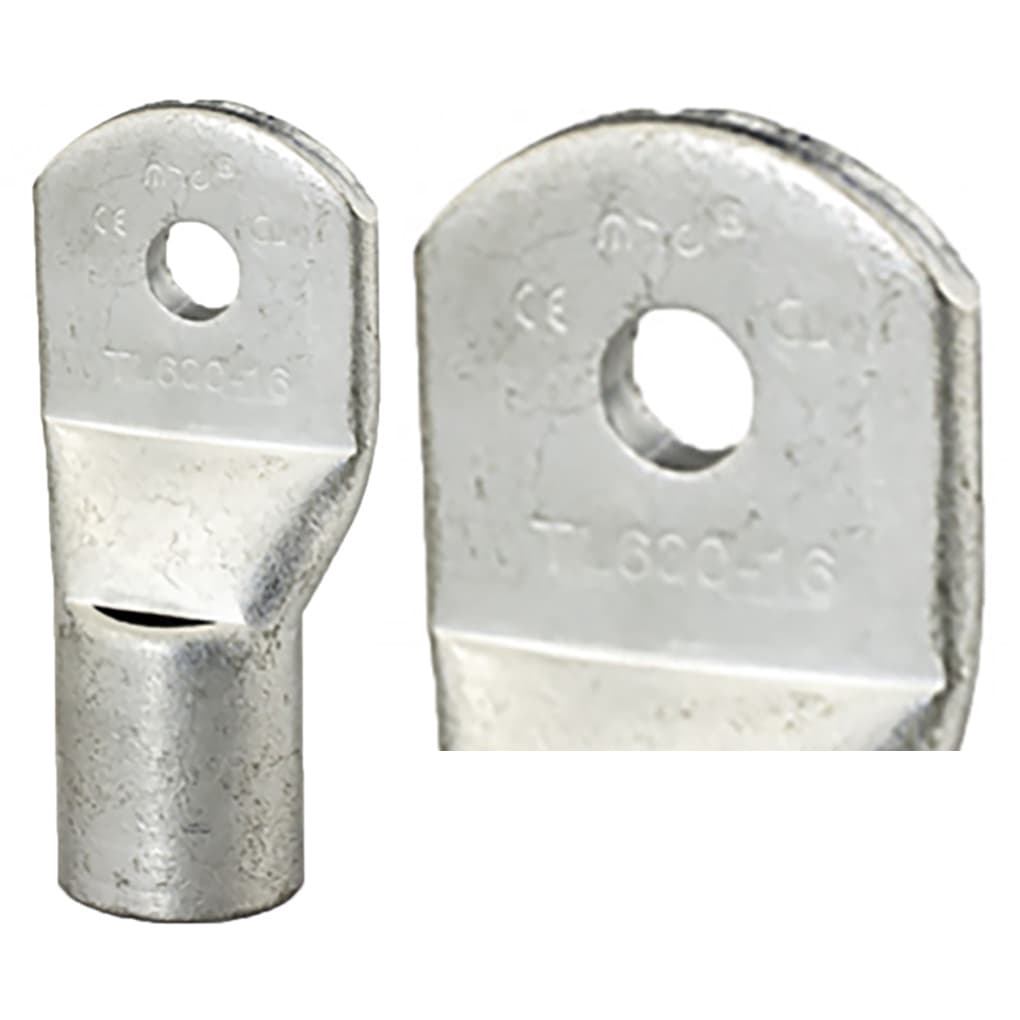
Đầu cos bít SC-TL là nhóm đầu nối dạng ống, thường được sử dụng để đấu dây hoặc cáp vào bu lông, thanh cái và các điểm đấu nối nguồn. Kết cấu thường gồm phần ống để đưa dây vào và phần đầu có lỗ bắt bu lông.
Đây là nhóm cần đặc biệt chú ý đến tiết diện dây, kích thước lỗ bắt bu lông và phương pháp ép. Không nên đánh đồng tất cả SC-TL là đầu cos công suất lớn hoặc tự suy ra dòng điện chịu tải nếu chưa có thông số của mã sản phẩm cụ thể.
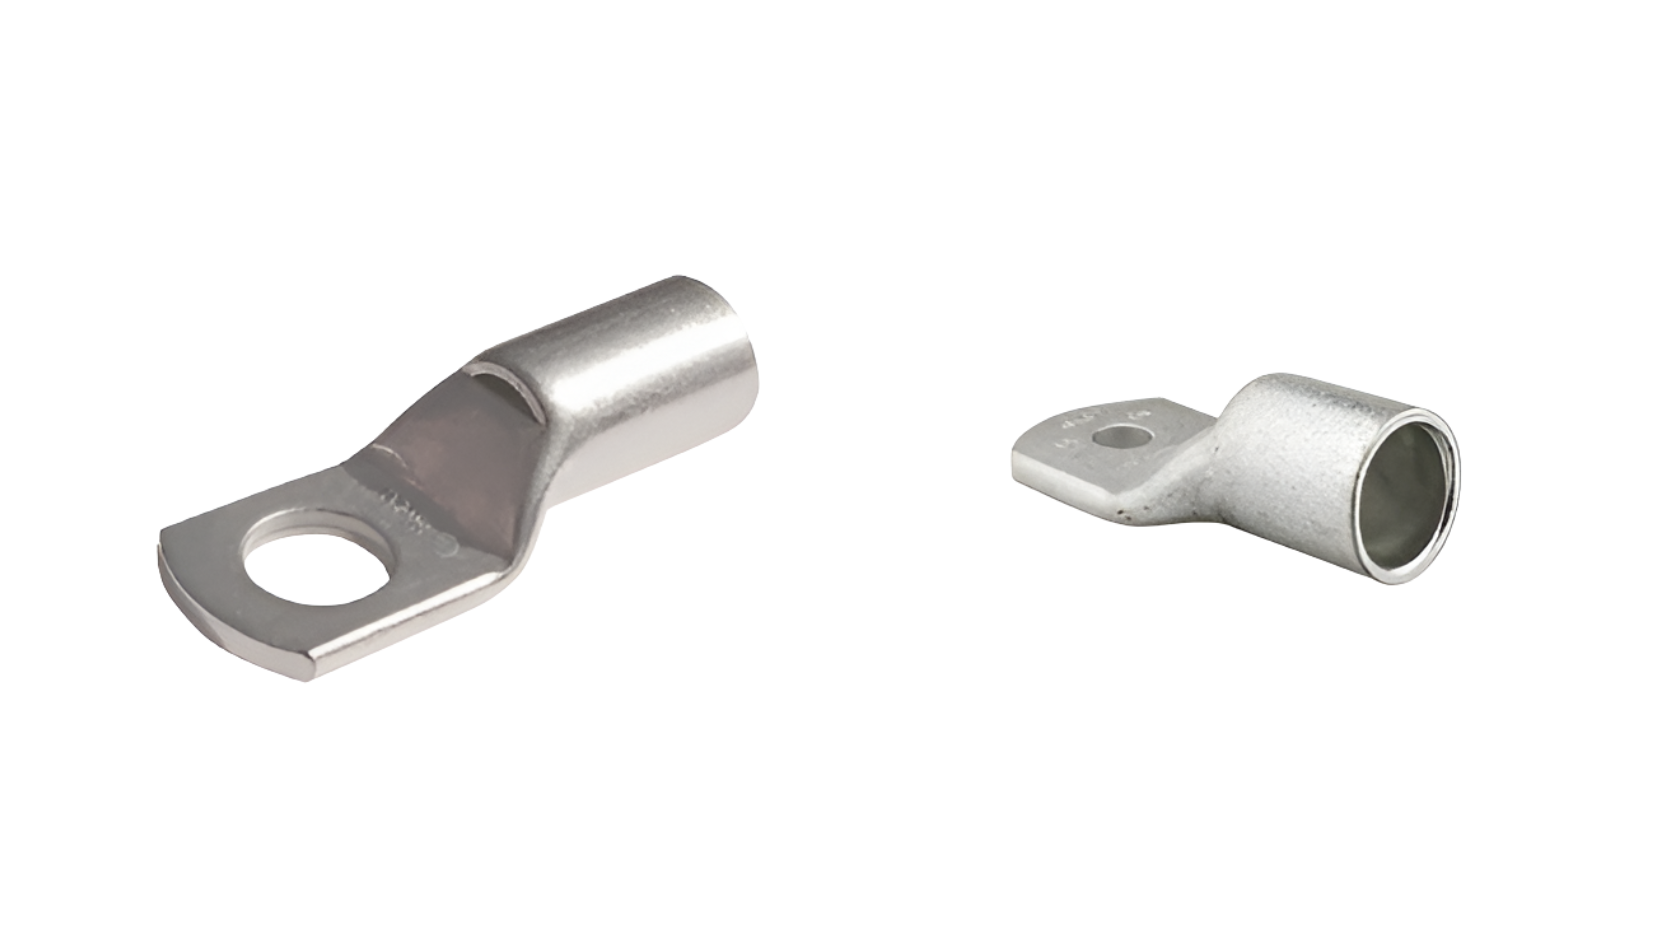
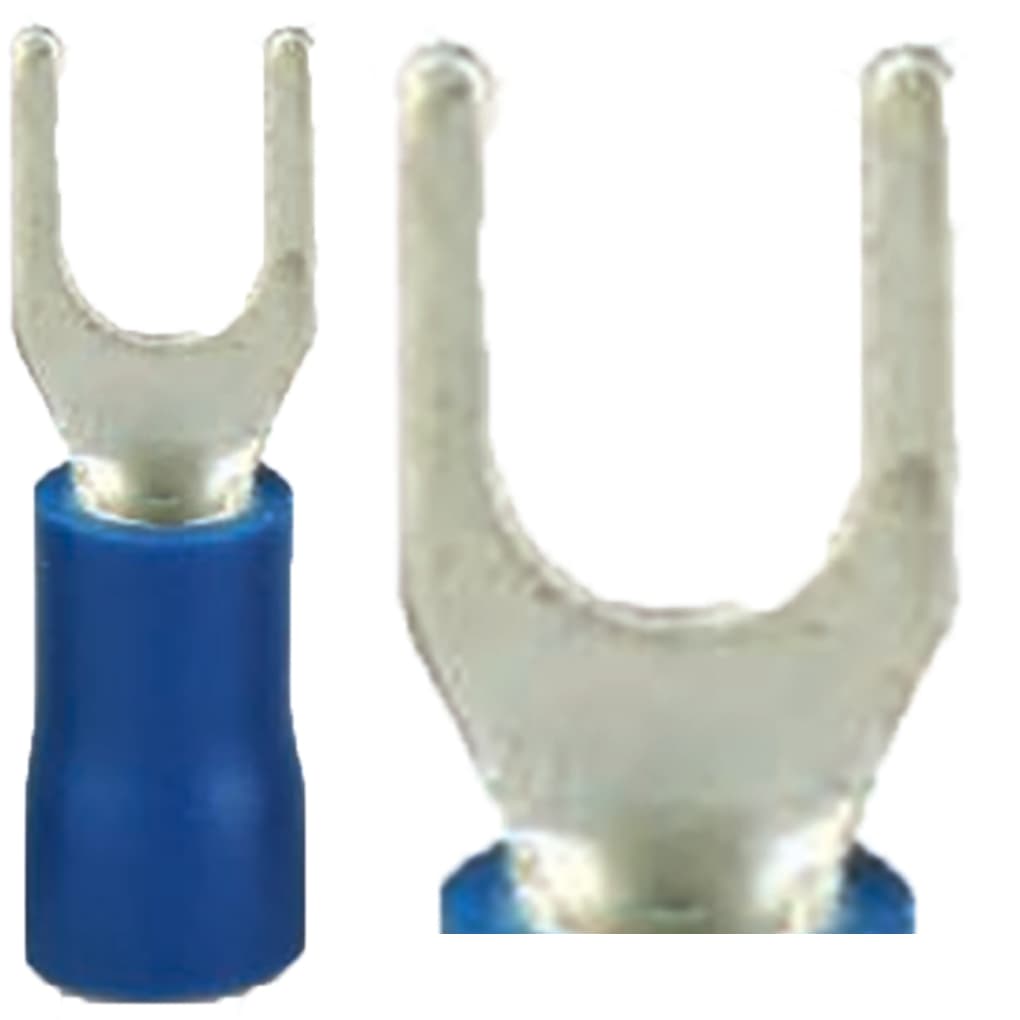
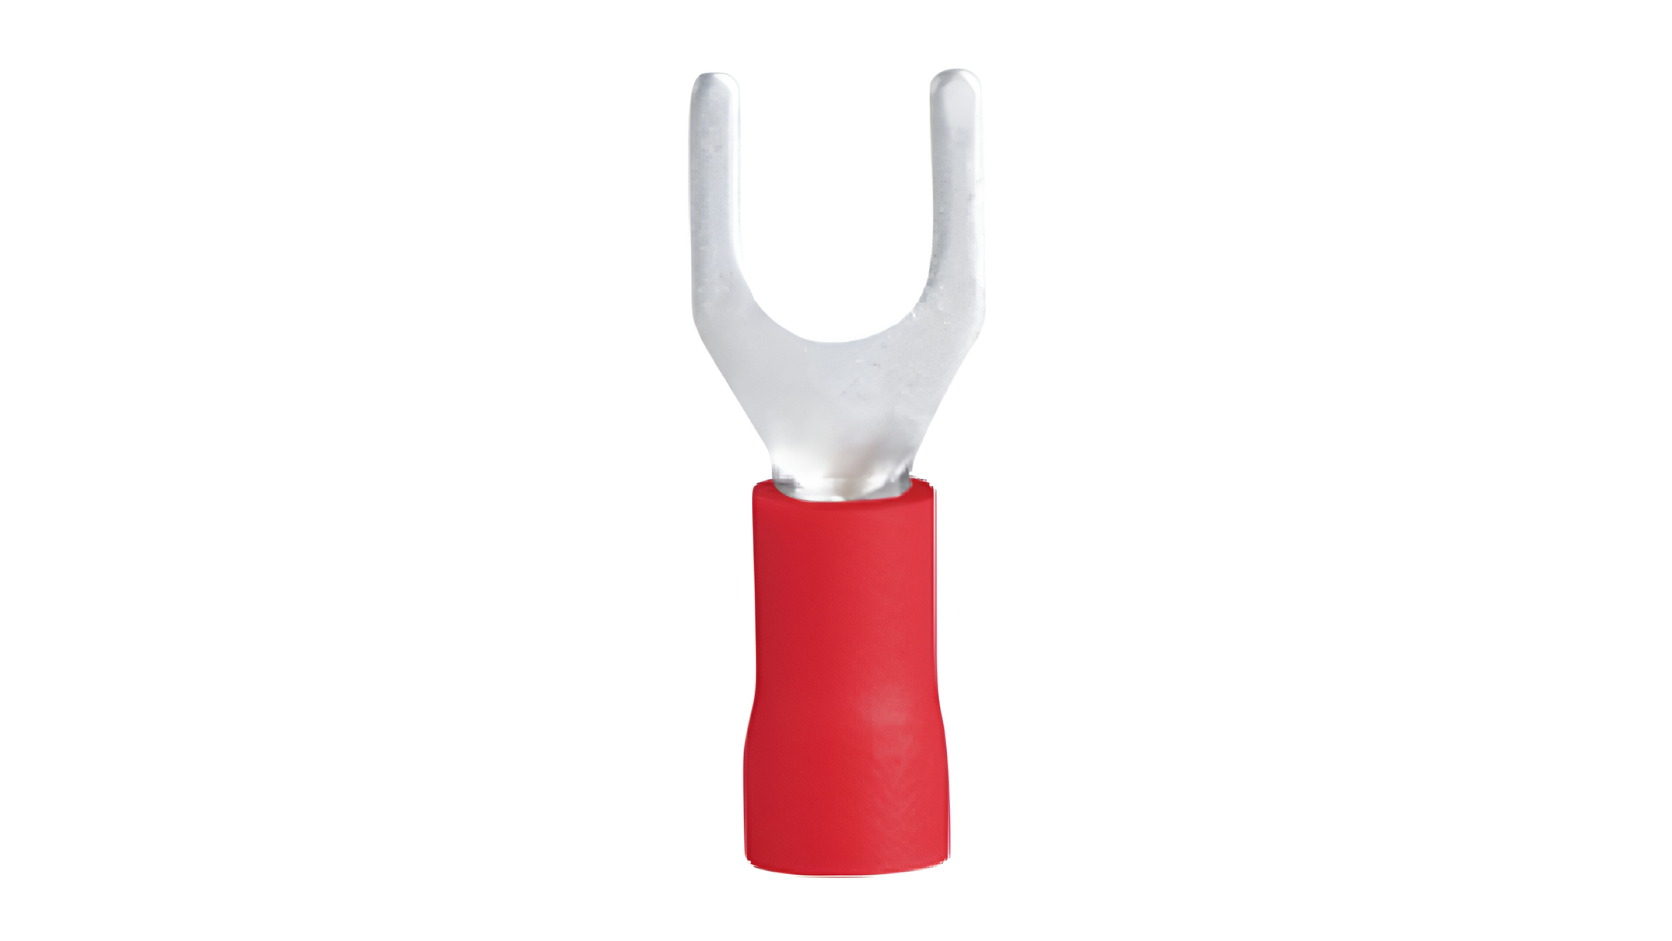
Đầu cos chĩa chữ Y có phần tiếp xúc dạng chữ Y hoặc càng chĩa, cho phép đưa vào vị trí bắt vít mà không cần tháo hoàn toàn vít khỏi terminal. Cấu hình này thuận tiện trong một số thao tác đấu nối và bảo trì, nhưng khả năng giữ dây còn phụ thuộc vào thiết kế terminal và cách siết vít.
Đầu cos chĩa có thể có loại bọc nhựa hoặc không bọc nhựa, với nhiều kích thước lỗ và dải tiết diện dây khác nhau. Vì vậy cần chọn đúng kích thước lỗ và tiết diện dây thay vì chỉ dựa vào màu vỏ.
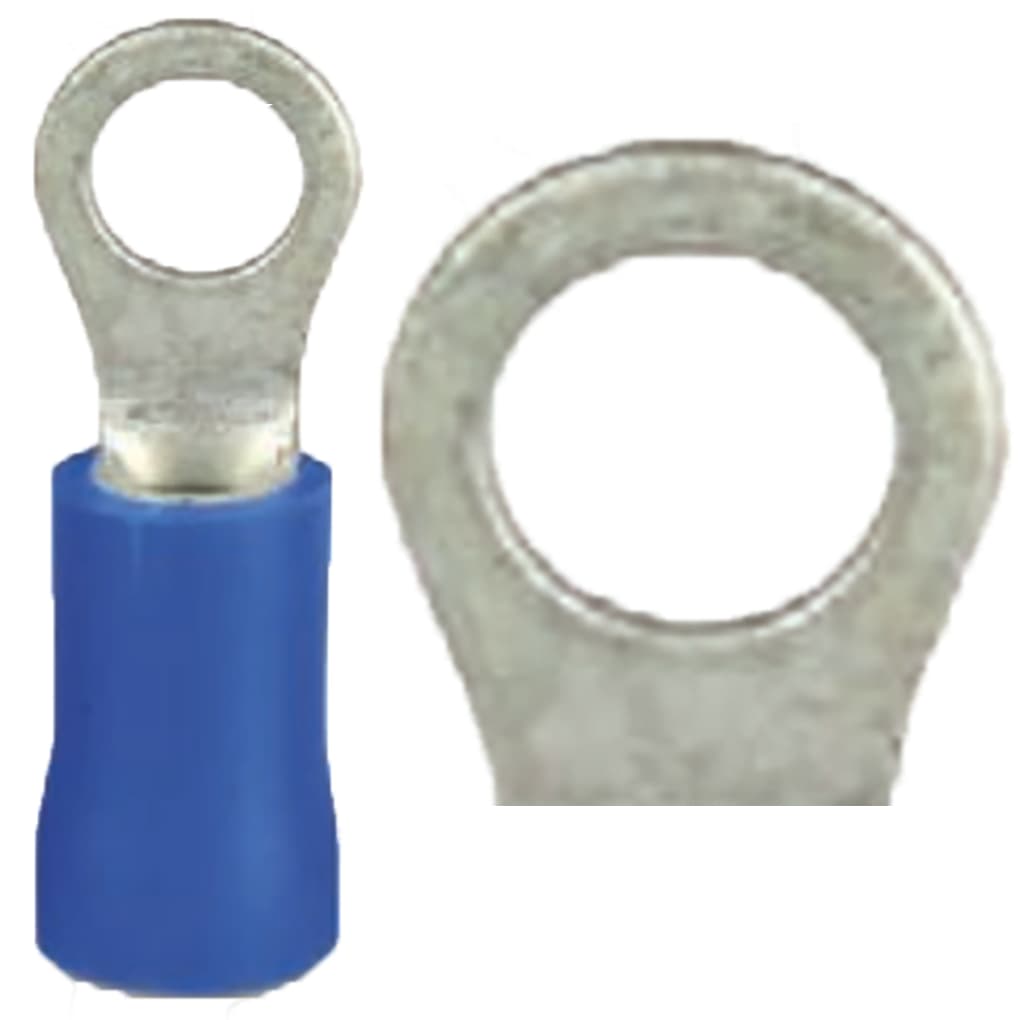
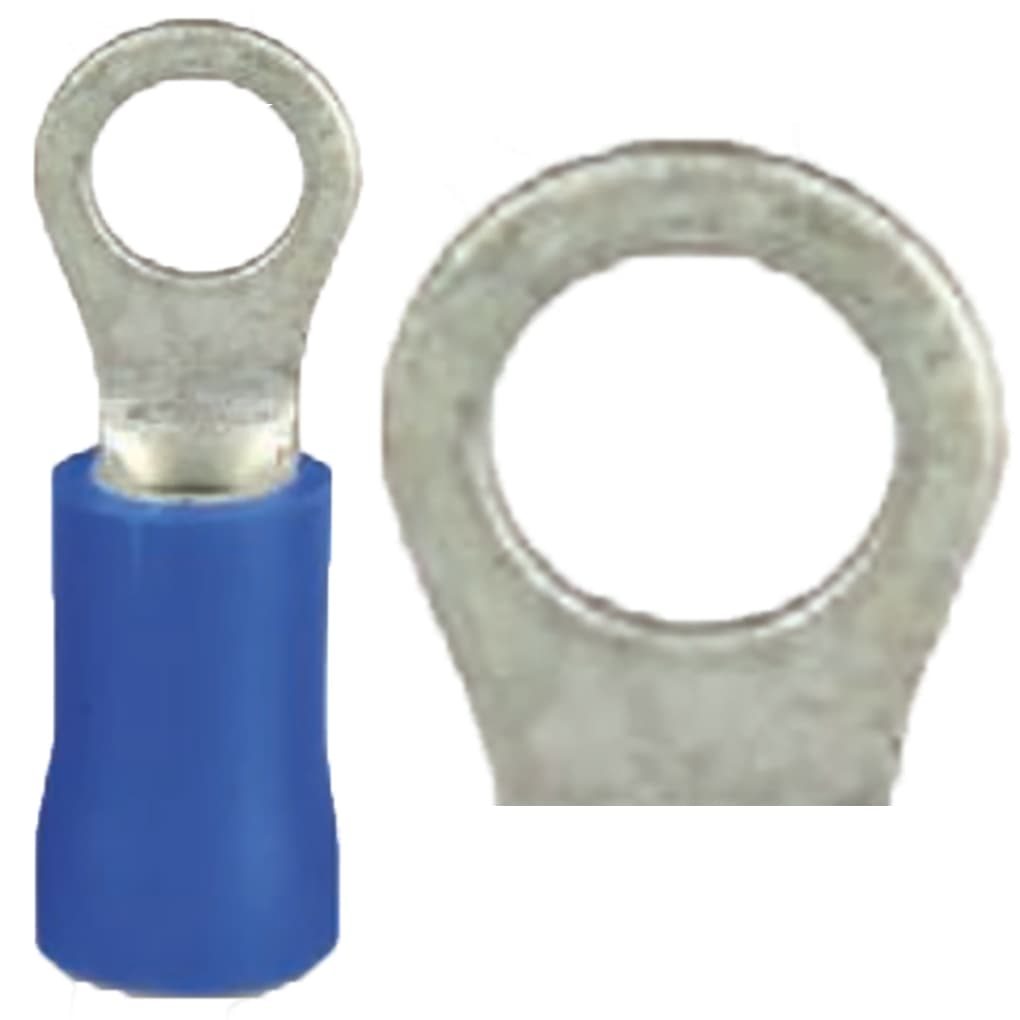
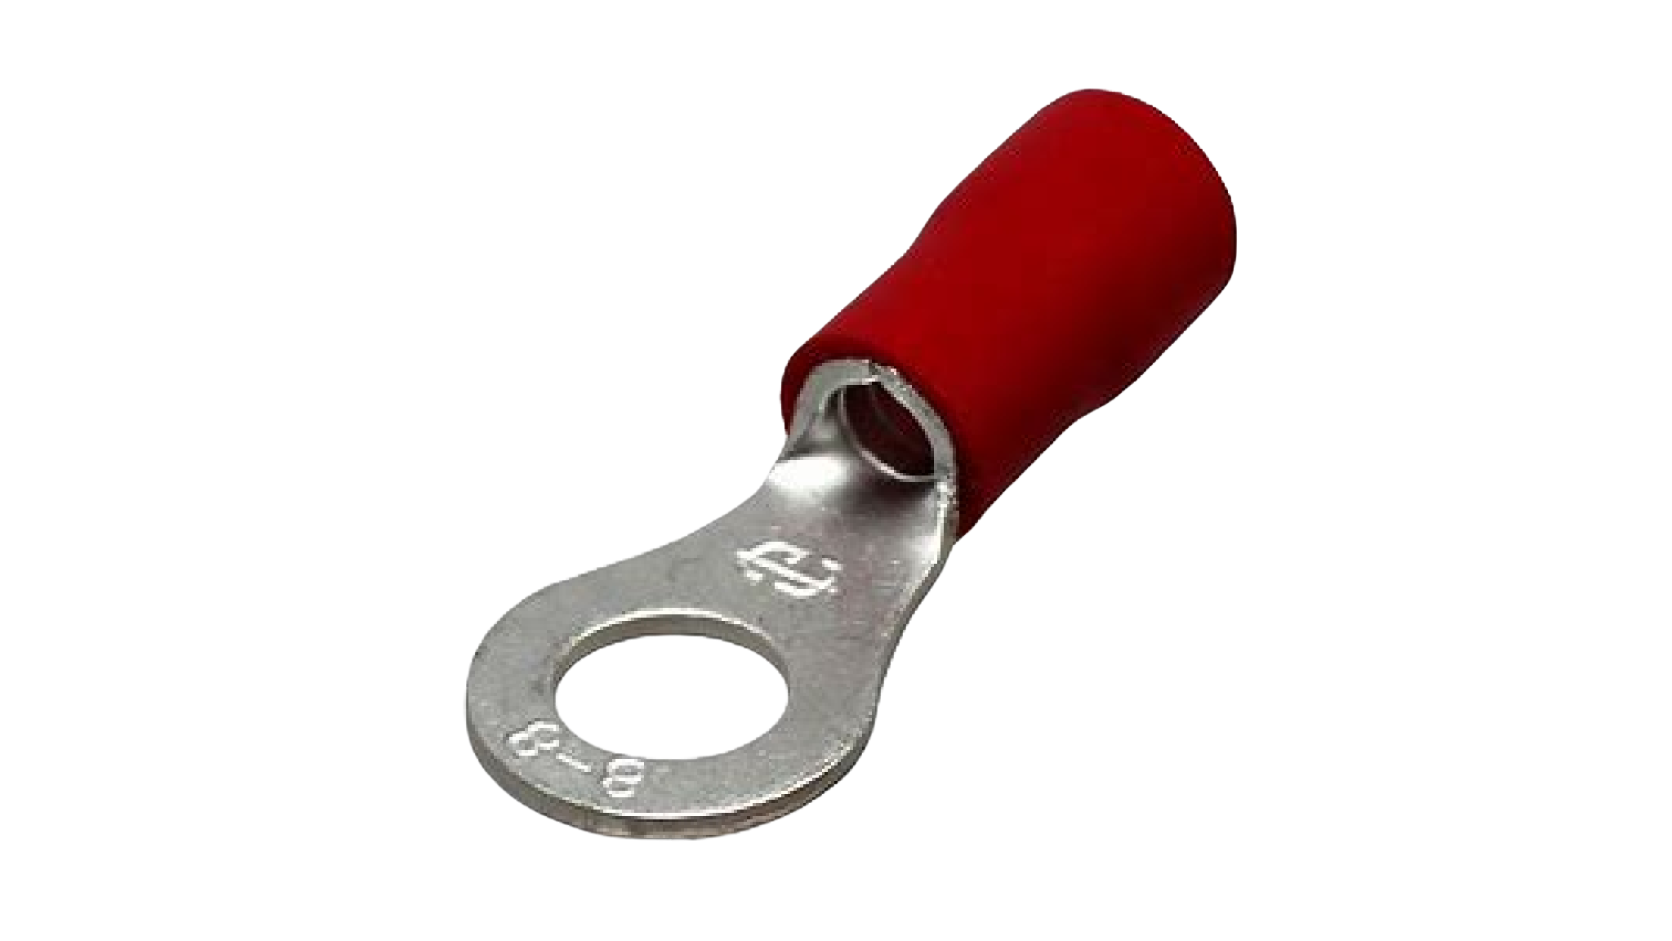
Đầu cos tròn có phần đầu tiếp xúc dạng vòng kín với lỗ ở giữa để đưa bu lông hoặc vít qua. Sau khi được lắp đúng vào điểm đấu nối, cấu tạo vòng kín giúp đầu cos khó bị tuột khỏi vị trí theo phương ngang hơn so với đầu cos chĩa.
Ưu điểm này không có nghĩa đầu cos tròn luôn an toàn hơn mọi loại terminal khác. Khả năng làm việc của mối nối còn phụ thuộc vào kích thước lỗ, tiết diện dây, vật liệu, chất lượng mối bấm và lực siết của điểm đấu nối.
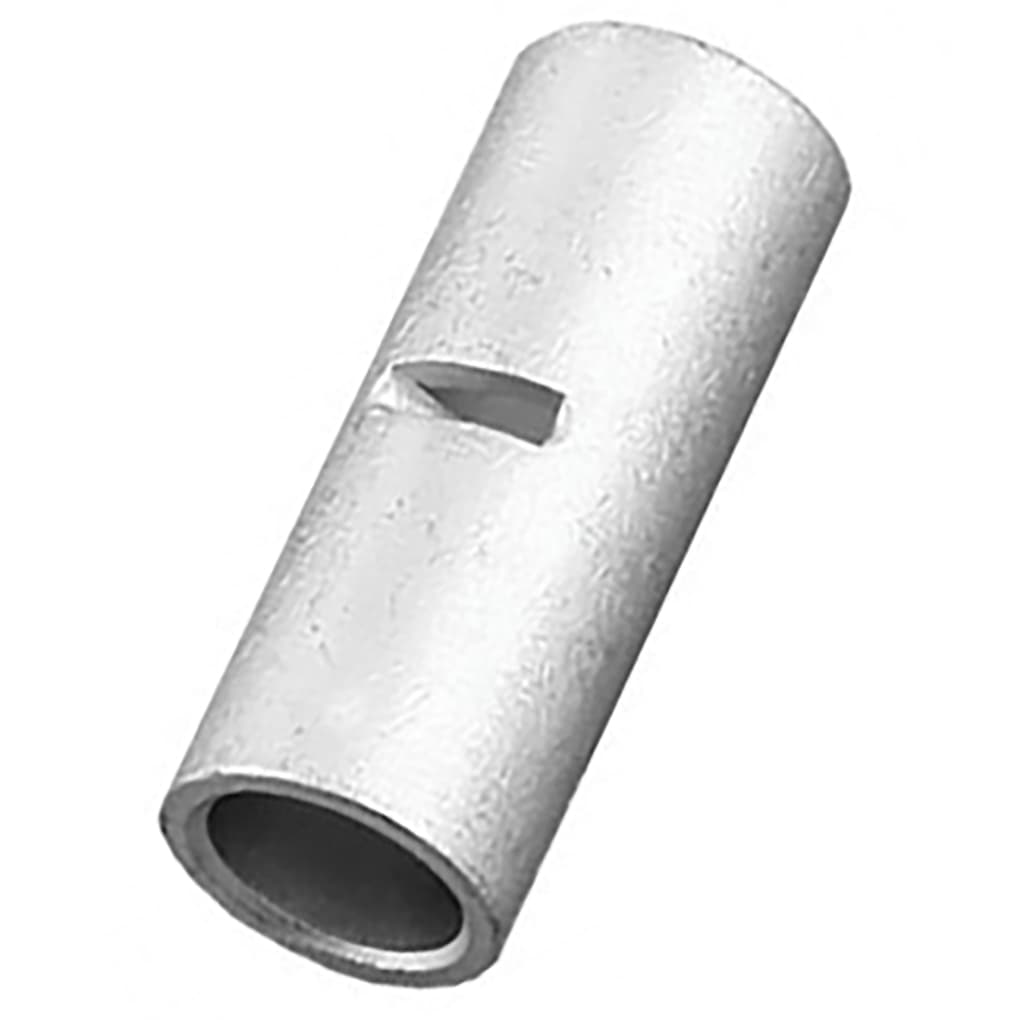
Đầu cos nối thẳng có dạng ống dùng để nối hai đầu dây theo cùng một trục. Tùy dòng sản phẩm, có thể có loại không bọc nhựa, bọc nhựa hoặc loại có cấu tạo kín/chống ẩm.
Đây là nhóm splicing connector chứ không phải đầu terminal để bắt trực tiếp vào bu lông. Khi chọn cần xác định tiết diện của hai dây, loại dây dẫn, cấu tạo đầu nối và dụng cụ ép tương ứng.
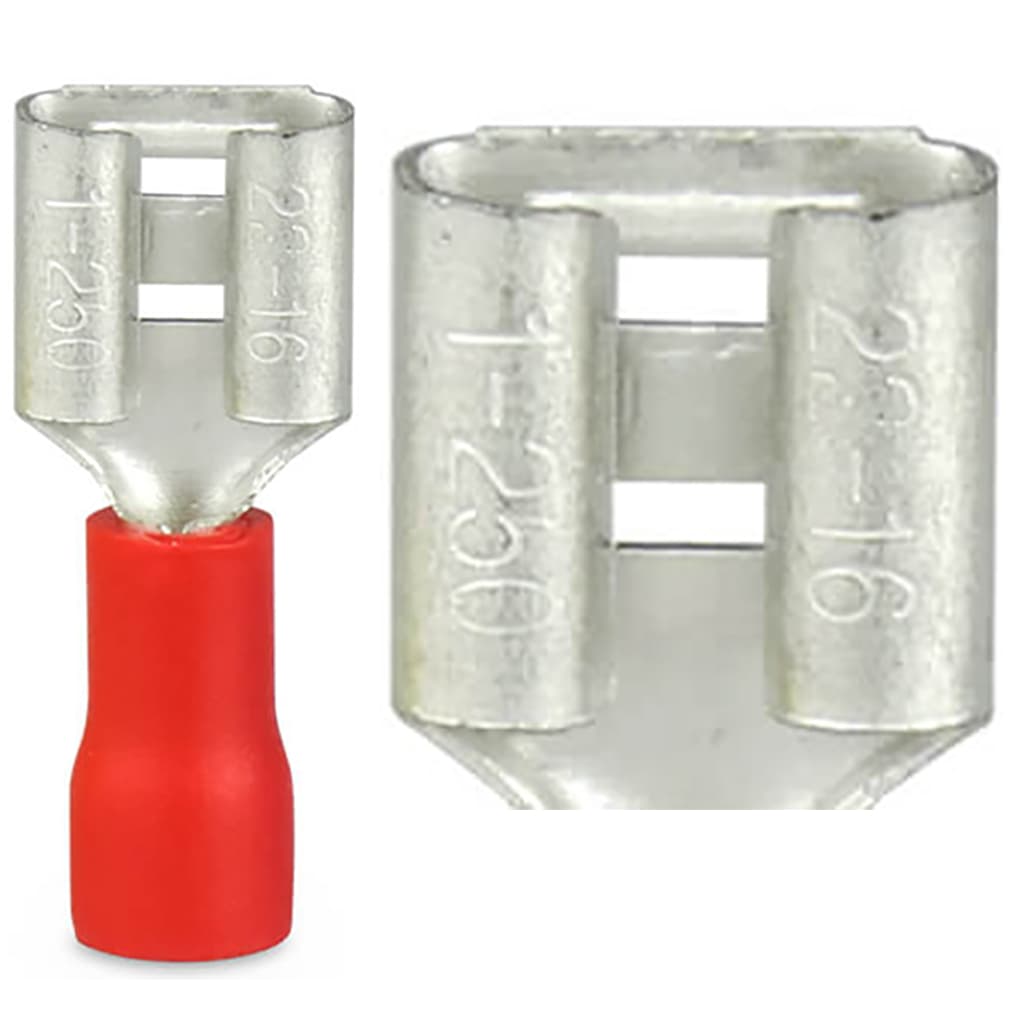
Quick Disconnect là nhóm đầu nối cho phép ghép và tháo hai phần terminal tương ứng mà không cần tháo vít tại mỗi lần kết nối. Nhóm này có nhiều cấu hình như male/female, blade, flag, bullet và piggyback tùy nhà sản xuất.
Do mỗi kiểu có hình dạng và cơ cấu khóa khác nhau, cần chọn đúng cặp terminal tương thích. Không nên chỉ dựa vào kích thước gần giống để ghép hai đầu nối khác series.
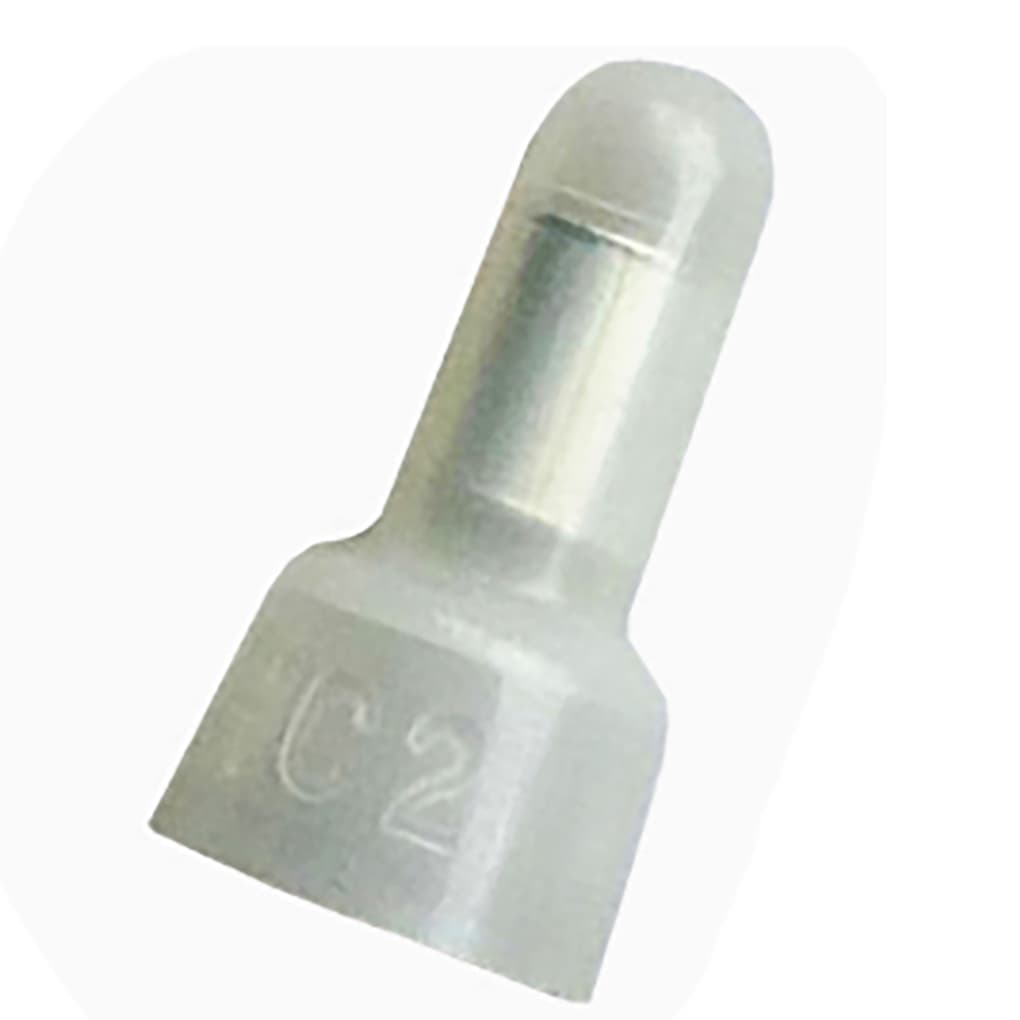
Đầu chụp nối dây dùng để ghép hai hoặc nhiều dây dẫn trong một điểm nối và che phủ phần dây đã nối. Trên thị trường có closed-end crimp connectors sử dụng phương pháp bấm ép và twist-on wire connectors sử dụng cơ cấu lò xo bên trong và thao tác xoắn.
Hai loại này không nên xem là một sản phẩm hoàn toàn giống nhau. Cách lắp đặt, dải dây áp dụng, điện áp, nhiệt độ và chứng nhận phải được xác định theo từng model. UL cũng phân biệt các nhóm wire connector, splicing connector, ferrule và sealed twist-on connector trong hệ thống đánh giá của mình.
Trước tiên cần xác định đầu cos sẽ được dùng để bắt vít, cắm terminal, nối hai dây hay đấu cáp vào thanh cái/thiết bị. Nếu bắt vít có thể cân nhắc cos tròn hoặc chĩa; nếu đưa dây vào Terminal Block có thể dùng pin đặc, pin dẹp hoặc ferrule tùy cấu tạo terminal; nếu nối hai dây thì sử dụng butt splice hoặc loại connector phù hợp; còn cáp nguồn vào bu lông hoặc thanh cái có thể cần cable lug dạng SC-TL.
Không nên chọn đầu cos chỉ theo tên gọi. Hình dạng đầu tiếp xúc phải phù hợp với chính cọc đấu nối mà nó sẽ lắp vào.
Tiết diện dây là một trong những thông số quan trọng nhất khi chọn đầu cos. Cần chọn đúng dải tiết diện mà nhà sản xuất quy định, có thể được thể hiện bằng mm² hoặc AWG. Với cos tròn và cos chĩa, cần kiểm tra thêm đường kính lỗ bắt bu lông; với pin đặc và pin dẹp cần kiểm tra kích thước phần pin; với ferrule cần kiểm tra tiết diện dây và chiều dài phần pin; với cos bít cần kiểm tra cả tiết diện cáp và kích thước lỗ bắt bu lông.
| Nhóm đầu cos | Tên tiếng Anh | Điểm cần kiểm tra chính |
|---|---|---|
| Cos tròn / cos chĩa | Ring / Spade Terminal | Tiết diện dây, đường kính lỗ, kích thước terminal |
| Pin đặc / pin dẹp | Pin / Blade Terminal | Tiết diện dây, kích thước và hình dạng phần pin |
| Pin rỗng | Wire Ferrule | Tiết diện dây, chiều dài pin, đơn/đôi |
| Cos nối thẳng | Butt Splice Connector | Tiết diện dây, cấu tạo connector, dụng cụ bấm |
| Cos bít SC-TL | Compression Cable Lug | Tiết diện cáp, lỗ bắt bu lông, phương pháp ép |
| Cos ghim tháo nhanh | Quick Disconnect Terminal | Kích thước ghim, cặp đực/cái, cơ cấu khóa |
Vật liệu đầu cos cần phù hợp với dây dẫn và điều kiện sử dụng. Đồng là vật liệu phổ biến trong nhiều dòng terminal; một số loại có lớp mạ thiếc để bảo vệ bề mặt. Ngoài ra còn có đầu cos bằng nhôm và các loại đầu nối lưỡng kim dùng cho những cấu hình dây dẫn khác nhau.
Không nên áp dụng một tỷ lệ độ tinh khiết hoặc một mức dòng điện chung cho tất cả đầu cos bằng đồng, nhôm hay đồng-nhôm. Các thông số như vật liệu, lớp mạ, dòng điện, điện áp và nhiệt độ phải được xác định theo đúng mã sản phẩm.
Với loại có vỏ cách điện, cần kiểm tra vật liệu của vỏ như PVC, Polyamide hoặc vật liệu khác và giới hạn nhiệt độ tương ứng. Ví dụ, một số đầu cos KST trên Mecsu sử dụng PVC, trong khi các mã ferrule KST E4010/E4012 sử dụng Polyamide.
Không có một loại kềm duy nhất phù hợp cho tất cả đầu cos. Kìm phải tương thích với loại terminal, tiết diện dây và biên dạng ép mà nhà sản xuất yêu cầu.
Ví dụ, ferrule cần dụng cụ bấm ferrule phù hợp; cos bít cáp nguồn có thể yêu cầu kìm ép thủy lực hoặc thiết bị ép tương ứng với tiết diện; các terminal bọc nhựa có thể sử dụng khuôn ép riêng để không làm hỏng phần cách điện. Vì vậy, trước khi bấm cần kiểm tra dải tiết diện và hướng dẫn của chính dụng cụ.
Trước khi đặt hàng, nên đối chiếu theo chuỗi: hình dạng đầu tiếp xúc → loại dây → tiết diện dây → kích thước điểm đấu nối → vật liệu/lớp cách điện → phương pháp bấm → thương hiệu và mã sản phẩm.
Đối với các mã KST trên Mecsu, thông số thực tế có thể khác đáng kể giữa các model dù cùng nhóm. Chẳng hạn E4010 và E4012 đều dành cho dây 4 mm² nhưng có chiều dài phần pin lần lượt 10 mm và 12 mm. Một số thông số như dòng điện tối đa cũng được công bố theo từng model, không nên lấy một giá trị của mã này áp dụng cho mã khác.
Nên kiểm tra catalogue hoặc datasheet khi hệ thống yêu cầu chứng nhận cụ thể, điều kiện nhiệt độ đặc biệt, điện áp hoặc dòng điện xác định, tiêu chuẩn sản phẩm, kích thước lắp đặt chính xác hay khả năng tương thích với một thiết bị cụ thể. Các chứng nhận như UL, RoHS hoặc các tiêu chuẩn khác phải được kiểm tra theo đúng model hoặc dòng sản phẩm, không nên mặc định mọi đầu cos đều có cùng chứng nhận.
Những lỗi phổ biến gồm chọn sai tiết diện, sai đường kính lỗ bắt bu lông, nhầm terminal đực/cái, dùng sai dụng cụ bấm, ép không đúng vị trí hoặc lựa chọn vật liệu không phù hợp với dây dẫn và môi trường. Với đầu cos công suất lớn, cần đặc biệt tuân thủ hướng dẫn về dụng cụ ép và lực/mô-men lắp đặt của nhà sản xuất.
Nhu cầu sử dụng → điều kiện làm việc → xác định thông số kích thước → chọn vật liệu/tiêu chuẩn/thiết kế phù hợp → kiểm tra khả năng làm việc và tương thích → đối chiếu catalogue/bảng thông số → xác nhận đúng mã sản phẩm trước khi mua.Kiểm tra loại đầu cos, tiết diện dây, kích thước điểm đấu nối và dụng cụ thi công. Đầu cos không nên có dấu hiệu nứt, móp, oxy hóa mạnh hoặc biến dạng ảnh hưởng đến khả năng lắp đặt. Với hệ thống điện đang vận hành, cần thực hiện biện pháp cô lập nguồn và an toàn điện phù hợp trước khi thi công.
Dùng dụng cụ tuốt dây phù hợp để loại bỏ lớp cách điện mà không làm đứt hoặc tưa các sợi dẫn. Chiều dài phần dây tuốt phải phù hợp với chiều sâu ống bấm hoặc vùng tiếp nhận của đầu cos theo hướng dẫn của nhà sản xuất.
Đưa toàn bộ phần lõi dây vào đúng vị trí tiếp nhận của đầu cos. Chọn khuôn bấm phù hợp với loại đầu cos và tiết diện dây, sau đó thực hiện thao tác ép theo hướng dẫn của dụng cụ. Không nên tự ý bấm nhiều lần hoặc dùng lực ngoài thiết kế để thay đổi biên dạng mối ép.
Sau khi bấm, kiểm tra trực quan mối ép và thực hiện kiểm tra lực giữ dây theo phương pháp phù hợp. Đầu cos phải được lắp đúng vào terminal hoặc bu lông, sau đó siết theo mô-men do nhà sản xuất thiết bị quy định nếu có. Không nên tự đặt một giá trị mô-men chung cho tất cả loại đầu cos và thiết bị.
Đầu cosse có thể được chế tạo từ nhiều vật liệu tùy ứng dụng, trong đó đồng, nhôm và các cấu hình đồng-nhôm là những nhóm thường gặp. Đầu cos bằng đồng có độ dẫn điện tốt và được sử dụng phổ biến với dây dẫn đồng; nhiều model có lớp mạ thiếc để bảo vệ bề mặt. Đầu cos nhôm được sử dụng cho các ứng dụng tương ứng với dây dẫn nhôm. Với các điểm kết nối giữa dây nhôm và thiết bị hoặc thanh dẫn bằng đồng, có thể sử dụng đầu cos lưỡng kim (bimetallic lug) được thiết kế cho mục đích này.
Tuy nhiên, không nên mặc định mọi đầu cos đồng đều có độ tinh khiết 99,9%, mọi đầu cos nhôm đều có cùng thành phần vật liệu hoặc mọi đầu cos đồng-nhôm đều có cấu tạo giống nhau. Với kết nối giữa hai kim loại khác nhau, cần lựa chọn đúng loại đầu nối được nhà sản xuất chỉ định cho cặp vật liệu tương ứng và điều kiện làm việc. Điều này giúp kiểm soát nguy cơ ăn mòn điện hóa và duy trì độ tin cậy của mối nối trong quá trình sử dụng.

