0358428
Đầu Cosse Pin Rỗng Trần 1.0 mm2 KST EN1006Đầu Cosse Pin Rỗng Trần 1.0 mm2 KST EN1006Có sẵn: 500
189đ/Cái
Tổng giá:18.900đ
Tổng tiền:18.900đ
Xuất trong ngày
MIỄN PHÍ VẬN CHUYỂNcho đơn từ 1.000.000₫
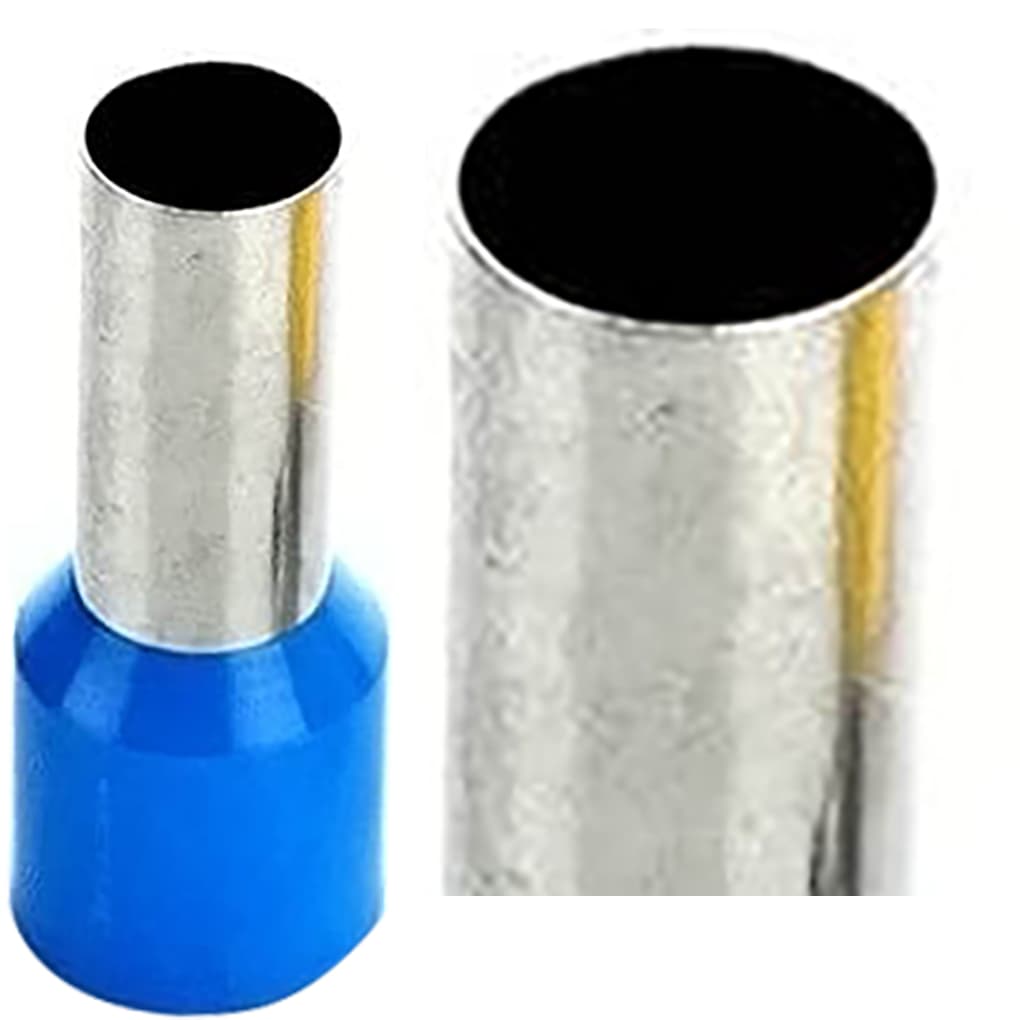
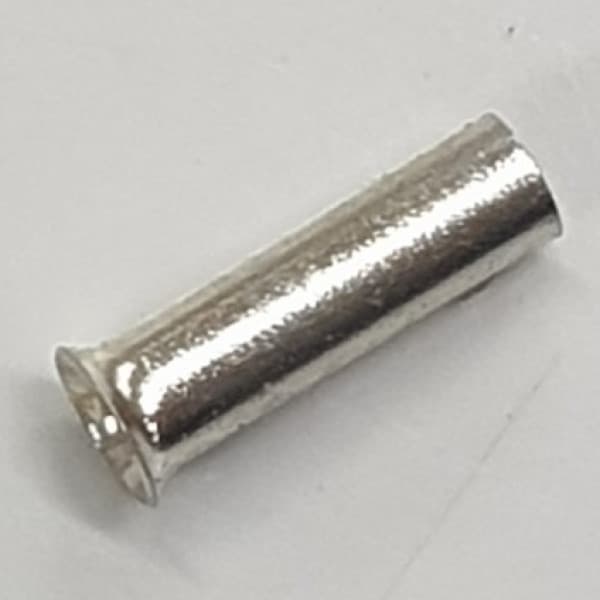
Đầu cosse ( cos ) pin rỗng hay đầu cốt kim rỗng có tên tiếng anh là Wire Ferrules là một loại linh kiện được sử dụng rộng rãi trong tủ điện công nghiệp, trong ngành tự động hóa và một số thiết bị dân dụng. Đầu cosse pin rỗng dùng để kết nối dây dẫn điện với các thiết bị đầu cuối như cầu đấu điện terminal block hay domino. Đầu cosse pin rỗng thường được làm bằng đồng hoặc nhôm kết hợp với vỏ nhựa cách điện (tùy chọn) giúp giảm hiện tượng đoản mạch giữa các dây dẫn. Đầu cosse pin rỗng có nhiều kích cỡ và màu sắc khác nhau, phù hợp với nhiều loại dây điện và ứng dụng khác nhau. Mecsu hiện đang phân phối các thương hiệu đầu cos điện như : Đầu cos KST (Đài Loan) , đầu cos Mẫn Hồ Điệp (China) ... Đầu cos KST đạt tiêu chuẩn ISO 9001, IATF 16949 về hệ thống chất lượng, chứng chỉ RoHS và IECQ 080000 về quản lý quy trình chất độc hại và chứng chỉ ISO 14001 về quản lý môi trường.
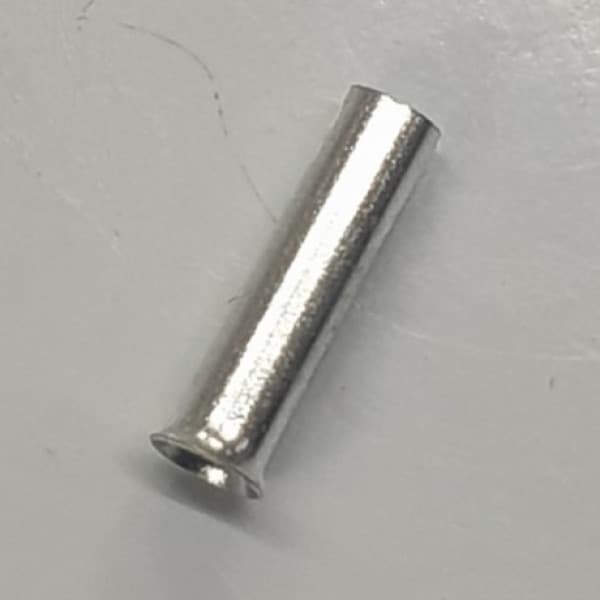
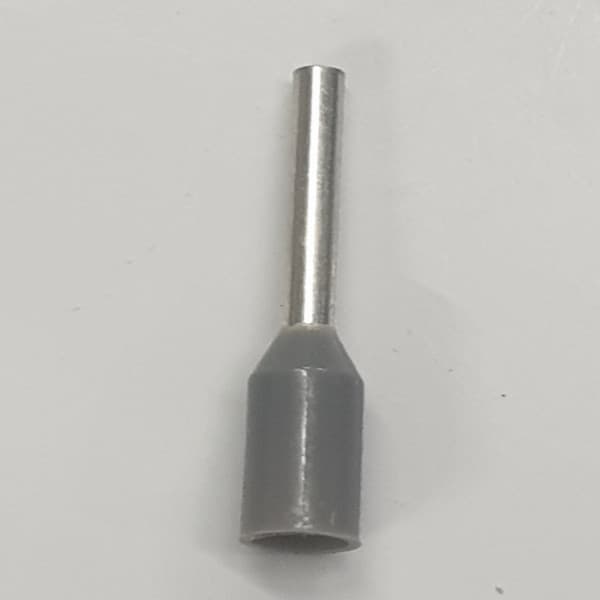
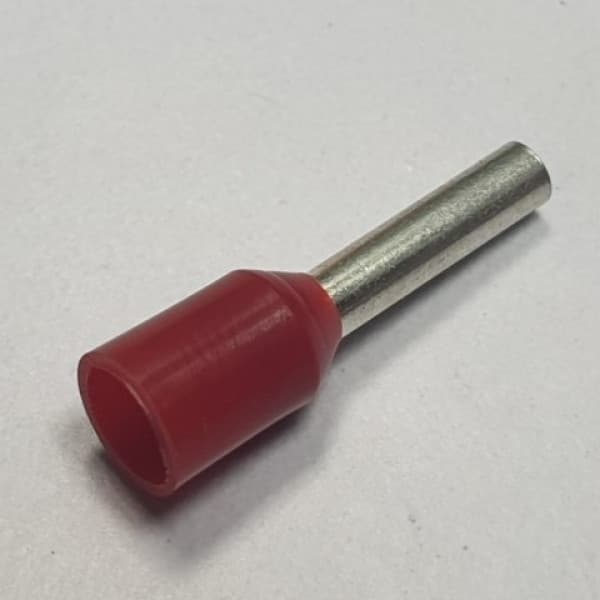
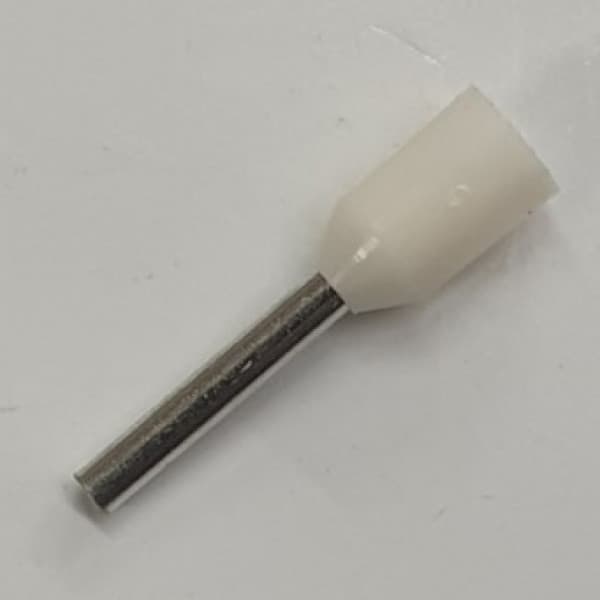
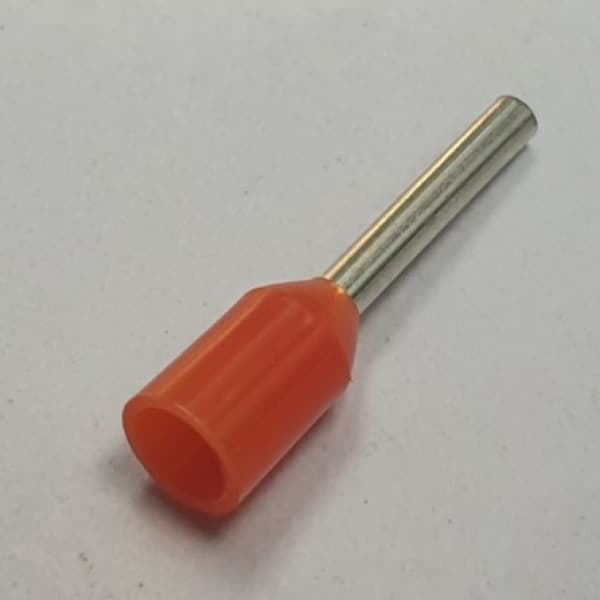
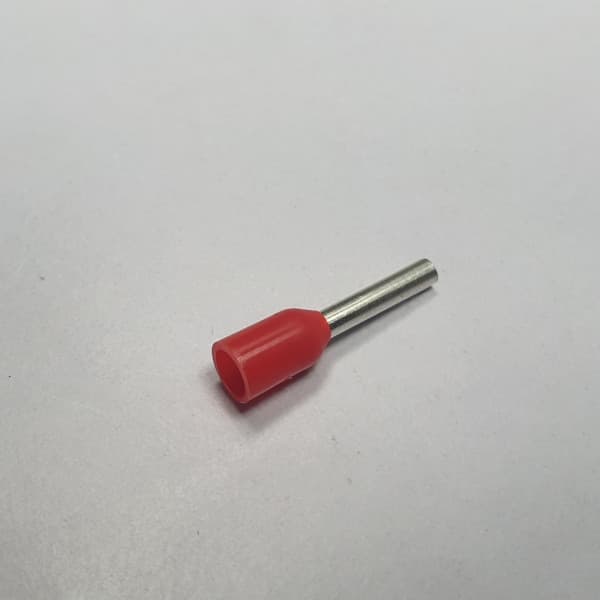
Đầu cosse pin rỗng (Wire Ferrules hay Cord-End Sleeves), còn gọi là đầu cốt kim rỗng hoặc cos ống kim, là phụ kiện dùng để xử lý đầu dây dẫn nhiều sợi trước khi đưa vào cầu đấu điện, Terminal Block, Domino và các thiết bị có cọc đấu nối. Phần ống kim loại ôm giữ các sợi dây sau khi bấm giúp đầu dây gọn hơn, hạn chế tình trạng sợi đồng bị tưa hoặc xòe khi đấu nối và tạo điểm tiếp xúc cơ học ổn định hơn.
Để chọn đúng đầu cosse pin rỗng, cần xác định loại đầu cos đơn hay đôi, tiết diện dây phù hợp, chiều dài phần pin và khả năng tương thích với cọc đấu nối. Với các mã KST đang có trên Mecsu, quy cách được thể hiện theo từng mã như E0508, E7508, E1008 đối với loại đơn và TE0508, TE7508, TE1008 đối với loại đôi. Vì vậy, không nên chỉ dựa vào màu sắc mà cần đối chiếu đúng mã sản phẩm và thông số kỹ thuật.
Đầu cosse pin rỗng là loại đầu cos dạng ống được lắp vào đầu dây dẫn nhiều sợi rồi bấm bằng dụng cụ chuyên dụng. Sau khi ép, phần ống kim loại biến dạng theo biên dạng của khuôn bấm và giữ các sợi đồng thành một đầu dây gọn, thuận tiện đưa vào cọc đấu nối. Các loại có cổ nhựa còn giúp định hướng dây khi đưa vào Terminal Block và tạo thêm lớp bảo vệ tại khu vực đầu dây.
Vật liệu của phần ống kim loại tùy theo từng dòng sản phẩm; các mã KST được Mecsu phân phối có những model sử dụng đồng mạ thiếc. Phần cổ cách điện cũng phụ thuộc vào model, trong đó KST E0508 được Mecsu ghi nhận sử dụng Polyamide. Vì vậy, khi cần xác định chính xác vật liệu, nhiệt độ, điện áp hoặc các thông số khác, nên đối chiếu trực tiếp catalogue của mã sản phẩm thay vì áp dụng một thông số chung cho toàn bộ nhóm đầu cos pin rỗng.
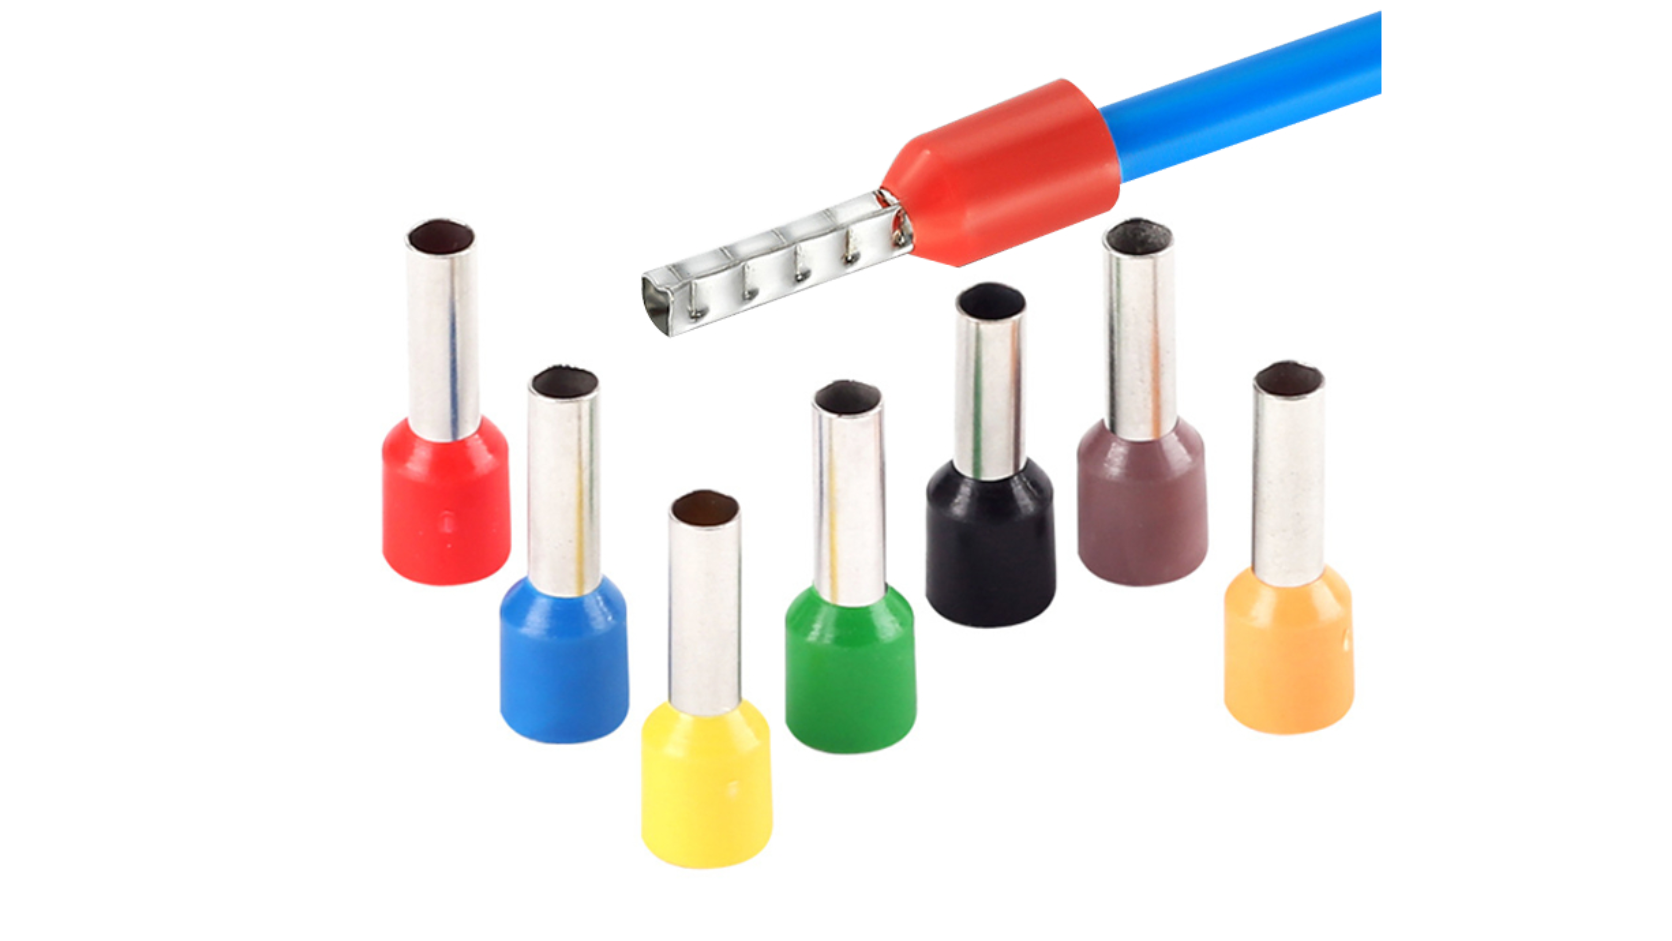
Đầu cosse pin rỗng có thể khác nhau về vật liệu ống kim loại, lớp mạ bề mặt và vật liệu cổ cách điện. Một số dòng sử dụng ống đồng mạ thiếc kết hợp cổ nhựa Polyamide; những cấu hình khác có thể thay đổi theo nhà sản xuất và model.
Với các hệ thống yêu cầu tiêu chuẩn cụ thể, cần kiểm tra catalogue hoặc hồ sơ kỹ thuật của đúng mã hàng. Các tiêu chuẩn như DIN 46228 được sử dụng phổ biến để quy định yêu cầu đối với wire-end ferrules; trong đó phần 1 áp dụng cho loại ống không có cổ nhựa và phần 4 áp dụng cho loại có cổ nhựa. Tuy nhiên, không nên mặc định mọi sản phẩm trên thị trường đều tuân thủ tiêu chuẩn này nếu chưa có xác nhận từ nhà sản xuất.
Màu sắc trên cổ nhựa thường được sử dụng để hỗ trợ nhận diện nhanh tiết diện dây, nhưng hệ màu có thể thay đổi giữa nhà sản xuất hoặc giữa từng dòng sản phẩm. Ngay trong danh mục KST trên Mecsu, cùng một tiết diện có thể xuất hiện ở các màu khác nhau tùy mã, chẳng hạn E0508 có phiên bản màu trắng và cam.
Do đó, không nên chọn đầu cos chỉ dựa vào màu. Khi mua hoặc thay thế, cần ưu tiên đối chiếu mã sản phẩm, tiết diện dây, chiều dài phần pin và thông số của nhà sản xuất.
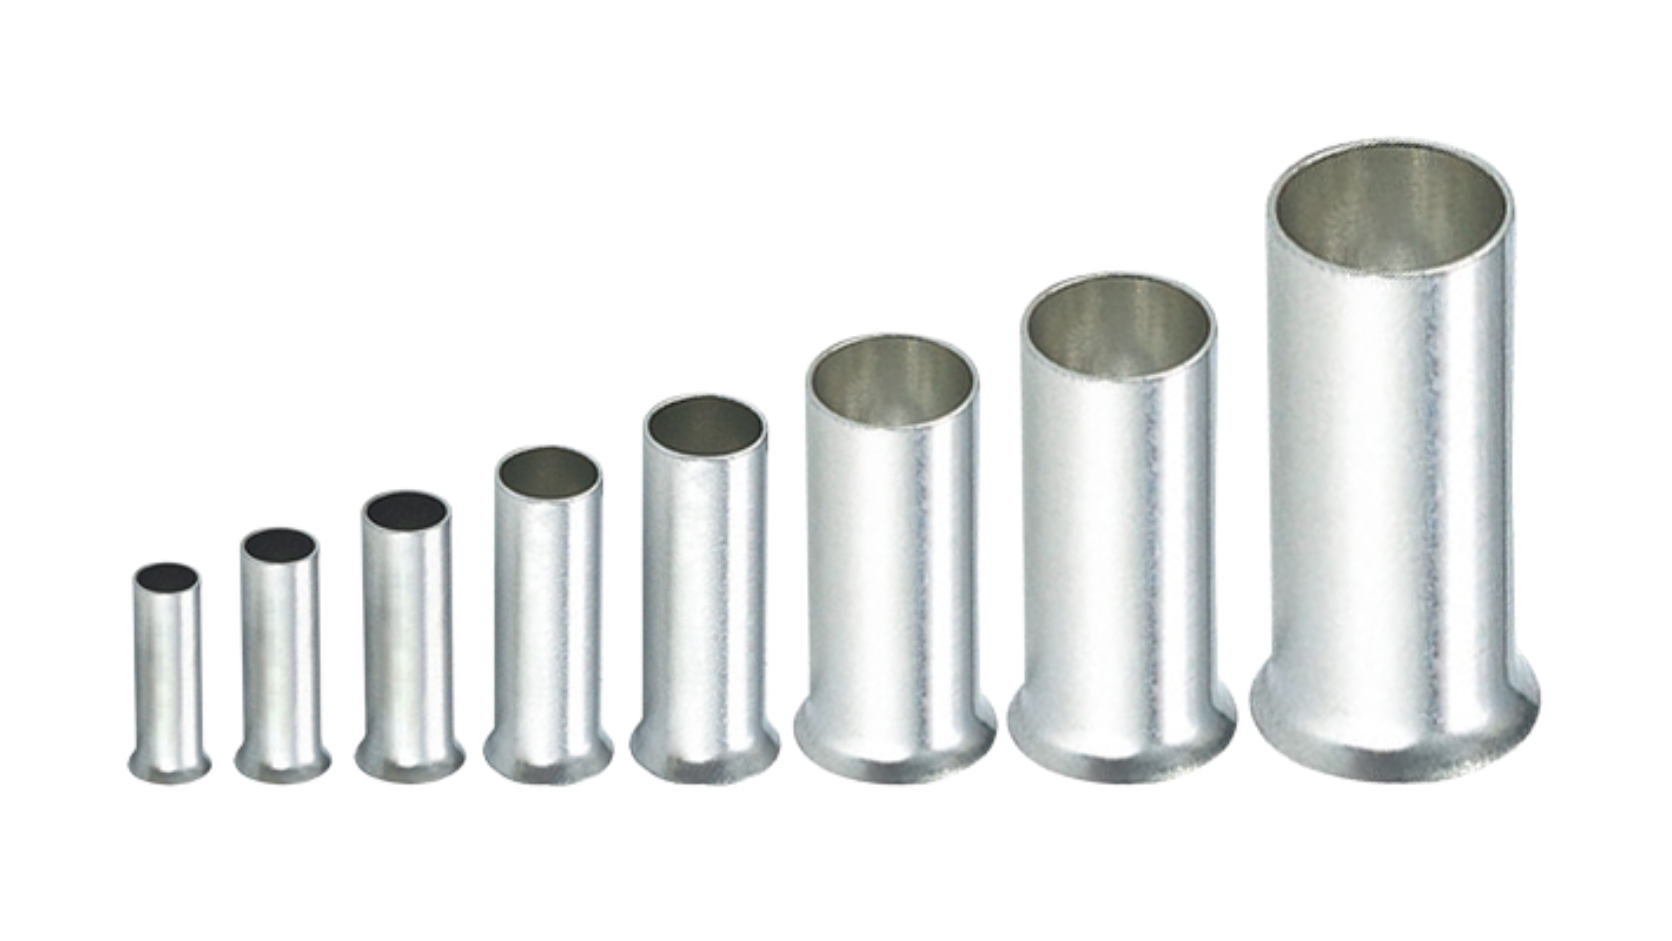
Trước tiên cần xác định cọc đấu nối cần sử dụng một hay hai dây. Nếu chỉ đưa một dây dẫn vào terminal, chọn đầu cos pin rỗng đơn thuộc nhóm E. Nếu cần đưa hai dây vào cùng một đầu đấu nối và thiết kế của terminal cho phép, có thể sử dụng đầu cos pin đôi thuộc nhóm TE với tiết diện phù hợp cho hai dây.
Không nên tự đưa hai hoặc nhiều dây vào một đầu cos đơn chỉ vì phần ống còn đủ chỗ. Số lượng dây, tiết diện tổng và khả năng tiếp nhận của terminal phải phù hợp với thiết kế của đầu cos và thiết bị.
Tiết diện danh định của đầu cos phải phù hợp với tiết diện dây dẫn mà nhà sản xuất quy định. Ngoài tiết diện, cần kiểm tra chiều dài phần pin để bảo đảm đầu cos có thể đưa vào vị trí đấu nối đúng cách.
| Mã KST | Tiết diện danh định | Chiều dài phần pin | Tổng chiều dài |
|---|---|---|---|
| E0508 | 0,5 mm² | 8 mm | 14 mm |
| TE0508 | 2 × 0,5 mm² | 8 mm | 14,5 mm |
| E7508 | 0,75 mm² | 8 mm | 14,3 mm |
| TE7508 | 2 × 0,75 mm² | 8 mm | 14,7 mm |
| E1008 | 1 mm² | 8 mm | 14 mm |
| TE1008 | 2 × 1 mm² | 8 mm | 15,1 mm |
| TE1512 | 2 × 1,5 mm² | 12 mm | 19,5 mm |
| TE2512 | 2 × 2,5 mm² | 12 mm | 20,5 mm |
| TE4012 | 2 × 4 mm² | 12 mm | 23,1 mm |
| TE6014 | 2 × 6 mm² | 14 mm | 26,1 mm |
Các kích thước trên là ví dụ từ các mã KST đang được Mecsu liệt kê; không nên hiểu đây là quy cách chung cho mọi thương hiệu đầu cos pin rỗng.
Với đầu cos dùng cho đấu nối điện, cần quan tâm đến vật liệu ống kim loại và lớp xử lý bề mặt. Các mã KST được Mecsu công bố có model sử dụng đồng mạ thiếc; lớp mạ giúp bảo vệ bề mặt và hỗ trợ duy trì đặc tính của đầu cos trong quá trình sử dụng.
Nếu hệ thống làm việc ở nhiệt độ cao, môi trường đặc biệt hoặc yêu cầu tiêu chuẩn riêng, không nên sử dụng một mức nhiệt độ chung cho toàn bộ đầu cos pin rỗng. Cần kiểm tra vật liệu cổ nhựa, giới hạn nhiệt độ, điện áp và các yêu cầu liên quan theo đúng mã sản phẩm.
Chiều dài phần pin phải phù hợp với không gian tiếp nhận của Terminal Block hoặc thiết bị. Nếu pin quá dài, đầu cos có thể không phù hợp với khoang đấu nối hoặc làm lộ phần kim loại ở vị trí không mong muốn. Nếu quá ngắn, phần pin có thể không đi đủ vào vùng tiếp xúc của terminal.
Ngoài chiều dài, cần kiểm tra cả kích thước cổ nhựa và khoảng không xung quanh điểm đấu nối, đặc biệt trong các tủ điện có mật độ dây cao. Với những thiết bị có cấu tạo terminal đặc biệt, nên đối chiếu bản vẽ hoặc datasheet trước khi chọn chiều dài pin.
Trước khi đặt hàng, nên đối chiếu theo chuỗi: loại đầu cos đơn/đôi → tiết diện dây → chiều dài phần pin → vật liệu/cấu hình → màu nhận diện → thương hiệu và mã sản phẩm.
Không nên dùng màu sắc để thay thế cho việc kiểm tra tiết diện. Đồng thời, với đầu cos đôi, cần kiểm tra rõ quy cách như 2 × 1,5 mm² thay vì hiểu đơn giản là đầu cos 1,5 mm². Mecsu hiện liệt kê TE1512 là loại dành cho hai dây 1,5 mm², trong khi E1508 thuộc nhóm đầu cos đơn cho một dây 1,5 mm².
Catalogue hoặc datasheet đặc biệt cần thiết khi dự án yêu cầu tiêu chuẩn cụ thể, hồ sơ chứng nhận, giới hạn nhiệt độ/điện áp, kích thước chính xác hoặc khả năng tương thích với một hệ thống đấu nối cụ thể. Các tiêu chuẩn như DIN 46228 có thể được dùng làm cơ sở tham chiếu cho wire-end ferrules, nhưng cần xác nhận sản phẩm thực tế có đáp ứng tiêu chuẩn đó hay không.
Những lỗi thường gặp gồm chọn sai tiết diện, nhầm đầu đơn với đầu đôi, chọn chỉ dựa vào màu, sử dụng kìm không phù hợp với ferrule hoặc dùng chiều dài pin không tương thích với terminal. Đặc biệt, không nên đưa nhiều dây vào đầu cos đơn nếu cấu hình sản phẩm không cho phép.
Nhu cầu sử dụng → điều kiện làm việc → xác định thông số kích thước → chọn vật liệu/tiêu chuẩn/thiết kế phù hợp → kiểm tra khả năng làm việc và tương thích → đối chiếu catalogue/bảng thông số → xác nhận đúng mã sản phẩm trước khi mua.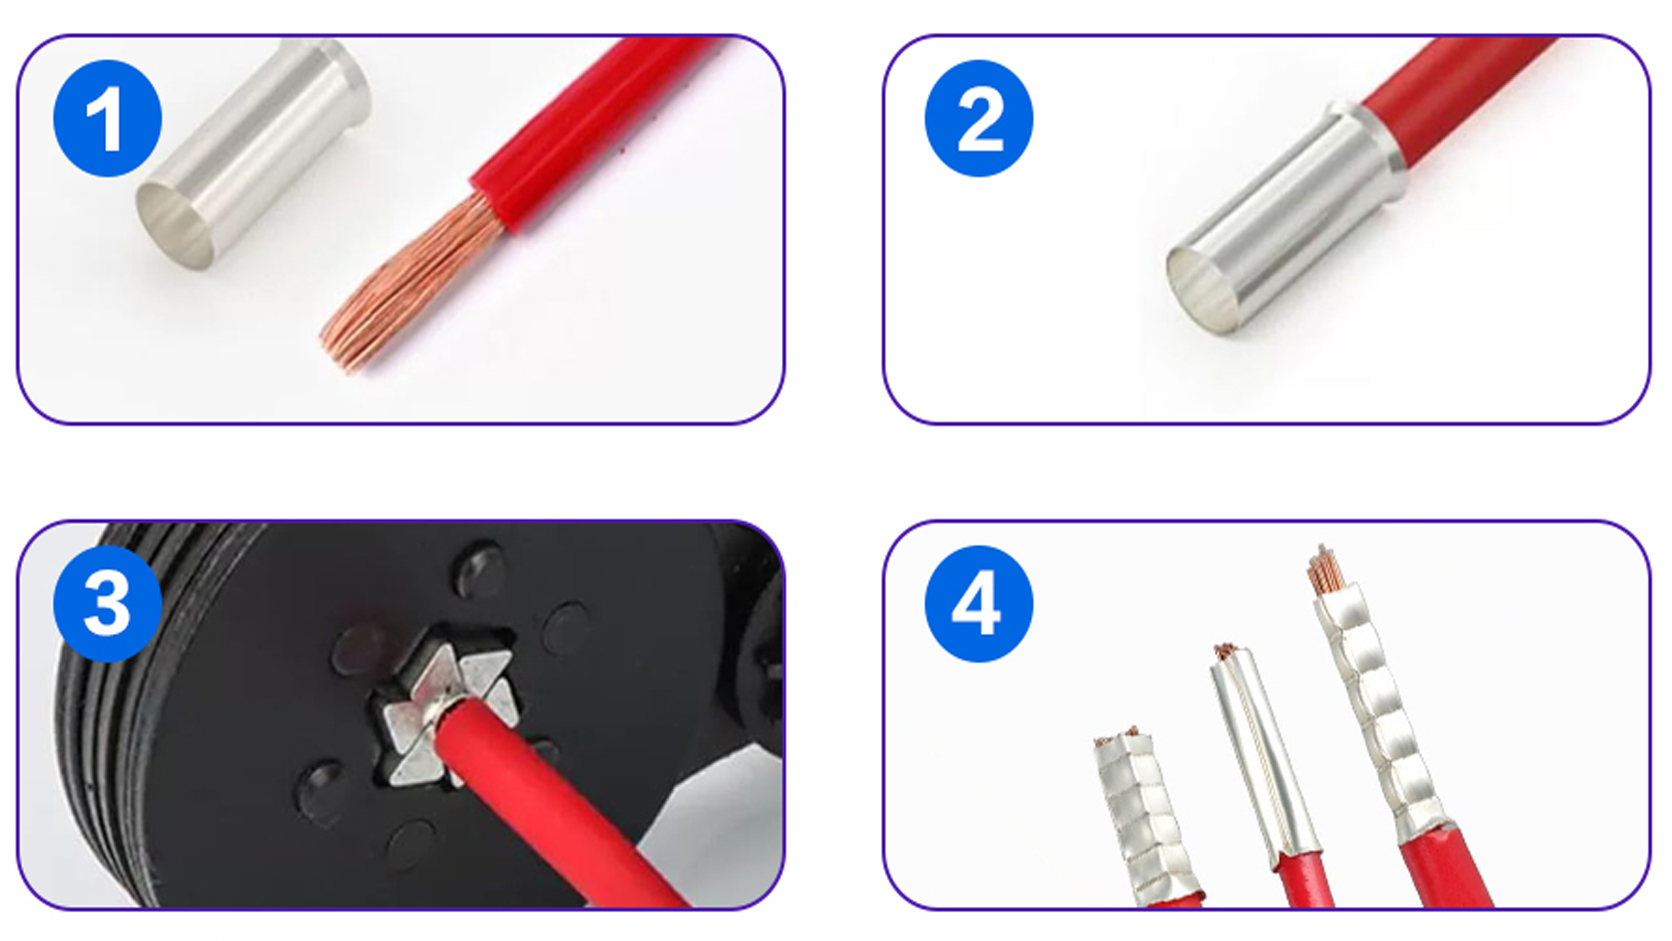
Kiểm tra tiết diện dây, loại đầu cos và mã sản phẩm trước khi bấm. Đầu cos phải không bị móp, biến dạng hoặc hư hỏng phần cổ nhựa. Đồng thời kiểm tra dụng cụ bấm có đúng loại và đúng dải tiết diện của ferrule.
Dùng dụng cụ tuốt dây phù hợp để loại bỏ lớp cách điện mà không làm đứt hoặc tưa các sợi đồng. Chiều dài phần lõi tuốt phải đủ để lõi dây đi vào hết phần ống kim theo yêu cầu của đầu cos và hướng dẫn của nhà sản xuất.
Gom các sợi đồng gọn lại rồi đưa toàn bộ phần lõi vào ống kim. Sau đó sử dụng kìm bấm ferrule chuyên dụng có khuôn phù hợp với loại đầu cos và tiết diện dây. Biên dạng ép có thể khác nhau tùy loại dụng cụ, vì vậy không nên mặc định mọi ferrule đều phải được bấm bằng khuôn vuông hoặc lục giác.
Sau khi bấm, kiểm tra trực quan để bảo đảm đầu cos không bị nứt, biến dạng bất thường hoặc tuột khỏi dây. Nếu nhà sản xuất quy định phương pháp kiểm tra lực kéo hoặc yêu cầu riêng đối với mối bấm, cần thực hiện theo tài liệu kỹ thuật tương ứng.
Kéo kiểm tra nhẹ để đánh giá khả năng giữ dây của mối bấm. Sau đó đưa phần pin vào cọc đấu nối theo đúng hướng thiết kế và cố định dây theo cơ cấu của terminal. Không dùng lực quá mạnh nếu đầu cos không vào được; cần kiểm tra lại kích thước pin, tiết diện và cấu tạo cọc đấu nối.
Không nên. Đầu cosse pin rỗng cần được bấm bằng dụng cụ có khuôn phù hợp với ferrule và tiết diện dây tương ứng. Kìm bấm cosse dạng khác có thể tạo biên dạng ép không đúng, làm biến dạng ống kim loại hoặc khiến mối bấm không đạt yêu cầu cơ học.
Kìm bấm ferrule có thể sử dụng nhiều dạng khuôn ép khác nhau tùy thiết kế của nhà sản xuất. Vì vậy, thay vì mặc định phải là khuôn vuông hoặc lục giác, cần kiểm tra loại ferrule, dải tiết diện và hướng dẫn của dụng cụ. Với các ứng dụng yêu cầu độ tin cậy cao, ferrule và dụng cụ bấm nên được lựa chọn như một hệ thống tương thích để bảo đảm chất lượng mối bấm.

