0075991
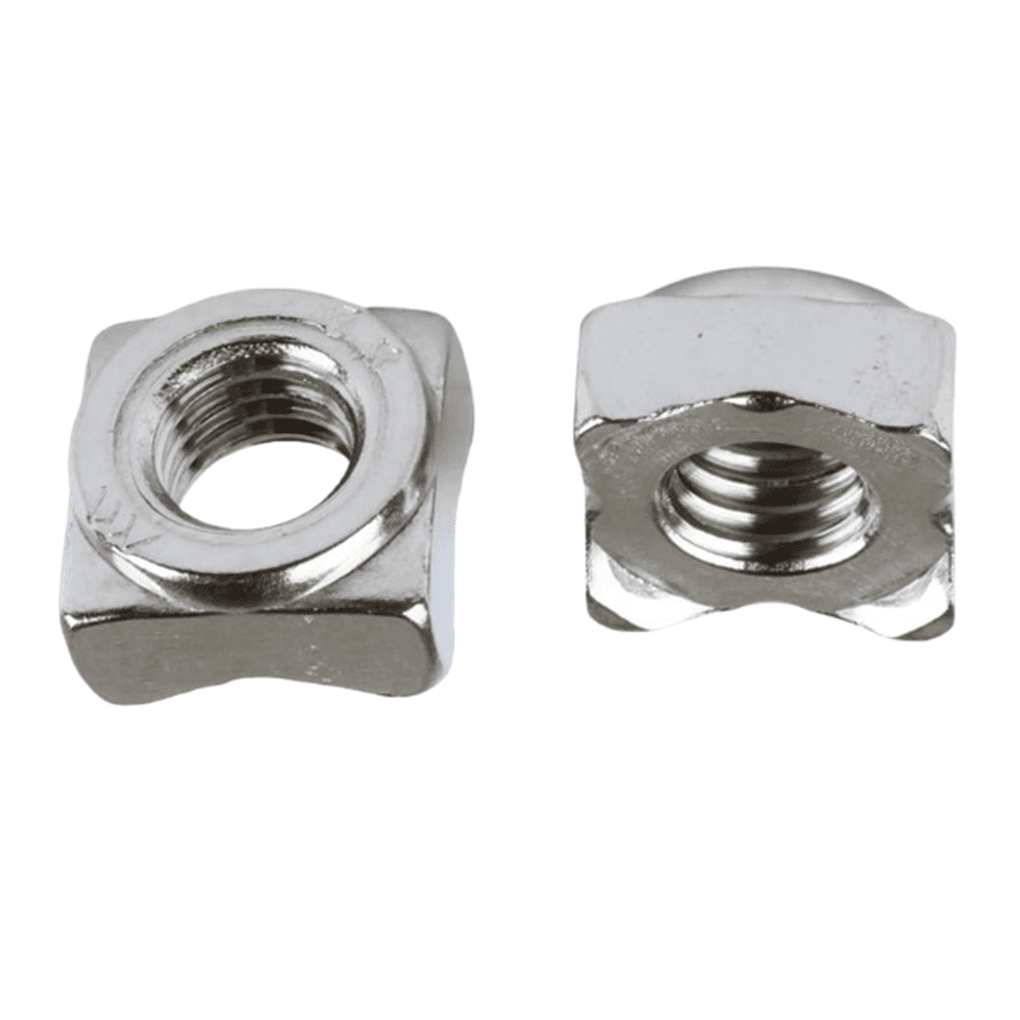
Tán Hàn Vuông Inox 304 DIN928 M5Tán Hàn Vuông Inox 304 DIN928 M51.836đ/Cái
Tổng giá:91.800đ
Tổng tiền:91.800đ
Xuất trong 30 ngày
MIỄN PHÍ VẬN CHUYỂNcho đơn từ 1.000.000₫
Tán hàn (Weld Nut) là một sản phẩm cơ khí được sử dụng để lắp ráp, ghép nối các chi tiết lại thành một khối, là chi tiết kẹp chặt. Chế tạo theo tiêu chuẩn DIN 928, DIN 929 từ vật liệu thép, inox 304, inox 316.. Được thiết kế để hàn lên tấm kim loại nhằm mục đích tạo ren liên kết với các chi tiết lắp khác. Dùng để thay thế tán rút, tán đóng cho các ứng dụng cần lực liên kết lớn. Ứng dụng chủ yếu trong ngành kim loại tấm, sản xuất chế tạo vỏ máy, sườn máy...
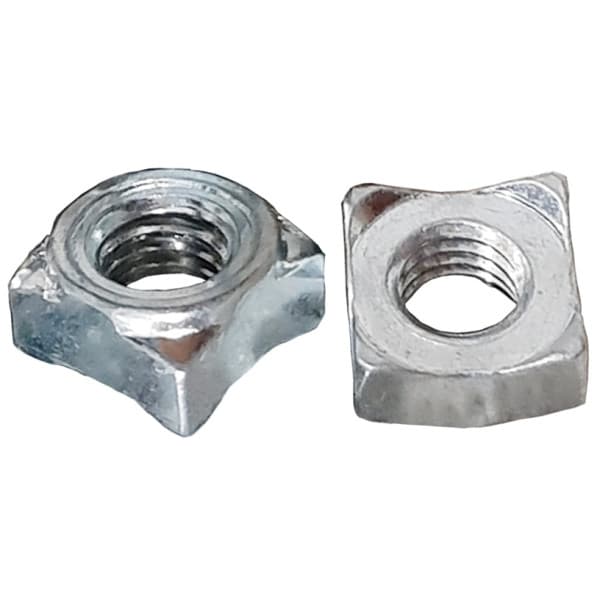
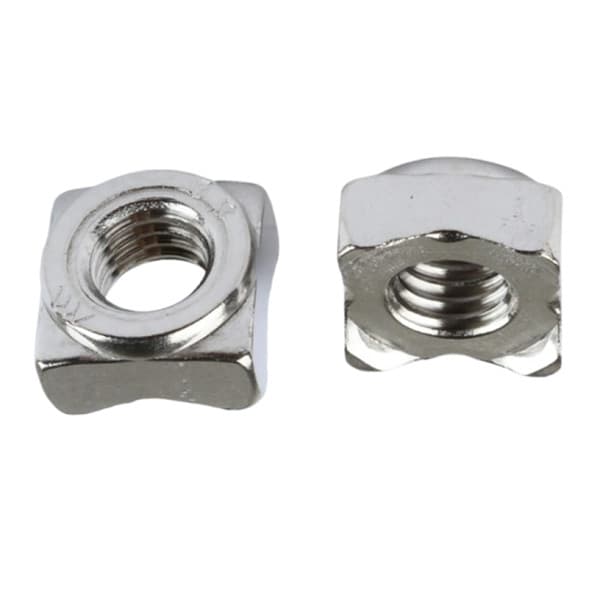

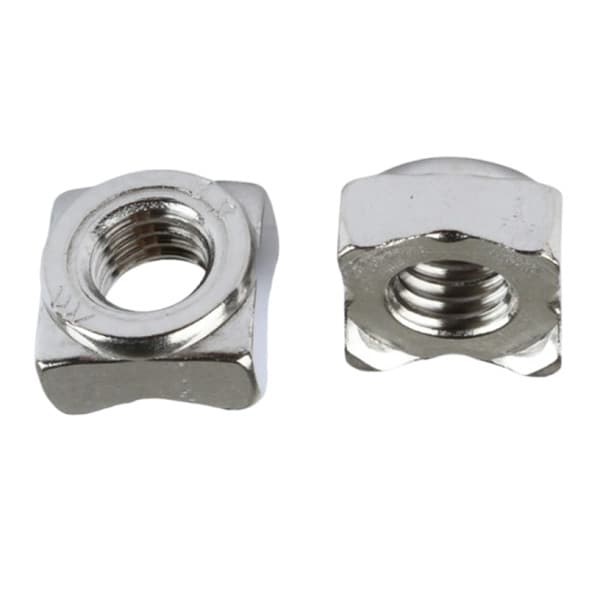
Tán Hàn – Weldnut, còn gọi là đai ốc hàn, là chi tiết liên kết có ren trong được hàn cố định lên bề mặt kim loại, thường là tấm thép hoặc chi tiết dạng tấm. Sản phẩm tạo ra một vị trí ren cố định để bắt vít từ phía đối diện, phù hợp với các kết cấu mà việc giữ đai ốc bằng dụng cụ bên trong khó thực hiện. Tán hàn thường được ứng dụng trong gia công kim loại tấm, cơ khí chế tạo, khung vỏ máy, tủ điện và các cụm chi tiết cần lắp ráp bằng vít.
Khi chọn Tán Hàn, không nên chỉ dựa vào kích thước ren. Cần đồng thời kiểm tra loại tán, kích thước lỗ trên chi tiết nền, chiều dày vật liệu, vật liệu của tán, tiêu chuẩn sản xuất và phương pháp hàn phù hợp. Với các mã có hình dạng gần giống nhau, cần đối chiếu bản vẽ hoặc datasheet để xác định đúng kích thước lắp đặt, vị trí vùng hàn và yêu cầu kỹ thuật trước khi đặt mua.
Tán Hàn – Weldnut là loại đai ốc có ren trong được cố định vào chi tiết kim loại bằng phương pháp hàn. Sau khi được hàn đúng vị trí, tán trở thành một điểm ren tích hợp trên tấm hoặc kết cấu, cho phép vít đi vào và tạo liên kết mà không cần người thao tác phải giữ một đai ốc rời ở mặt đối diện.
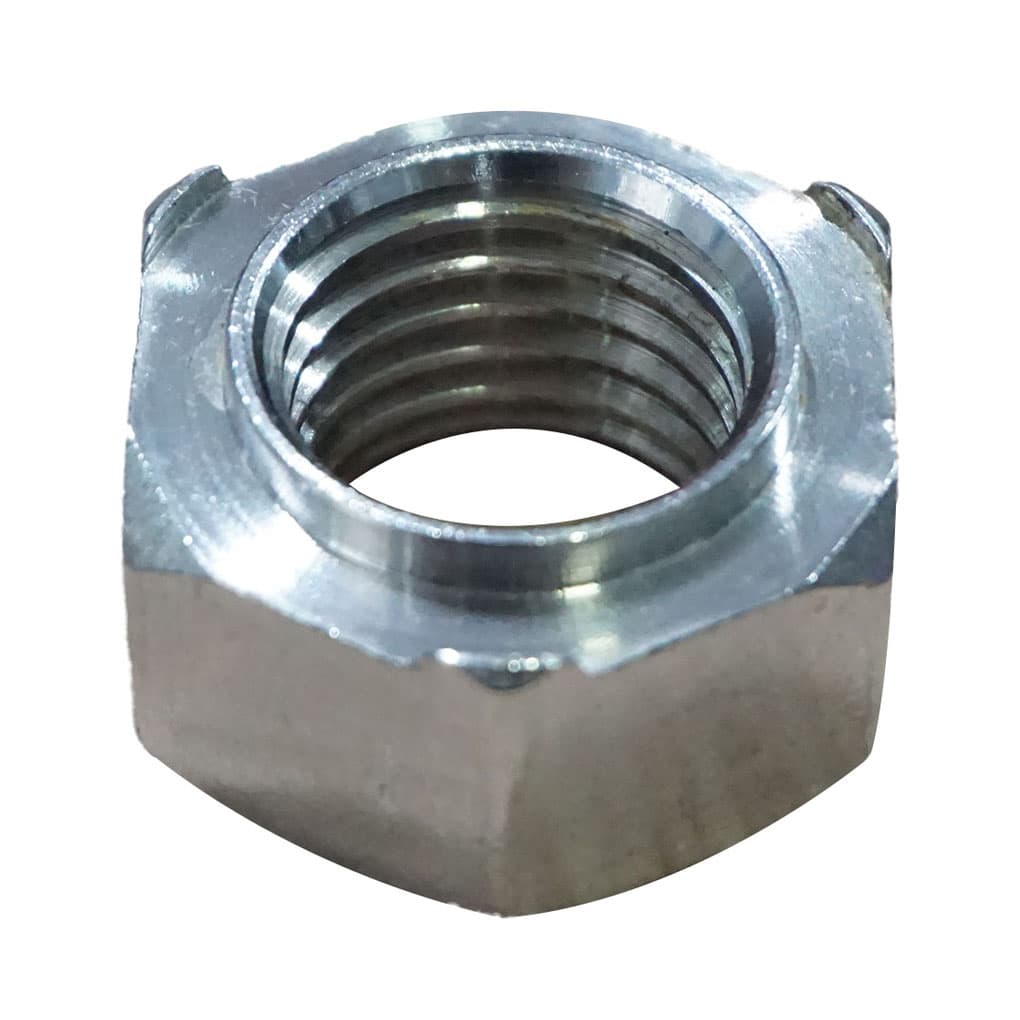
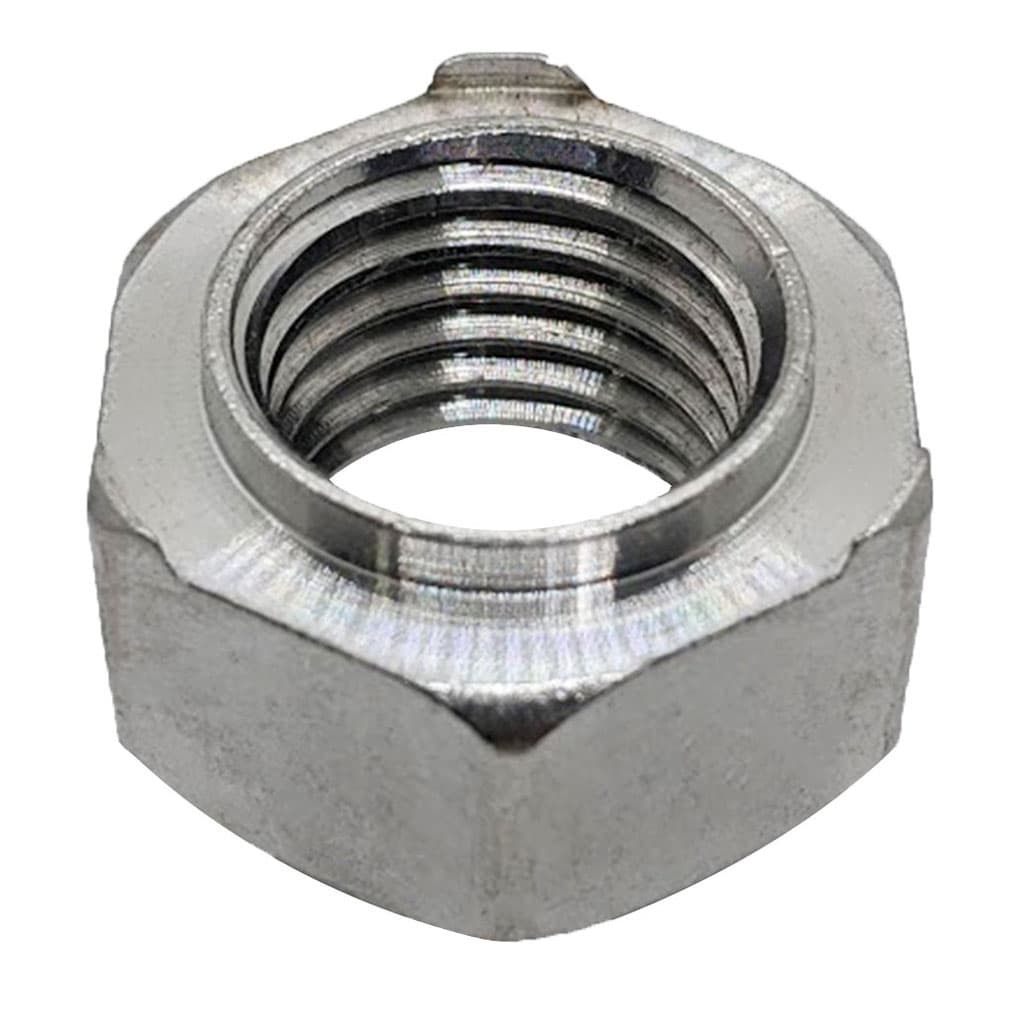
Điểm nhận diện của tán hàn là lỗ ren nằm ở giữa thân tán, trong khi phần tiếp xúc với tấm nền được thiết kế để tạo liên kết hàn. Tùy cấu tạo, phía dưới tán có thể có các điểm nhô hoặc vùng tiếp xúc phục vụ quá trình hàn. Với một số thiết kế, phần thân còn có tác dụng định vị tán trong lỗ trước khi hàn.
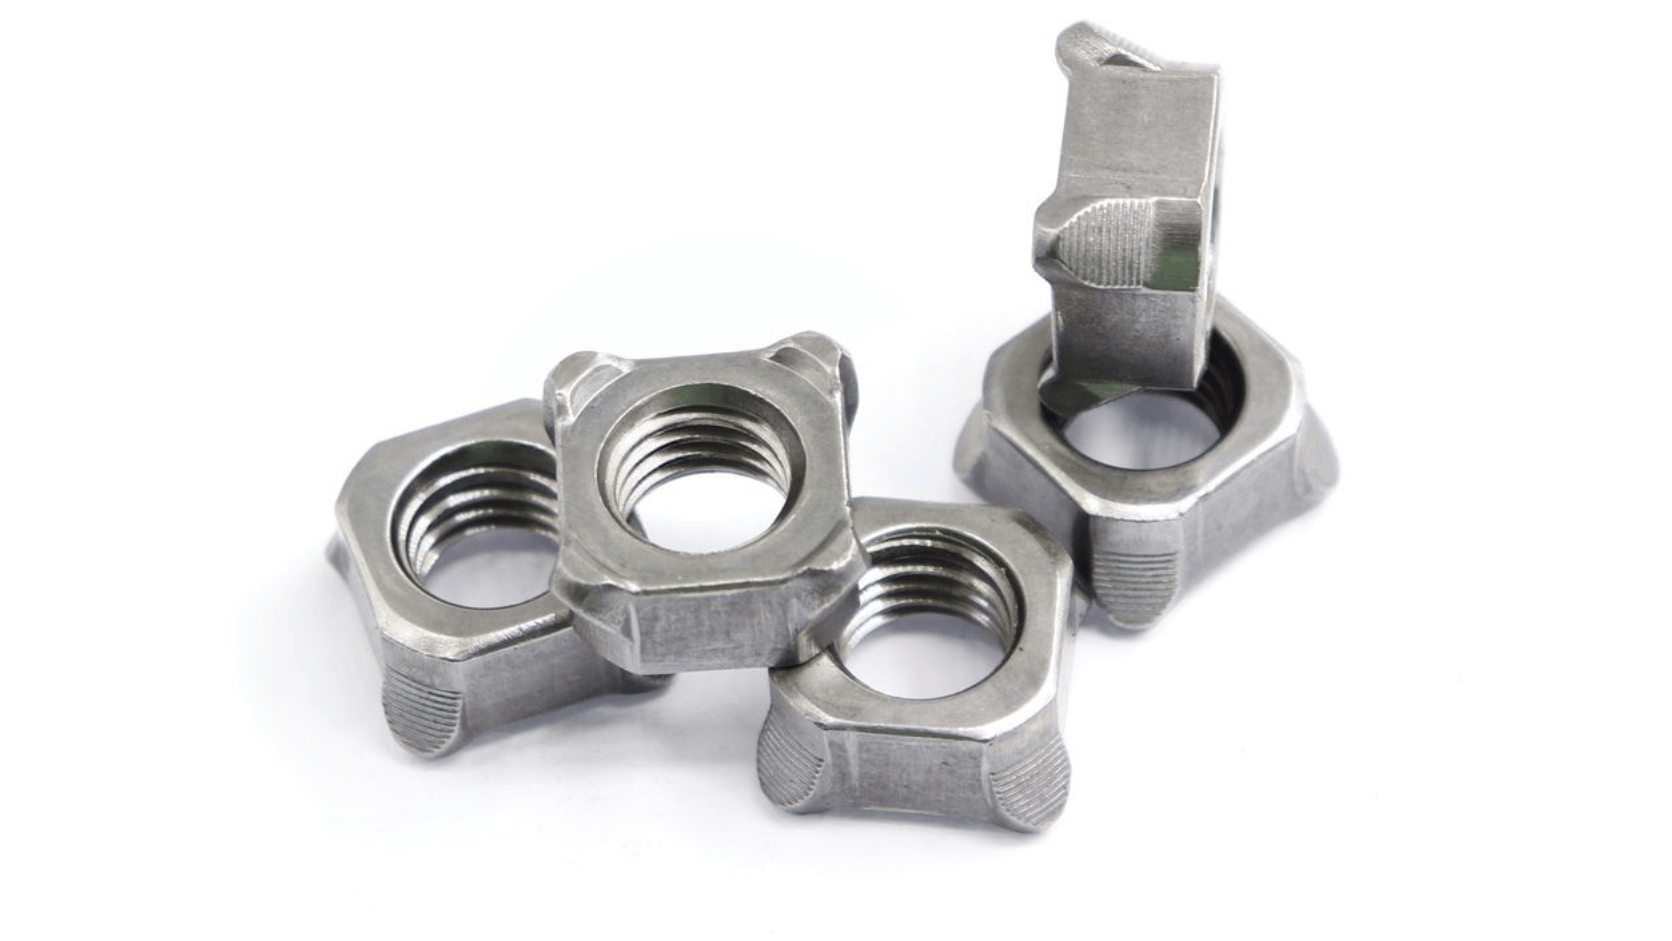
2. Các dòng Tán Hàn - Weldnut phổ biến
Tán hàn có nhiều kiểu thiết kế, vì vậy cách phân loại nên dựa trên hình dạng, vật liệu và phương án lắp đặt thực tế thay vì chỉ dựa vào đường kính ren.
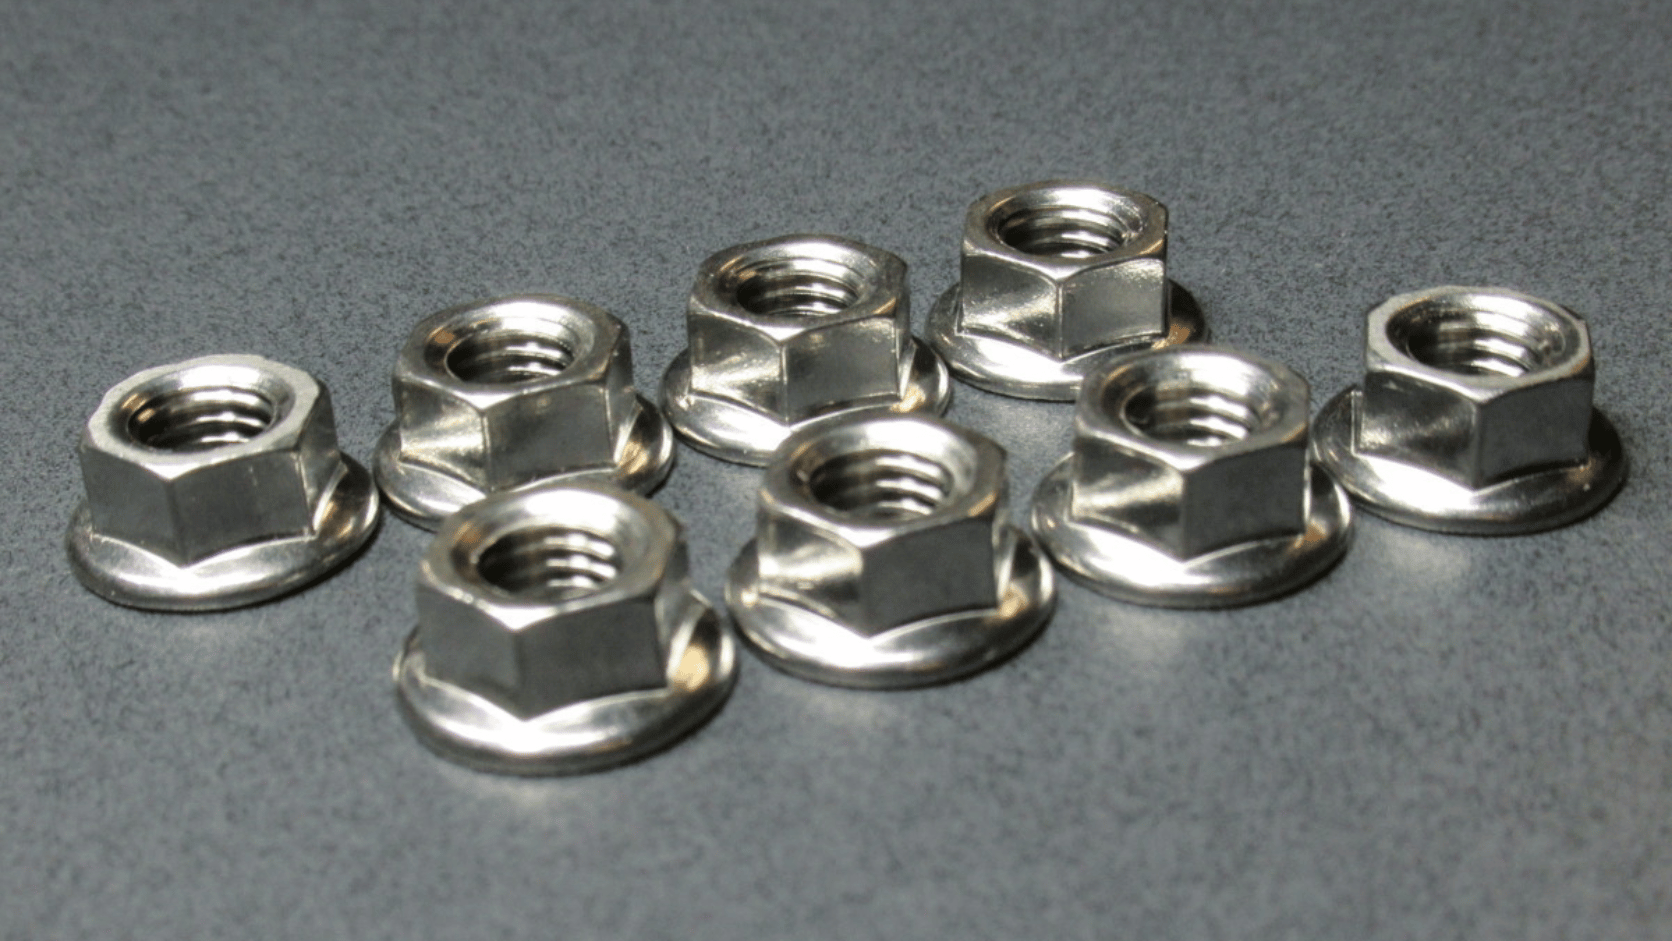
Dạng lục giác là một loại phổ biến trong nhóm tán hàn và có thể gặp trong các sản phẩm tham chiếu theo DIN 929. Dạng vuông cũng được sử dụng trong một số thiết kế, trong đó DIN 928 là một quy cách thường được dùng để nhận diện tán hàn vuông. Ngoài ra còn có các thiết kế dạng tròn hoặc có thân định vị tùy theo nhà sản xuất và yêu cầu của hệ thống lắp ráp.
Tán hàn có thể được sản xuất từ thép hoặc inox tùy yêu cầu sử dụng. Các sản phẩm inox được lựa chọn khi khả năng chống ăn mòn là một yếu tố quan trọng. Tuy nhiên, vật liệu cụ thể, mác vật liệu và trạng thái bề mặt phải được kiểm tra theo từng mã sản phẩm thay vì mặc định toàn bộ tán hàn có cùng thành phần vật liệu.
Một số tán hàn được thiết kế với các điểm nhô hàn, còn được gọi là weld projections, tập trung dòng điện tại khu vực tiếp xúc để hình thành mối hàn. Một số thiết kế khác có cơ cấu thân định vị hoặc phần dẫn hướng giúp giữ đúng vị trí trong lỗ của tấm nền trước khi hàn. Cấu tạo vùng hàn có ảnh hưởng trực tiếp đến cách bố trí điện cực và điều kiện hàn.
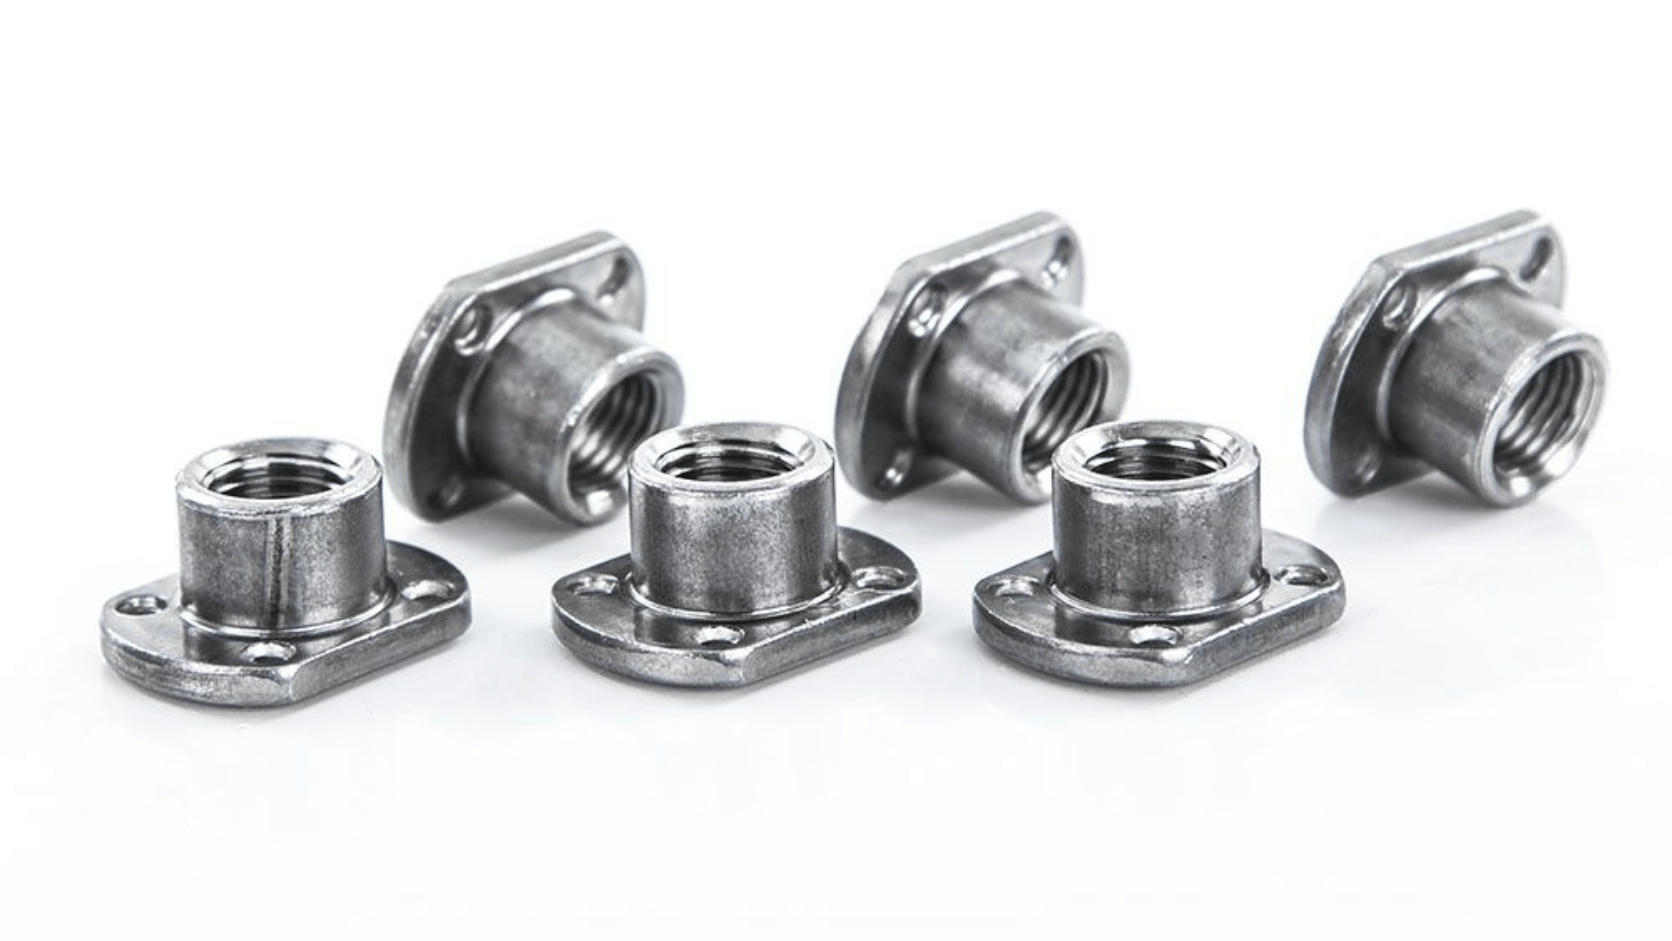
Chọn tán hàn đúng không đơn thuần là chọn loại có cùng kích thước ren với vít đang sử dụng. Cần xác định đồng thời yêu cầu của cụm lắp, kích thước lỗ trên tấm, chiều dày vật liệu, vật liệu tán, kiểu thiết kế và phương pháp hàn. Đặc biệt với các sản phẩm có thân định vị hoặc vùng hàn chuyên dụng, chỉ cần sai một thông số cũng có thể làm tán không định vị đúng, mối hàn không đạt hoặc gây lệch ren sau khi lắp.
Trước tiên cần xác định tán hàn được dùng ở vị trí nào và có nhiệm vụ gì trong cụm sản phẩm. Nếu chi tiết được lắp trên tấm kim loại và mặt sau khó tiếp cận, tán hàn có thể tạo ra điểm ren cố định thuận tiện cho công đoạn lắp ráp. Với các sản phẩm sản xuất theo dây chuyền, cần xem xét thêm số lượng điểm hàn, tần suất lắp ráp và phương pháp hàn đang sử dụng.
Điều kiện môi trường cũng ảnh hưởng đến lựa chọn vật liệu. Khu vực có độ ẩm, hơi hóa chất hoặc nguy cơ ăn mòn có thể cần tán inox hoặc vật liệu phù hợp với môi trường. Ngược lại, không nên tự động thay tán thép bằng inox chỉ vì mục tiêu chống gỉ nếu thiết kế, mối hàn hoặc yêu cầu cơ tính của cụm liên kết chưa được kiểm tra.
Thông số quan trọng đầu tiên là kích thước ren trong. Ren phải tương thích với vít sử dụng về đường kính danh nghĩa và bước ren; không nên chỉ kiểm tra ký hiệu M4, M5, M6... mà bỏ qua bước ren khi sản phẩm có nhiều quy cách.
Tiếp theo là kích thước lắp đặt của tán trên tấm. Tùy thiết kế, các thông số cần đối chiếu có thể gồm đường kính hoặc kích thước lỗ trên tấm, đường kính thân định vị, chiều cao thân, chiều rộng hoặc kích thước ngoài của tán và chiều dày tấm cho phép. Với tán có thân định vị, kích thước thân và kích thước lỗ phải tương thích; lỗ quá lớn có thể làm tán bị xê dịch, trong khi lỗ quá nhỏ có thể khiến tán không vào đúng vị trí và vùng hàn không tiếp xúc theo thiết kế. Các tài liệu kỹ thuật của tán hàn định vị cũng xác định kích thước thân, lỗ trên tấm, chiều dày tấm và khoảng cách tối thiểu tới mép như các thông số cần kiểm soát.
| Thông số | Vai trò khi lựa chọn | Rủi ro khi chọn sai |
|---|---|---|
| Kích thước ren | Đảm bảo vít lắp đúng với tán | Không lắp được hoặc sai hệ ren |
| Kích thước lỗ trên tấm | Đảm bảo tán vào đúng vị trí | Lỏng, lệch vị trí hoặc không lắp được |
| Kích thước thân định vị | Kiểm soát khả năng định tâm của tán | Tán bị xê dịch trong quá trình hàn |
| Chiều dày tấm | Đảm bảo vùng hàn và phần định vị làm việc phù hợp | Mối hàn kém hoặc không định vị đúng |
| Kích thước ngoài | Kiểm tra không gian lắp và khả năng tiếp cận | Va chạm với chi tiết lân cận hoặc khó thao tác |
Vật liệu cần được lựa chọn theo môi trường và yêu cầu của cụm chi tiết. Tán hàn thép phù hợp với nhiều kết cấu kim loại thông dụng, trong khi inox có lợi thế về khả năng chống ăn mòn. Tuy nhiên, sự phù hợp không chỉ phụ thuộc vào vật liệu của tán mà còn liên quan đến vật liệu của tấm nền và quy trình hàn thực tế.
Về tiêu chuẩn, một số tán hàn lục giác được sản xuất theo DIN 929 và tán hàn vuông có thể theo DIN 928. Đây là các quy cách tham chiếu cho hình dạng và kích thước, nhưng không nên dùng tên tiêu chuẩn để suy ra toàn bộ đặc tính của mọi mã sản phẩm. Khi cần thay thế giữa hai sản phẩm khác tiêu chuẩn, phải kiểm tra lại kích thước lắp, ren, vật liệu và yêu cầu của cụm chi tiết.
Thiết kế vùng hàn là yếu tố cần đặc biệt chú ý. Với tán hàn dùng phương pháp hàn điểm hoặc hàn điện trở dạng projection welding, các điểm nhô hàn có nhiệm vụ tập trung nhiệt tại vùng tiếp xúc; khi quá trình hàn diễn ra, các điểm này biến dạng và tạo liên kết giữa tán với tấm. Vì vậy, hình dạng và vị trí của vùng hàn không phải chi tiết trang trí mà là một phần của cơ cấu liên kết.
Ngoài ra, cần xem xét khả năng định vị của tán. Với thiết kế có thân định vị, đường kính thân và lỗ trên tấm phải được kiểm soát chặt chẽ để hạn chế độ rơ và sai lệch vị trí. Tài liệu kỹ thuật của PennEngineering cũng lưu ý rằng kích thước thân và lỗ không phù hợp có thể gây vấn đề về căn chỉnh; chiều cao thân và chiều dày tấm không phù hợp có thể làm vùng hàn không tiếp xúc đúng, dẫn đến hồ quang, bắn tóe hoặc mối hàn kém.
Đối với công đoạn hàn, không nên tự lấy thông số dòng điện, lực điện cực hoặc thời gian hàn của một model áp dụng cho model khác. Các thông số này phụ thuộc vào thiết kế tán, vật liệu tán, vật liệu tấm, chiều dày và thiết bị hàn. Khi yêu cầu chất lượng mối hàn cao hoặc sản xuất hàng loạt, cần sử dụng thông số do nhà sản xuất cung cấp và xác nhận bằng thử nghiệm trên chính tổ hợp vật liệu thực tế.
Trước khi chốt sản phẩm, cần đối chiếu cả tán hàn và chi tiết nền. Kiểm tra kích thước ren của vít, kích thước lỗ, kích thước thân định vị nếu có, chiều dày tấm, vật liệu của hai chi tiết, kiểu vùng hàn và không gian xung quanh vị trí lắp. Nếu sản phẩm được dùng để thay thế một mã đang có sẵn trong máy, không nên chỉ dựa vào đường kính ren hoặc hình dạng nhìn bằng mắt.
Thông tin cần xác nhận trên mã sản phẩm gồm tên sản phẩm, thương hiệu, model hoặc part number, kích thước ren, vật liệu, tiêu chuẩn, quy cách và các kích thước lắp quan trọng. Với hai mã có cùng ren nhưng khác kiểu thân, chiều cao hoặc kích thước vùng hàn, khả năng thay thế có thể không tương đương. Khi chưa đủ bản vẽ để xác định, nên đối chiếu catalogue hoặc datasheet trước khi đặt hàng.
Catalogue hoặc datasheet đặc biệt cần thiết khi có nhiều model gần giống nhau, khi kích thước lỗ hoặc chiều dày tấm có giới hạn cụ thể, khi yêu cầu hàn cao hoặc khi cần thay thế một mã hiện hữu. Không nên tự suy luận các thông số như tải kéo, mô-men phá hủy mối hàn, dòng hàn, thời gian hàn hay chiều dày tấm tối thiểu nếu tài liệu của đúng model chưa xác nhận.
Các lỗi thực tế thường gặp là chọn đúng ren nhưng sai kích thước lỗ, nhầm tán hàn lục giác với tán hàn vuông, chọn vật liệu không phù hợp môi trường, bỏ qua chiều dày tấm hoặc dùng thông số hàn của một mã khác. Với thiết kế yêu cầu độ chính xác cao, chỉ cần tán lệch vị trí sau khi hàn cũng có thể gây khó khăn khi đưa vít vào lắp ráp.
Nhu cầu sử dụng → xác định vị trí lắp → kiểm tra kích thước ren và tấm nền → chọn hình dạng/vật liệu/tiêu chuẩn phù hợp → kiểm tra thiết kế vùng hàn và khả năng định vị → đối chiếu catalogue/datasheet → xác nhận đúng mã trước khi mua.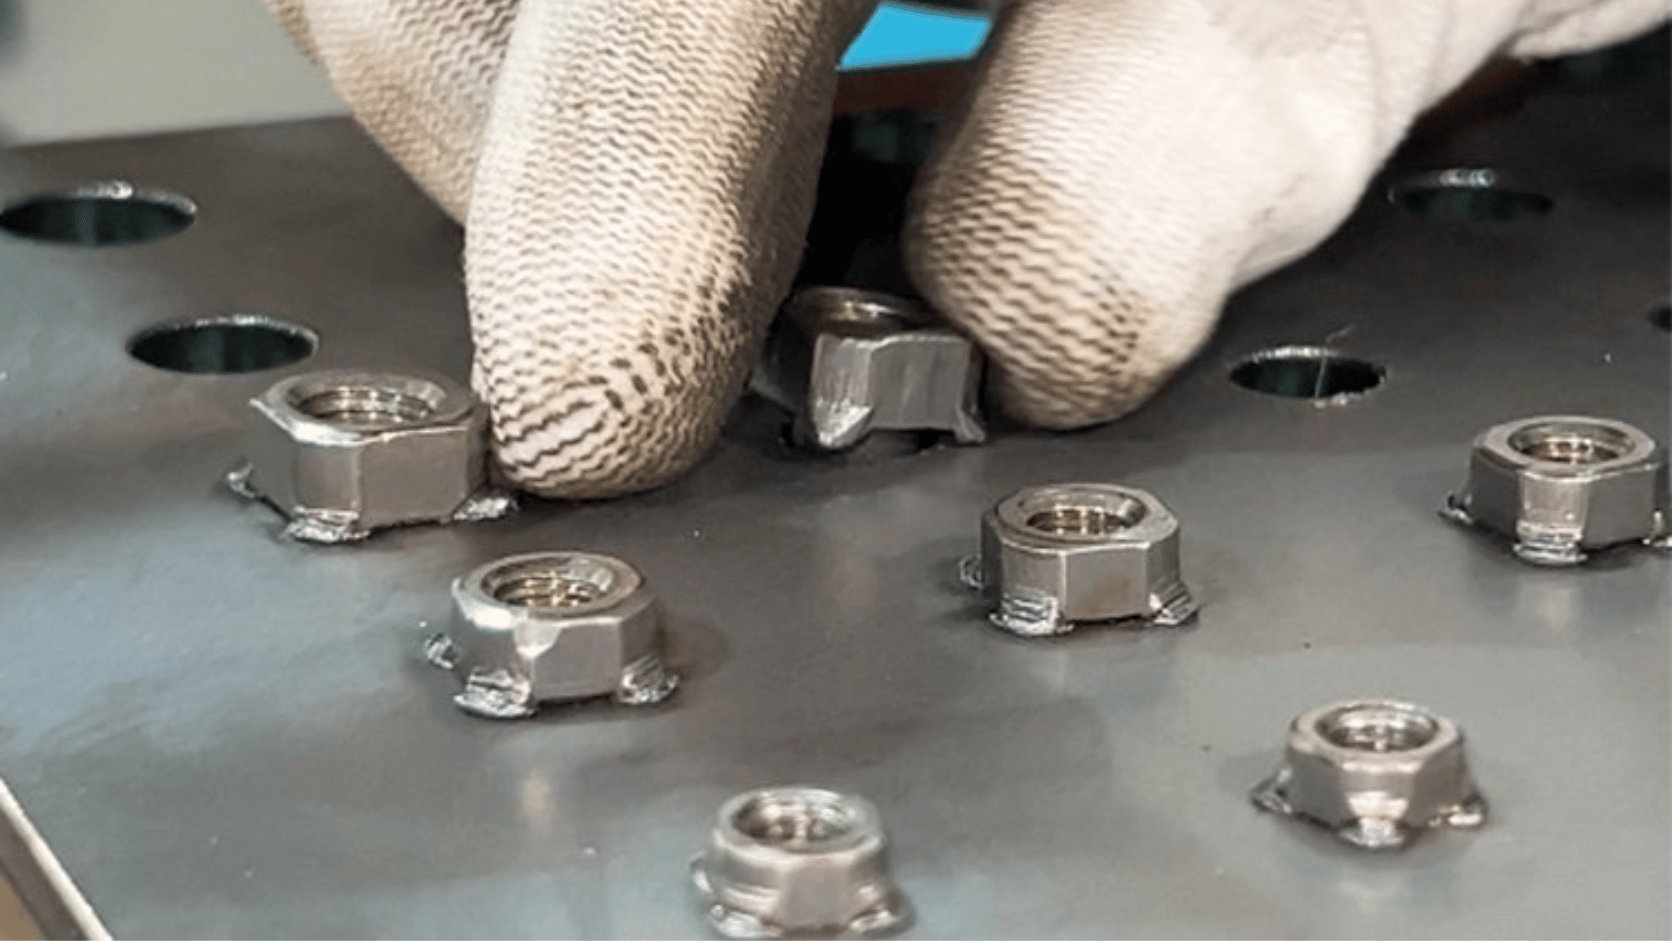
Đối chiếu mã, kích thước ren, vật liệu và hình dạng tán với bản vẽ hoặc yêu cầu kỹ thuật. Kiểm tra lỗ trên tấm và vệ sinh bề mặt tại vị trí hàn.
Chuẩn bị thiết bị hàn và điện cực phù hợp với loại tán, vật liệu tấm và quy trình đã được xác nhận. Tán phải được đặt đúng hướng và đúng vị trí thiết kế.
Đặt tán vào vị trí định sẵn, cố định theo cơ cấu định vị của thiết kế rồi thực hiện hàn theo thông số kỹ thuật của đúng model. Không tự ý thay đổi dòng điện, lực ép hoặc thời gian hàn khi chưa có căn cứ kỹ thuật.
Kiểm tra vị trí tán, tình trạng mối hàn và khả năng đưa vít vào ren. Khi có yêu cầu kiểm tra cơ tính hoặc chất lượng mối hàn, thực hiện theo tiêu chuẩn và quy trình kiểm tra của sản phẩm hoặc hệ thống sản xuất.
Các lỗi thường gặp gồm chọn sai kích thước lỗ so với thân tán, chọn sai ren hoặc bước ren, dùng vật liệu không phù hợp với môi trường và bỏ qua chiều dày tấm nền. Trong quá trình hàn, việc đặt tán lệch vị trí, bề mặt tiếp xúc không phù hợp hoặc sử dụng thông số hàn không đúng model có thể làm mối hàn không ổn định. Ngoài ra, không kiểm tra lại ren sau khi hàn có thể khiến bắn tóe hoặc biến dạng ảnh hưởng đến quá trình lắp vít.
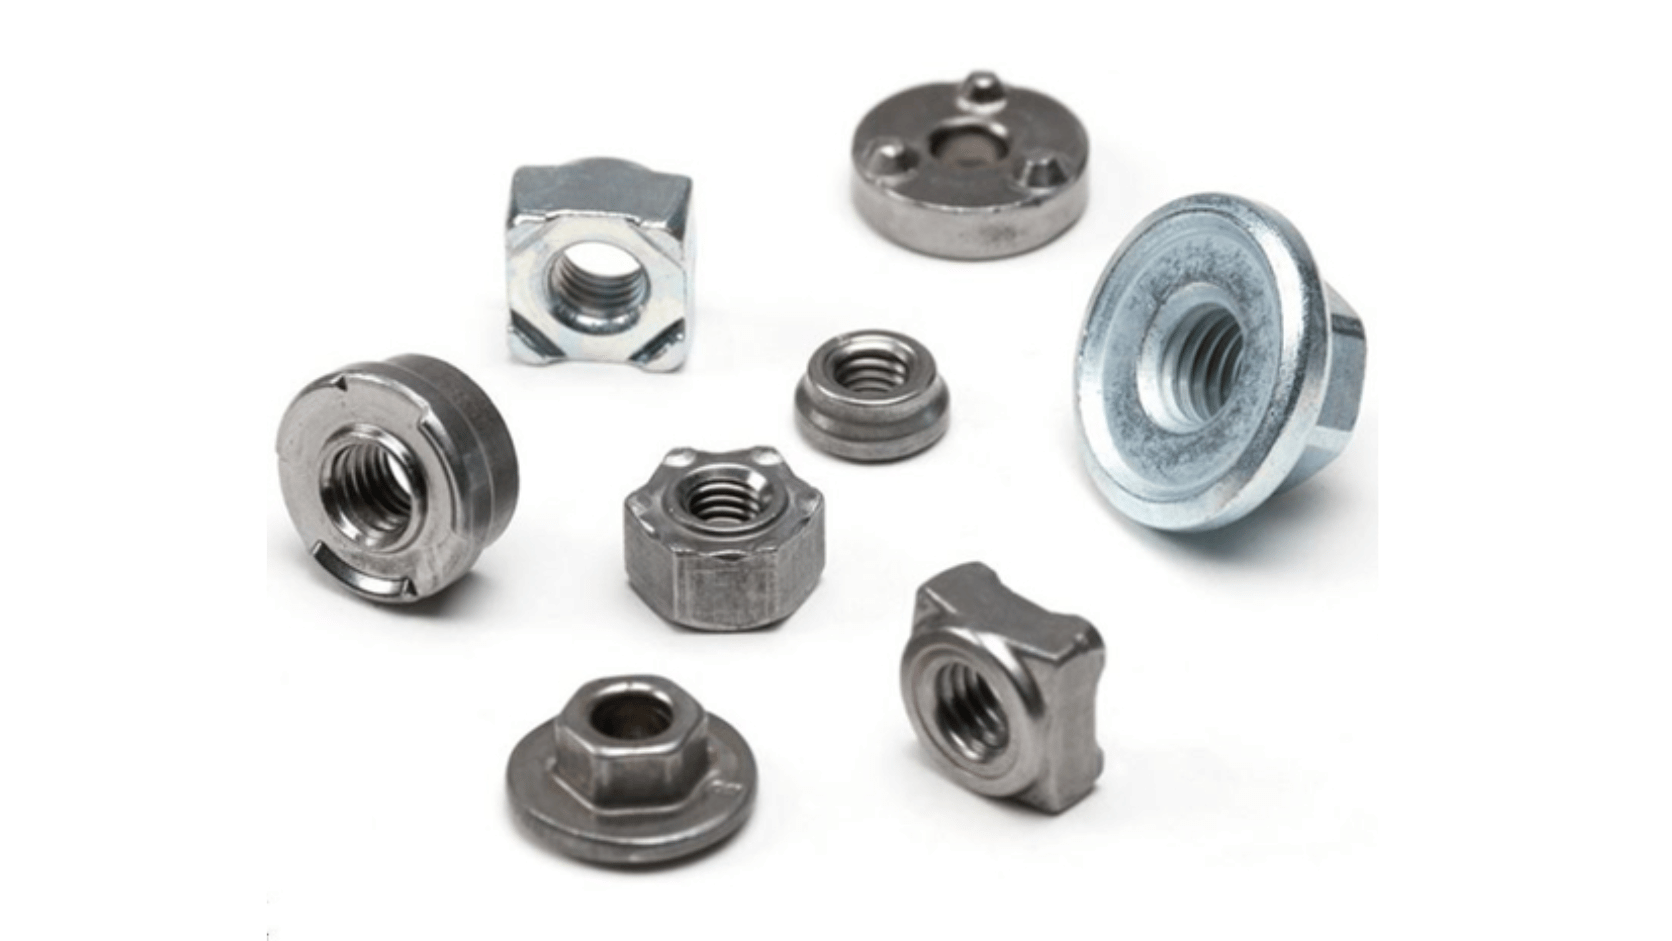
Không nên mặc định tán hàn có thể thay bằng tán thường. Tán hàn được thiết kế để cố định trực tiếp lên tấm kim loại và tạo điểm ren tích hợp, trong khi tán thường cần phương án giữ riêng trong quá trình lắp. Chỉ có thể thay thế khi thiết kế cụm chi tiết cho phép và các yếu tố về kích thước, ren, vật liệu, vị trí lắp và khả năng tiếp cận đều tương thích.

