0627588
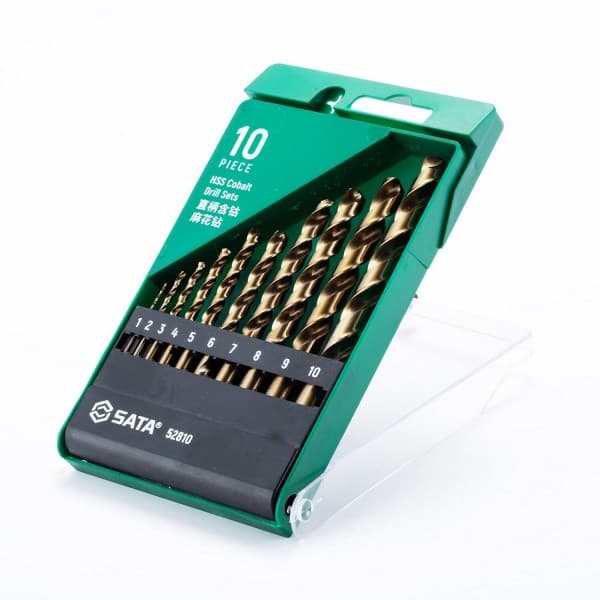
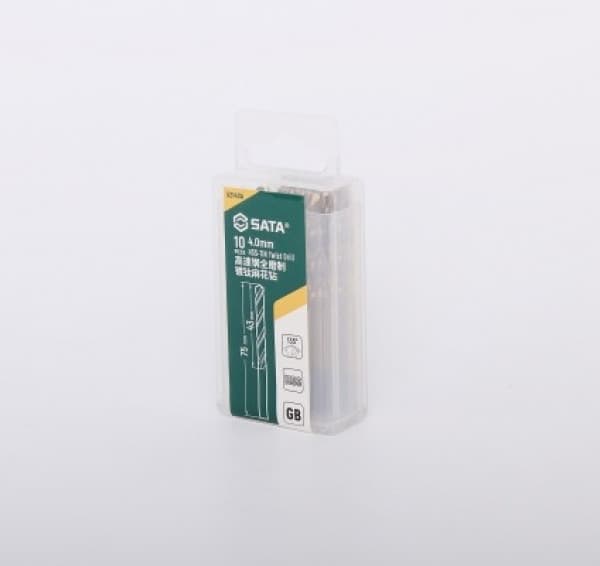
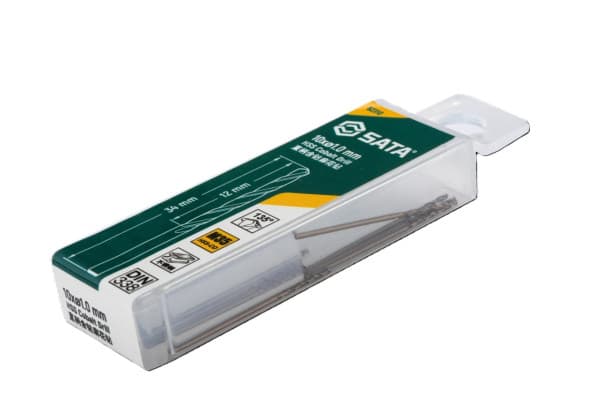
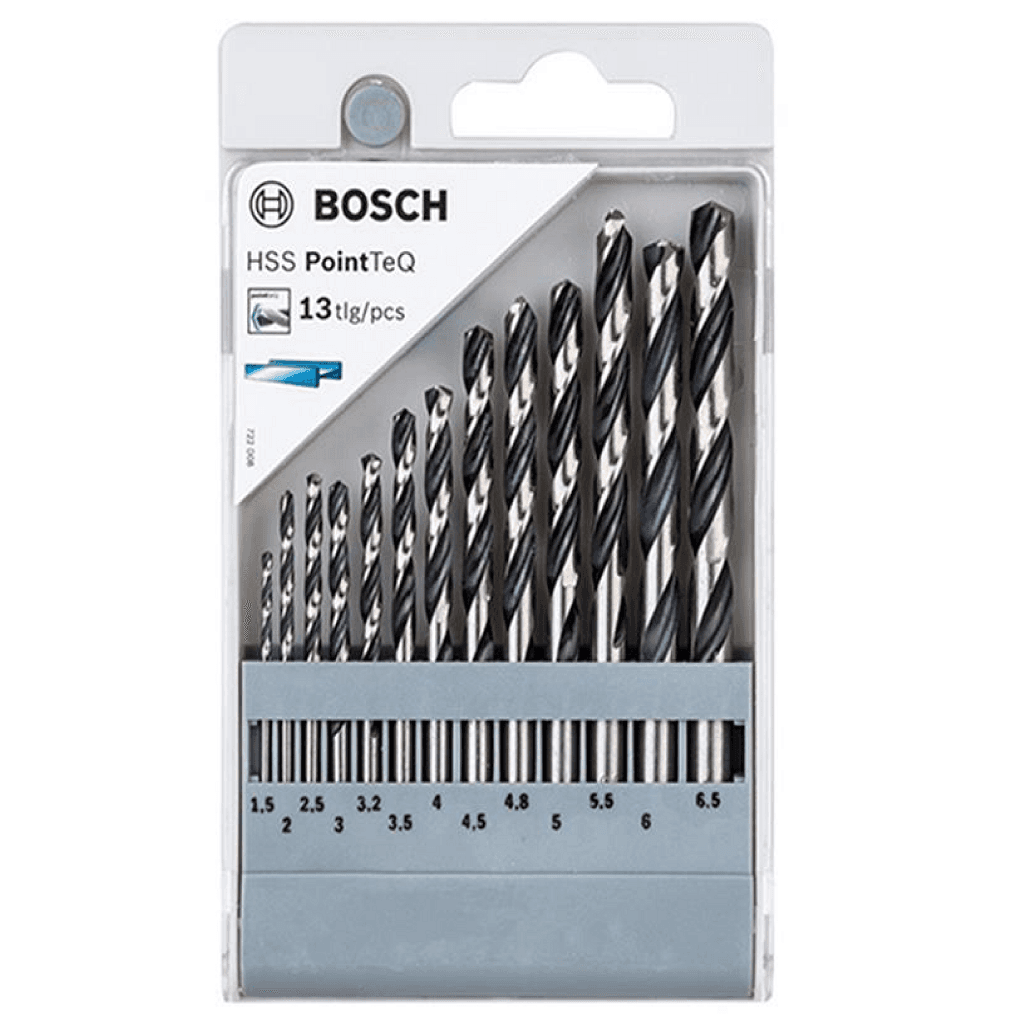
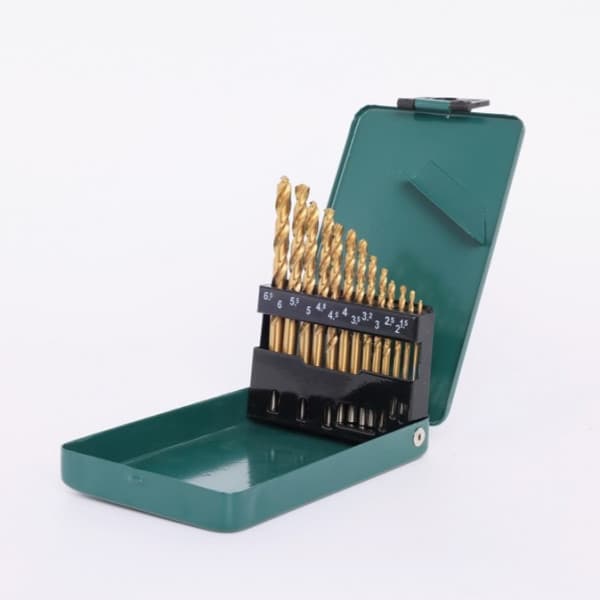
Bộ Mũi Khoan Xoắn 1.5–6.5 mm 13 Chi Tiết Sata 52913Bộ Mũi Khoan Xoắn 1.5–6.5 mm 13 Chi Tiết Sata 52913355.644đ/Bộ
Tổng giá:355.644đ
Tổng tiền:355.644đ
Xuất trong 30 ngày
MIỄN PHÍ VẬN CHUYỂNcho đơn từ 1.000.000₫
SATA là thương hiệu đến từ Mỹ, là một trong những thương hiệu chuyên sản xuất dụng cụ sửa chữa cầm tay hàng đầu trên thế giới, trực thuộc Tập đoàn Apex Tool Group. Tập đoàn Apex được thành lập vào tháng 7 năm 2010 dựa trên sự hợp nhất của hai tên tuổi hàng đầu trong lĩnh vực là Danaher Tool Group và Cooper Tools. Với tiêu chí đặt lợi ích khách hàng lên trên hết, các sản phẩm mang thương hiệu SATA đều được sản xuất trên dây chuyền công nghệ tiên tiến với tiêu chuẩn kỹ thuật cao và độ chính xác tuyệt đối.
Mũi khoan (Drill Bit) là dụng cụ cắt gọt được sử dụng để tạo lỗ trên nhiều loại vật liệu như kim loại, gỗ, bê tông, gạch, kính và một số vật liệu tổng hợp. Khi làm việc, mũi khoan quay quanh trục và đồng thời tiến vào phôi, trong đó đầu cắt thực hiện quá trình bóc vật liệu còn các rãnh trên thân hỗ trợ thoát phoi hoặc bụi ra khỏi vùng khoan.
Không có một loại mũi khoan phù hợp cho mọi vật liệu. Mũi khoan được lựa chọn dựa trên vật liệu cần gia công, đường kính và chiều sâu lỗ, hình dạng đầu mũi, vật liệu chế tạo, kiểu chuôi và loại máy sử dụng. Vì vậy, xác định đúng nhu cầu trước khi chọn mũi khoan giúp tạo lỗ ổn định, hạn chế gãy hoặc cháy mũi và nâng cao hiệu quả gia công.

Mũi khoan là dụng cụ cắt có nhiệm vụ tạo hoặc mở rộng lỗ trên phôi khi được lắp vào máy khoan, máy khoan bàn, máy gia công hoặc thiết bị chuyên dụng. Trong số nhiều kiểu thiết kế, mũi khoan xoắn là dạng phổ biến nhờ khả năng định hướng và thoát phoi thông qua các rãnh xoắn.
Hiệu quả khoan phụ thuộc vào sự kết hợp giữa hình dạng đầu cắt, vật liệu chế tạo, đường kính, chiều dài, kiểu chuôi và điều kiện làm việc. Một mũi khoan có kích thước đúng nhưng không phù hợp với vật liệu hoặc máy vẫn có thể cho kết quả kém.
Đầu mũi là phần tiếp xúc với phôi đầu tiên. Hình học đầu mũi, đặc biệt là góc đỉnh và kiểu mài, ảnh hưởng đến khả năng định tâm, lực cắt và cách mũi khoan đi vào vật liệu. Một số dòng mũi khoan kim loại sử dụng góc 118°, trong khi các thiết kế 135° hoặc split point có thể được sử dụng để hỗ trợ định tâm tốt hơn tùy dòng sản phẩm.
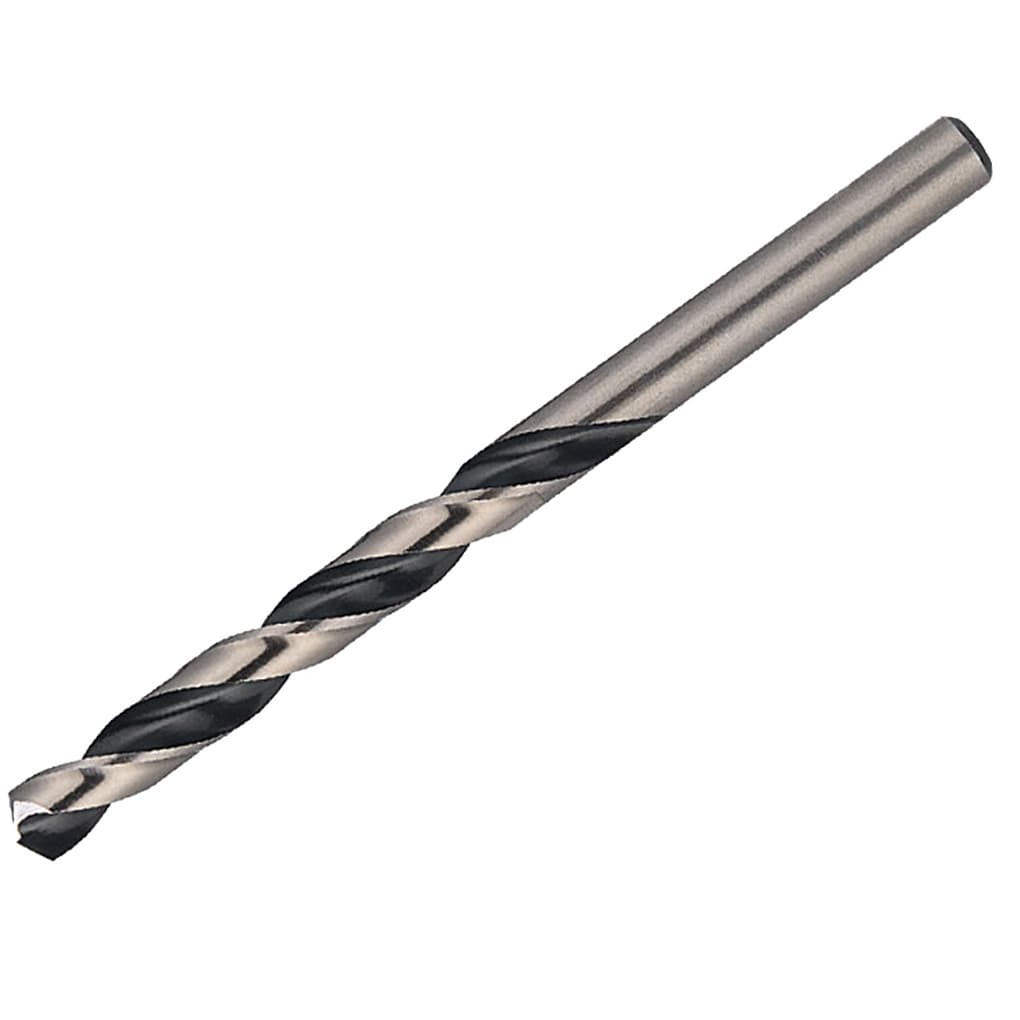
Me xoắn tạo thành các rãnh dọc theo thân mũi. Đây là khu vực giúp đưa phoi ra khỏi lỗ trong quá trình cắt và góp phần duy trì hướng chuyển động của mũi khoan. Đường kính thân cắt thường tương ứng với đường kính lỗ mà mũi được thiết kế để tạo ra.
Chuôi là phần được giữ bởi đầu kẹp của máy. Tùy loại mũi và thiết bị, chuôi có thể là chuôi trụ, lục giác, SDS, Weldon, côn Morse hoặc các thiết kế chuyên dụng khác. Khả năng tương thích giữa chuôi và đầu kẹp cần được kiểm tra trước khi sử dụng.

Mũi khoan có thể được phân loại theo vật liệu gia công, hình dạng thiết kế, vật liệu chế tạo hoặc kiểu chuôi. Trong thực tế, cách phân loại theo vật liệu cần khoan là cách dễ sử dụng nhất vì mỗi nhóm có hình học và cấu tạo được tối ưu cho những điều kiện làm việc khác nhau.
Mũi khoan gỗ được thiết kế để tạo lỗ trên gỗ và các vật liệu gốc gỗ. Nhiều dòng sử dụng đầu định tâm và lưỡi cắt bên để hỗ trợ tạo lỗ sạch, hạn chế xé thớ. Các dạng thường gặp gồm Brad Point, Spade, Auger và Forstner, tương ứng với những nhu cầu như khoan lỗ thông thường, lỗ lớn, lỗ sâu hoặc lỗ đáy phẳng.
Mũi khoan kim loại thường sử dụng thép gió HSS, HSS-Co hoặc vật liệu cắt cứng hơn tùy ứng dụng. Nhóm này bao gồm mũi khoan sắt, mũi khoan inox và các dòng chuyên dụng cho từng loại kim loại. Khi lựa chọn cần xem đồng thời vật liệu phôi, đường kính, hình học đầu mũi và điều kiện cắt.
Mũi khoan xây dựng sử dụng thiết kế đầu cắt phù hợp với vật liệu có tính mài mòn như bê tông, gạch và vữa. Một số dòng có đầu hợp kim và chuôi SDS để làm việc với máy khoan búa. Chuôi trụ, SDS Plus và SDS Max phục vụ các nhóm thiết bị và nhu cầu khoan khác nhau.
Mũi khoan kính/gạch men có thiết kế đầu cắt phù hợp với các vật liệu giòn. Khi sử dụng cần kiểm soát tốc độ, lực tiến và khả năng làm mát theo hướng dẫn của từng sản phẩm. Không nên sử dụng chế độ búa nếu nhà sản xuất không cho phép.
Mũi khoan đa năng được thiết kế để đáp ứng nhiều nhóm vật liệu trong các công việc lắp đặt và sửa chữa. Ưu điểm là giảm nhu cầu thay mũi giữa các vật liệu, nhưng khi yêu cầu về năng suất, độ chính xác hoặc vật liệu đặc thù tăng lên, mũi chuyên dụng thường là lựa chọn phù hợp hơn.
Mũi khoan bậc có nhiều đường kính được bố trí liên tiếp trên cùng một mũi, phù hợp với việc tạo hoặc mở rộng nhiều kích thước lỗ, đặc biệt trên vật liệu dạng tấm. Khi chọn cần kiểm tra dải đường kính mà từng mũi hỗ trợ thay vì chỉ nhìn kích thước tổng thể.

Chọn mũi khoan không nên bắt đầu bằng việc tìm một kích thước bất kỳ rồi mới kiểm tra vật liệu. Cách chính xác hơn là xác định vật liệu cần khoan, yêu cầu của lỗ, thiết bị sử dụng và điều kiện gia công trước khi đối chiếu mã sản phẩm.
Đây là tiêu chí quan trọng nhất. Gỗ, kim loại, bê tông, kính và gạch có đặc tính cơ học khác nhau nên cần hình học đầu cắt và vật liệu mũi phù hợp. Với kim loại, cũng cần phân biệt thép carbon, inox, nhôm, đồng hoặc thép hợp kim thay vì chỉ tìm theo tên chung là “mũi khoan kim loại”.
Đối với vật liệu có xu hướng phát sinh nhiệt hoặc hóa bền khi gia công, lựa chọn đúng loại mũi và điều kiện cắt càng quan trọng. Không nên lấy thông số của một dòng mũi khoan khác để áp dụng cho toàn bộ sản phẩm trong cùng nhóm.
Đường kính mũi khoan cần tương ứng với kích thước lỗ yêu cầu. Nếu lỗ phục vụ vít, bulong, chốt hoặc ren, cần xác định mục đích của lỗ trước khi chọn đường kính. Với lỗ lớn, đặc biệt trên tấm kim loại, có thể cần phương án khoan mồi hoặc sử dụng thiết kế mũi phù hợp thay vì ép một mũi nhỏ mở rộng trực tiếp.
Không chỉ đường kính, chiều dài cũng ảnh hưởng đến khả năng tiếp cận vị trí khoan. Khi khoan lỗ sâu, cần kiểm tra chiều dài phần làm việc, tổng chiều dài và không gian để thoát phoi. Mũi quá ngắn không thể đạt chiều sâu yêu cầu; mũi quá dài có thể tăng độ võng và ảnh hưởng đến độ ổn định khi gia công.
Góc đỉnh, kiểu mài và thiết kế định tâm thay đổi theo từng dòng sản phẩm. Mũi 118° thường xuất hiện trong các ứng dụng khoan kim loại thông dụng, trong khi thiết kế 135° hoặc split point có thể được sử dụng ở những dòng yêu cầu khả năng định tâm tốt hơn. Tuy nhiên, không nên xem một góc mũi là lựa chọn bắt buộc cho mọi vật liệu.
HSS là lựa chọn phổ biến cho nhiều công việc khoan thông thường. HSS-Co có bổ sung cobalt và thường được sử dụng ở những dòng dành cho vật liệu khó gia công hơn, tùy thiết kế sản phẩm. Carbide có độ cứng cao nhưng đặc tính giòn hơn và yêu cầu điều kiện làm việc phù hợp. Vì vậy, vật liệu mũi cần được chọn dựa trên ứng dụng cụ thể thay vì chỉ dựa vào tên vật liệu.
Chuôi trụ, lục giác, SDS, Weldon và côn Morse không thể tùy ý thay thế cho nhau. Trước khi mua, cần đối chiếu kiểu đầu kẹp của máy với kiểu chuôi của mũi. Ngoài khả năng lắp vừa, cần kiểm tra đường kính chuôi, chiều dài và giới hạn làm việc của thiết bị.
Tốc độ quay, lượng tiến, khả năng thoát phoi và làm mát có ảnh hưởng trực tiếp đến quá trình khoan. Không nên sử dụng một tốc độ cố định cho mọi đường kính và vật liệu. Khi đường kính mũi tăng hoặc vật liệu khó gia công hơn, cần tham khảo thông số cắt do nhà sản xuất cung cấp.
Hai mũi khoan cùng đường kính chưa chắc có cùng chiều dài, vật liệu, kiểu chuôi hoặc hình học đầu mũi. Khi chọn sản phẩm tại Mecsu, nên kiểm tra đầy đủ đường kính, chiều dài, vật liệu, kiểu chuôi, thương hiệu và mục đích sử dụng trước khi đặt hàng.
Nhu cầu sử dụng → xác định vật liệu → xác định đường kính và chiều sâu lỗ → chọn hình học đầu mũi → chọn vật liệu mũi → kiểm tra chuôi và máy → đối chiếu điều kiện cắt → xác nhận đúng mã sản phẩm trước khi mua.Phôi cần được giữ chắc trước khi khoan để hạn chế rung hoặc dịch chuyển. Với chi tiết nhỏ, không nên giữ trực tiếp bằng tay khi khoan bằng máy.
Làm sạch chuôi, đưa mũi vào đúng độ sâu cần thiết và siết đầu kẹp theo hướng dẫn của máy. Sau khi lắp cần kiểm tra độ đồng tâm trước khi bắt đầu gia công.
Điều chỉnh tốc độ và lực tiến theo vật liệu, đường kính mũi và hướng dẫn của nhà sản xuất. Tránh ép mũi quá mạnh hoặc để mũi quay mà gần như không có lực tiến trong thời gian dài.
Với kim loại, dầu cắt gọt hoặc dung dịch làm mát có thể được sử dụng khi sản phẩm và quy trình gia công yêu cầu. Khi khoan sâu, cần tạo điều kiện cho phoi thoát ra và tránh để phoi tích tụ trong lỗ.
Đặc biệt với mũi khoan kim loại, nhiệt và phoi là hai yếu tố cần được kiểm soát trong quá trình làm việc. Khi mũi có dấu hiệu rung mạnh, phát nhiệt bất thường hoặc chất lượng lỗ giảm, nên dừng máy để kiểm tra lại mũi, phôi và điều kiện cắt.
Nên xác định vật liệu cần khoan trước, sau đó mới chọn đường kính và các thông số còn lại. Cùng một đường kính nhưng mũi dành cho gỗ, kim loại, bê tông hoặc kính có thiết kế hoàn toàn khác nhau. Sau khi xác định vật liệu, cần tiếp tục kiểm tra đường kính lỗ, chiều sâu, hình học đầu mũi, vật liệu chế tạo, kiểu chuôi và khả năng tương thích với máy. Đây là cách giúp giảm tình trạng chọn đúng kích thước nhưng sai loại mũi.