0044411
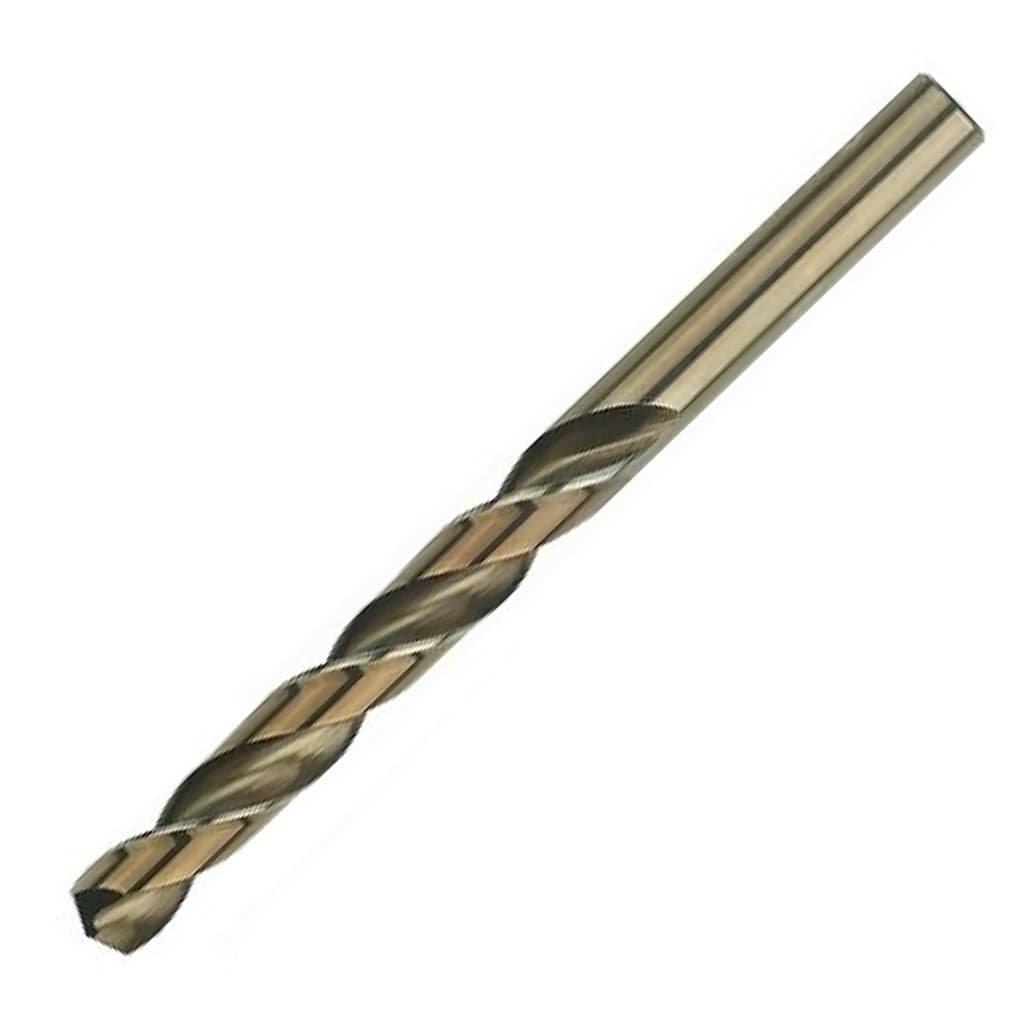
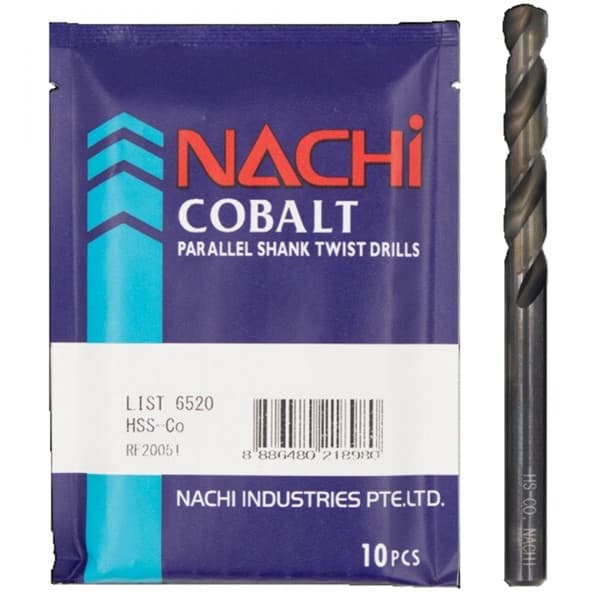
Mũi Khoan Inox List 6520 Nachi D4.3Mũi Khoan Inox List 6520 Nachi D4.3Có sẵn: 6
59.940đ/Cái
Tổng giá:59.940đ
Tổng tiền:59.940đ
Xuất trong ngày
MIỄN PHÍ VẬN CHUYỂNcho đơn từ 1.000.000₫
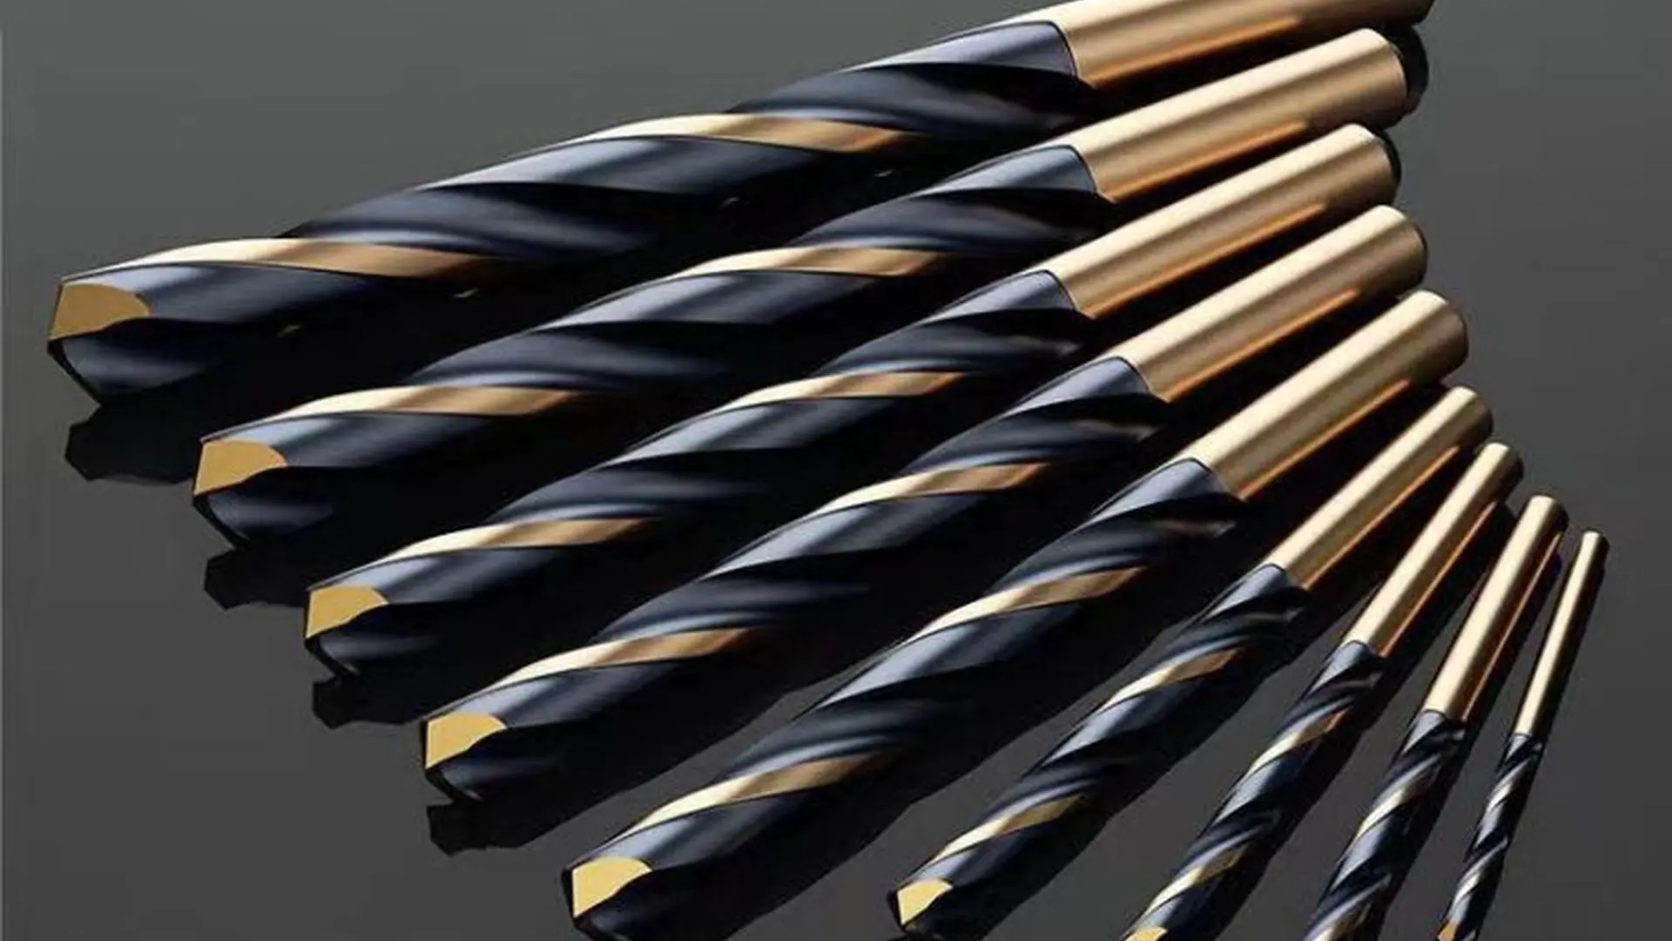
Mũi khoan inox (Cobalt Drill Bit) là loại mũi khoan chuyên dụng để khoan inox ( thép không gỉ ) , thép hợp kim, và kim loại cứng, phù hợp cho gia công cơ khí và công nghiệp. Được chế tạo từ thép gió HSS-Co (cobalt) hoặc carbide với độ cứng cao, chịu nhiệt tốt, bề mặt phủ TiN hoặc TiAlN để giảm ma sát, tăng độ bền. Chuôi tròn tương thích với máy khoan thông thường hoặc máy khoan bàn. Kích thước phổ biến: 2mm-13mm. Thương hiệu mũi khoan inox uy tín: Nachi, Bosch, Makita.
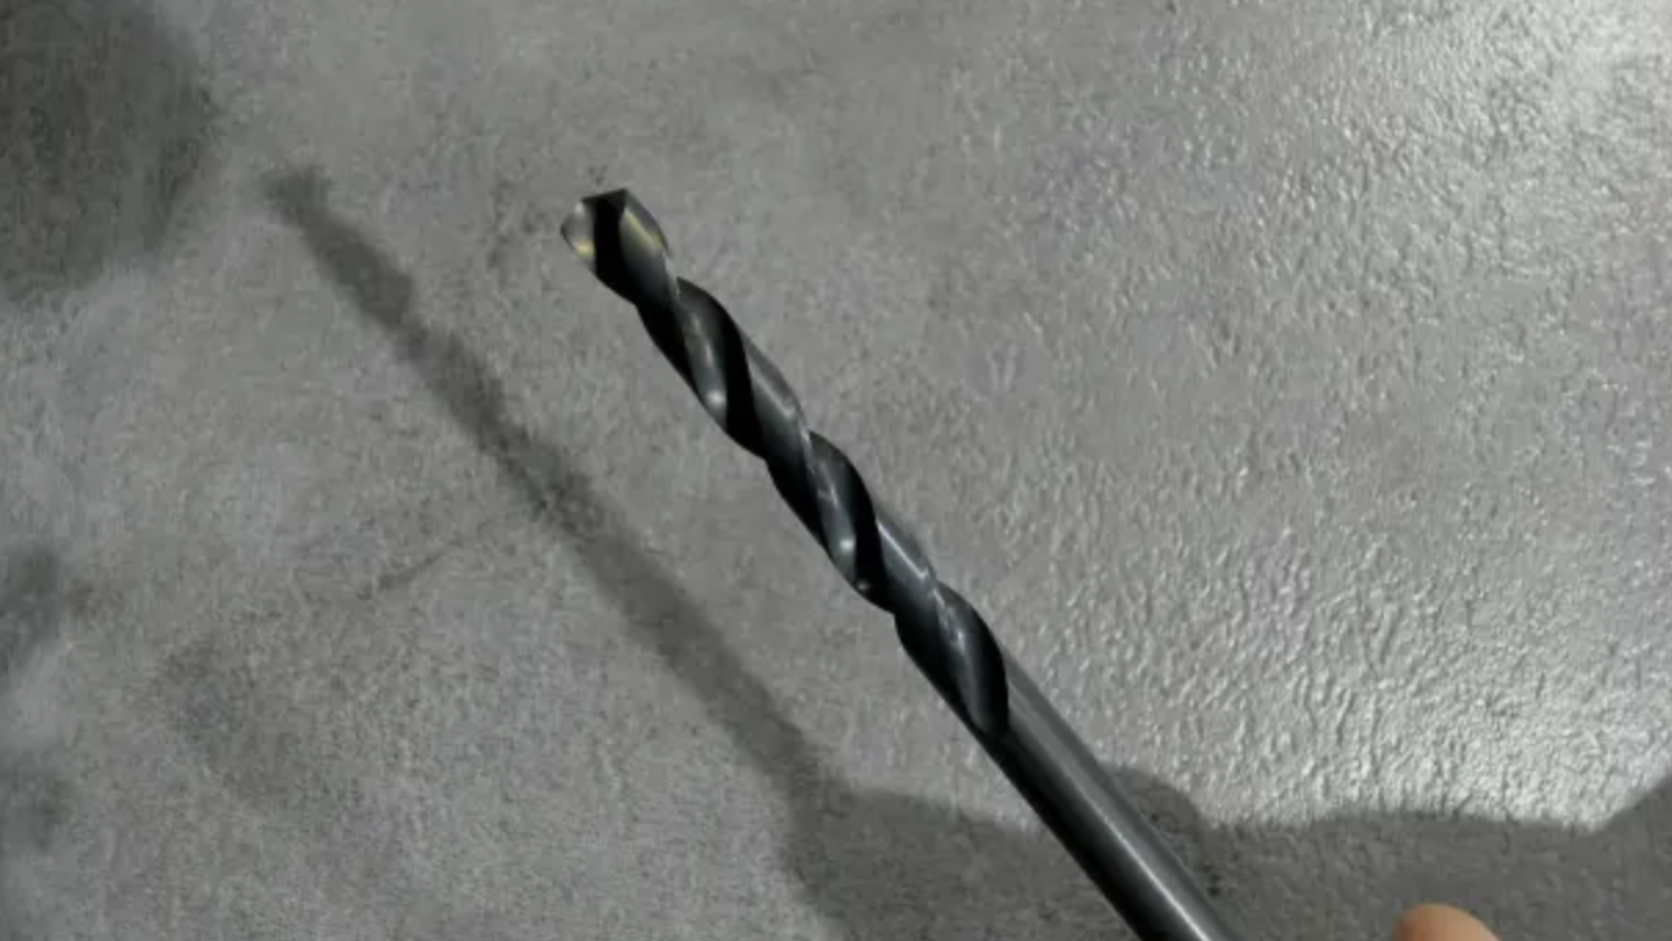
Mũi khoan inox là dụng cụ cắt được thiết kế để tạo lỗ trên thép không gỉ và các vật liệu kim loại có tính dai, khó gia công. So với thép thông thường, inox có xu hướng sinh nhiệt lớn và có thể bị chai cứng tại vùng cắt nếu mũi khoan làm việc không phù hợp hoặc bị dừng lâu trên bề mặt. Vì vậy, chọn đúng mũi khoan, đường kính và điều kiện gia công có vai trò quan trọng đối với chất lượng lỗ và tuổi thọ dụng cụ.
Mũi khoan inox là vật tư gia công lỗ trên thép không gỉ, đặc biệt phù hợp với những ứng dụng mà mũi khoan thông thường khó đáp ứng về khả năng cắt và độ bền. Về cấu tạo cơ bản, mũi vẫn gồm chuôi, thân, rãnh xoắn và phần đầu cắt tương tự mũi khoan xoắn, nhưng vật liệu và hình học cắt có thể được tối ưu tùy dòng sản phẩm.
Điểm cần lưu ý khi khoan inox là vật liệu có tính dai và khả năng hóa bền biến dạng. Nếu mũi khoan quay nhưng không cắt đủ vật liệu, chẳng hạn để mũi dừng lâu tại một vị trí hoặc sử dụng điều kiện cắt không phù hợp, vùng inox tại đó có thể trở nên khó gia công hơn. Khi tiếp tục khoan, lưỡi cắt phải làm việc trên vùng vật liệu đã bị biến cứng, làm tăng nguy cơ sinh nhiệt, mòn hoặc hư hỏng mũi.
Mũi khoan inox có thể được phân loại theo vật liệu chế tạo, kiểu chuôi, kích thước và thiết kế hình học. Không phải mọi model đều có đầy đủ các lựa chọn dưới đây, vì cấu hình phụ thuộc từng thương hiệu và dòng sản phẩm.
Chọnmũi khoan inox không nên chỉ dựa vào đường kính hoặc màu sắc của mũi. Cách lựa chọn hiệu quả là xác định từ vật liệu cần khoan, kích thước lỗ đến thiết bị và điều kiện gia công. Các tiêu chí dưới đây giúp thu hẹp nhanh mã sản phẩm phù hợp.
Không phải mọi loại inox đều có tính chất gia công giống nhau. Thành phần vật liệu, trạng thái gia công và độ cứng của phôi có thể ảnh hưởng đến khả năng cắt. Với inox thông dụng, HSS-Co thường là lựa chọn đáng cân nhắc. Nếu phôi khó gia công hơn hoặc yêu cầu năng suất cao, có thể xem xét các dòng mũi có vật liệu hoặc thiết kế chuyên dụng hơn.
Không nên mặc định một tỷ lệ cobalt hoặc một loại lớp phủ cụ thể là phù hợp cho tất cả các mác inox. Khi gia công vật liệu đặc biệt, nên đối chiếu catalogue của nhà sản xuất để xác định đúng dòng dụng cụ.
Đường kính là thông số đầu tiên cần xác định vì ảnh hưởng trực tiếp đến kích thước lỗ sau gia công. Nếu bản vẽ yêu cầu một kích thước cụ thể, cần chọn đúng đường kính danh nghĩa của mũi thay vì chọn gần đúng.
Với lỗ có đường kính lớn hoặc điều kiện gia công yêu cầu, phương án khoan mồi có thể được sử dụng. Tuy nhiên, kích thước mũi khoan mồi và trình tự gia công cần dựa trên đường kính cuối cùng, vật liệu phôi và hướng dẫn của nhà sản xuất.
Góc đỉnh, dạng đầu mũi và thiết kế thinning có ảnh hưởng đến khả năng định tâm, lực cắt và cách mũi tiếp xúc với phôi. Một số dòng mũi khoan inox chuyên dụng sử dụng góc đỉnh 135° và thiết kế định tâm, nhưng đây không phải thông số bắt buộc cho mọi mũi khoan inox.
Vì vậy, nếu người dùng cần một thiết kế đầu mũi cụ thể, chẳng hạn góc 135° hoặc split point, cần kiểm tra trực tiếp thông số của từng model trước khi đặt hàng.
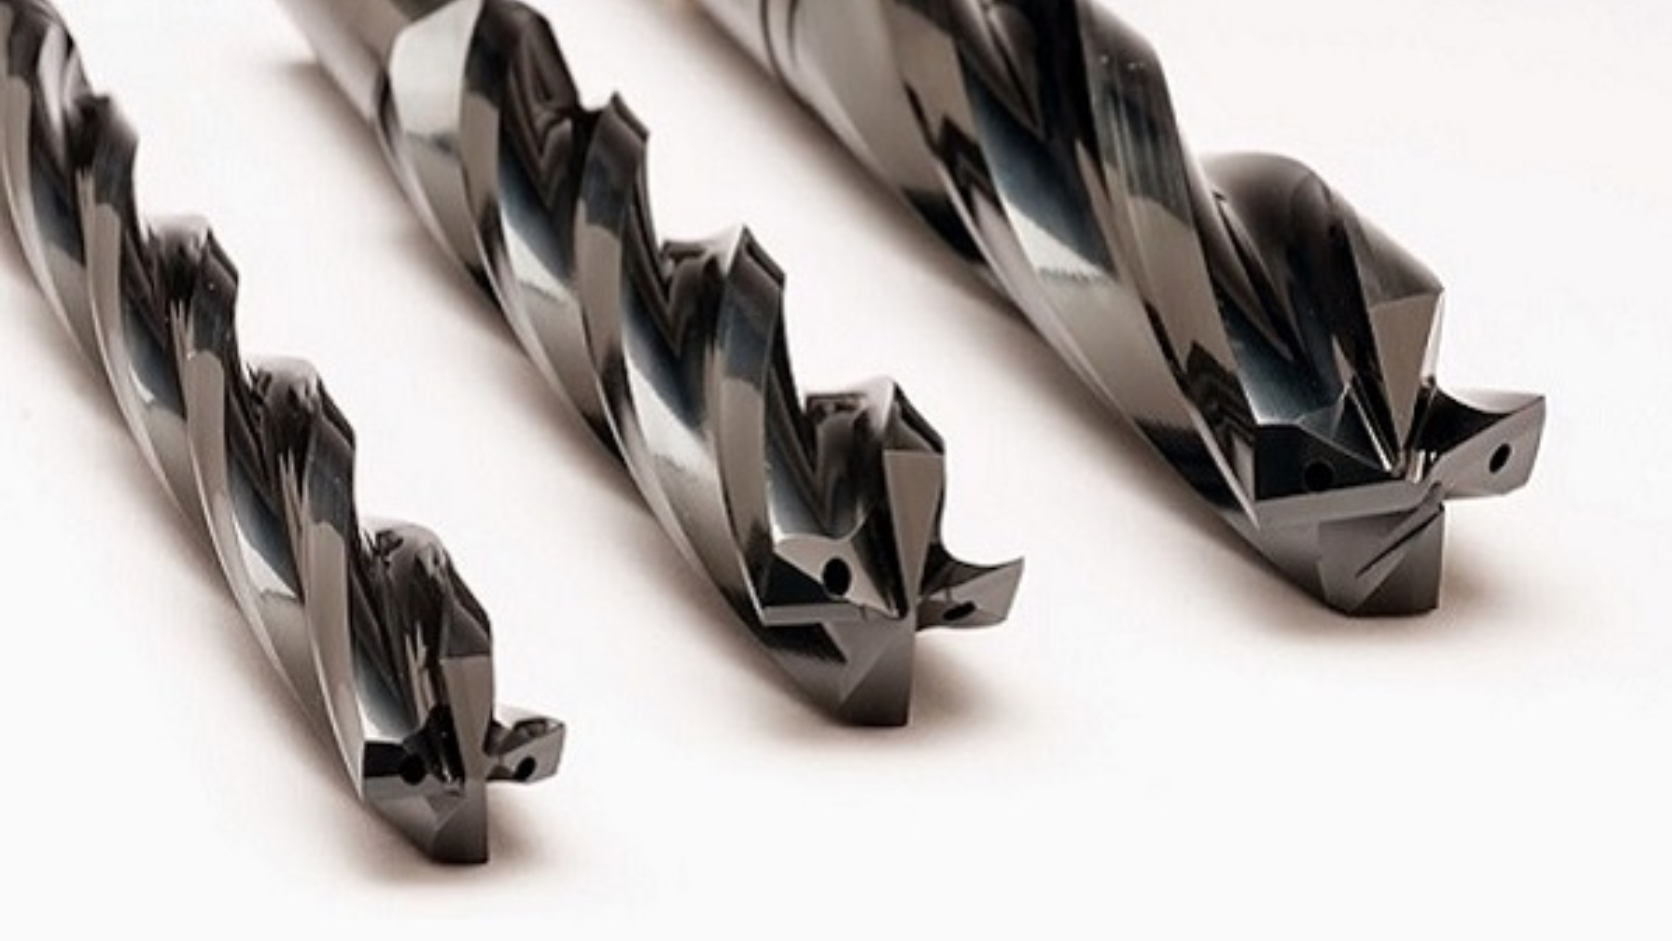
HSS-Co thường là lựa chọn thực tế cho nhiều công việc khoan inox bằng máy khoan cầm tay hoặc máy khoan bàn. Với các ứng dụng công nghiệp có yêu cầu cao hơn, carbide có thể được cân nhắc khi máy, đồ gá và điều kiện gia công đáp ứng yêu cầu của dụng cụ.
Lớp phủ cũng cần được xem xét theo đúng model. TiN, TiAlN/AlTiN và các dạng xử lý bề mặt khác có đặc tính khác nhau, nhưng không nên mặc định rằng một lớp phủ luôn tốt hơn trong mọi điều kiện. Hiệu quả thực tế còn phụ thuộc vật liệu phôi, tốc độ cắt, lượng chạy dao, khả năng làm mát và thiết kế mũi.
Chuôi phải phù hợp với đầu kẹp của máy. Các sản phẩm hiện có trong danh mục Mecsu có thể khác nhau về kiểu chuôi, đường kính chuôi và kích thước tổng thể. Với máy khoan cầm tay hoặc máy khoan bàn, cần kiểm tra giới hạn đầu kẹp trước khi chọn mũi.
Nếu chỉ cần khoan lỗ nông, không nên ưu tiên mũi quá dài vì chiều dài lớn có thể làm giảm độ cứng vững của hệ thống. Ngược lại, lỗ sâu cần mũi có chiều dài làm việc phù hợp và phải chú ý đến khả năng thoát phoi.
Tốc độ quay, lượng chạy dao, phương pháp làm mát và cách thoát phoi ảnh hưởng trực tiếp đến nhiệt sinh ra trong quá trình khoan. Không nên áp dụng một giá trị RPM cố định cho mọi mũi khoan inox. Thông số phù hợp phải được xác định theo đường kính mũi, vật liệu phôi, model dụng cụ, máy và hướng dẫn của nhà sản xuất.
Hai mũi có cùng đường kính vẫn có thể khác nhau về vật liệu, chiều dài, kiểu chuôi hoặc thiết kế đầu mũi. Trước khi đặt hàng, nên đối chiếu mã sản phẩm, đường kính, chiều dài, vật liệu, thương hiệu và các thông số kỹ thuật được công bố.
Nhu cầu sử dụng → xác định loại inox → xác định đường kính và chiều sâu lỗ → chọn vật liệu/thiết kế phù hợp → kiểm tra kiểu chuôi và khả năng tương thích → xác định điều kiện cắt → đối chiếu catalogue/bảng thông số → xác nhận đúng mã sản phẩm trước khi mua.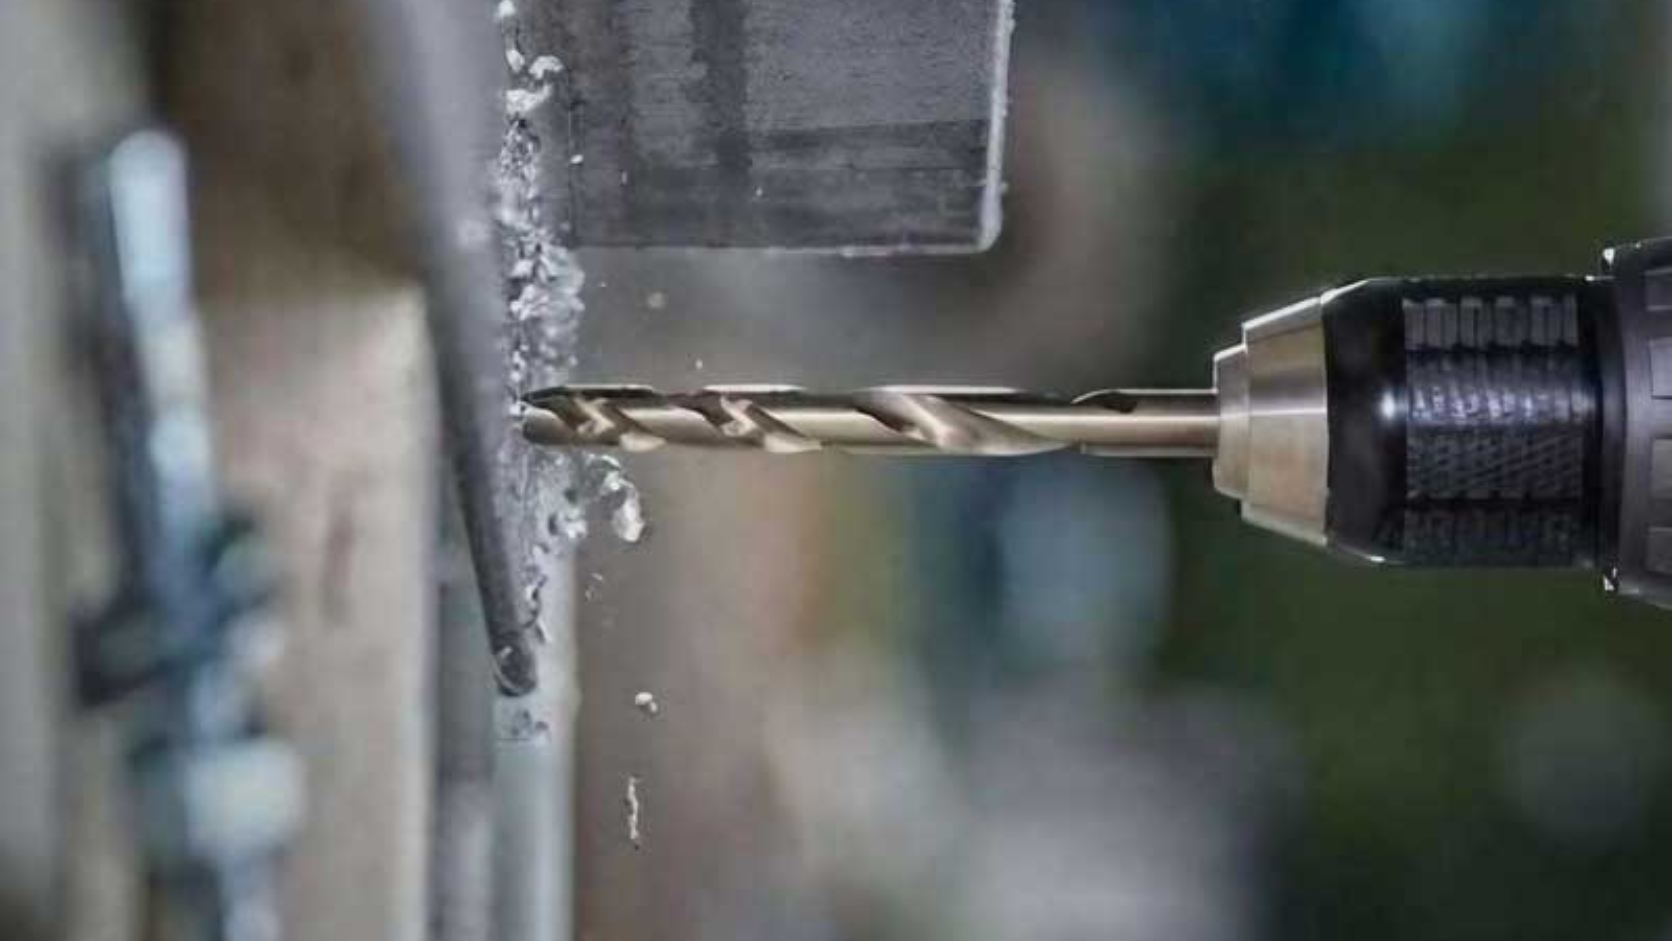
Phôi cần được gá chắc để hạn chế rung và dịch chuyển trong quá trình khoan. Với chi tiết dạng tấm hoặc chi tiết nhỏ, việc cố định tốt đặc biệt quan trọng để tránh mũi bị lệch hoặc chịu tải bất thường.
Đưa chuôi vào đầu kẹp đúng chiều sâu và siết chắc theo cơ cấu của máy. Không nên để phần chuôi nhô ra quá nhiều nếu không cần thiết vì điều này có thể làm giảm độ cứng vững.
Khi khoan inox, cần sử dụng điều kiện cắt phù hợp với đường kính mũi và vật liệu phôi. Tránh để mũi quay lâu tại một vị trí mà không tạo phoi. Có thể sử dụng dung dịch hoặc dầu cắt gọt phù hợp khi yêu cầu gia công cần bôi trơn và làm mát.
Trong quá trình khoan sâu, cần kiểm soát phoi để tránh phoi tích tụ trong rãnh. Sau khi sử dụng, vệ sinh mũi, loại bỏ phoi và bảo quản ở nơi khô ráo. Với mũi carbide hoặc các mũi có hình học cắt chính xác, cần hạn chế va đập và thao tác gây sứt mẻ lưỡi cắt.
Chọn mũi chỉ theo đường kính: Hai mũi cùng đường kính nhưng khác vật liệu hoặc hình học có thể cho hiệu quả hoàn toàn khác nhau trên inox.
Dùng tốc độ không phù hợp: Tốc độ quá cao có thể làm tăng nhiệt và tốc độ mòn. Tuy nhiên, không nên tự áp dụng một giá trị tốc độ chung cho mọi đường kính và mọi loại inox.
Để mũi quay nhưng không cắt: Việc dừng hoặc tì mũi quá lâu tại một vị trí có thể làm tăng nguy cơ biến cứng vùng vật liệu.
Không kiểm soát phoi: Phoi tích tụ trong rãnh có thể cản trở quá trình cắt và thoát nhiệt.
Bỏ qua độ cứng vững của máy: Mũi carbide có yêu cầu khác với mũi HSS-Co về điều kiện máy và hệ thống gá. Không nên chọn dụng cụ chỉ dựa trên khả năng chịu mài mòn mà bỏ qua thiết bị thực tế.
Không đối chiếu catalogue: Các thông số như góc đỉnh, lớp phủ, chiều dài, tốc độ cắt và vật liệu phù hợp cần được kiểm tra theo từng model thay vì suy ra từ tên gọi “mũi khoan inox”.
Có. HSS-Co là một trong những lựa chọn phổ biến cho các ứng dụng khoan inox vì vật liệu cobalt giúp mũi duy trì khả năng làm việc ở điều kiện nhiệt cao tốt hơn HSS thông thường. Tuy nhiên, hiệu quả không chỉ phụ thuộc vào vật liệu HSS-Co mà còn liên quan đến hình học mũi, đường kính, loại inox, máy khoan và điều kiện cắt. Vì vậy, khi chọn mua nên ưu tiên đối chiếu thông số của đúng model thay vì chỉ dựa vào tên “HSS-Co”.

