0641210
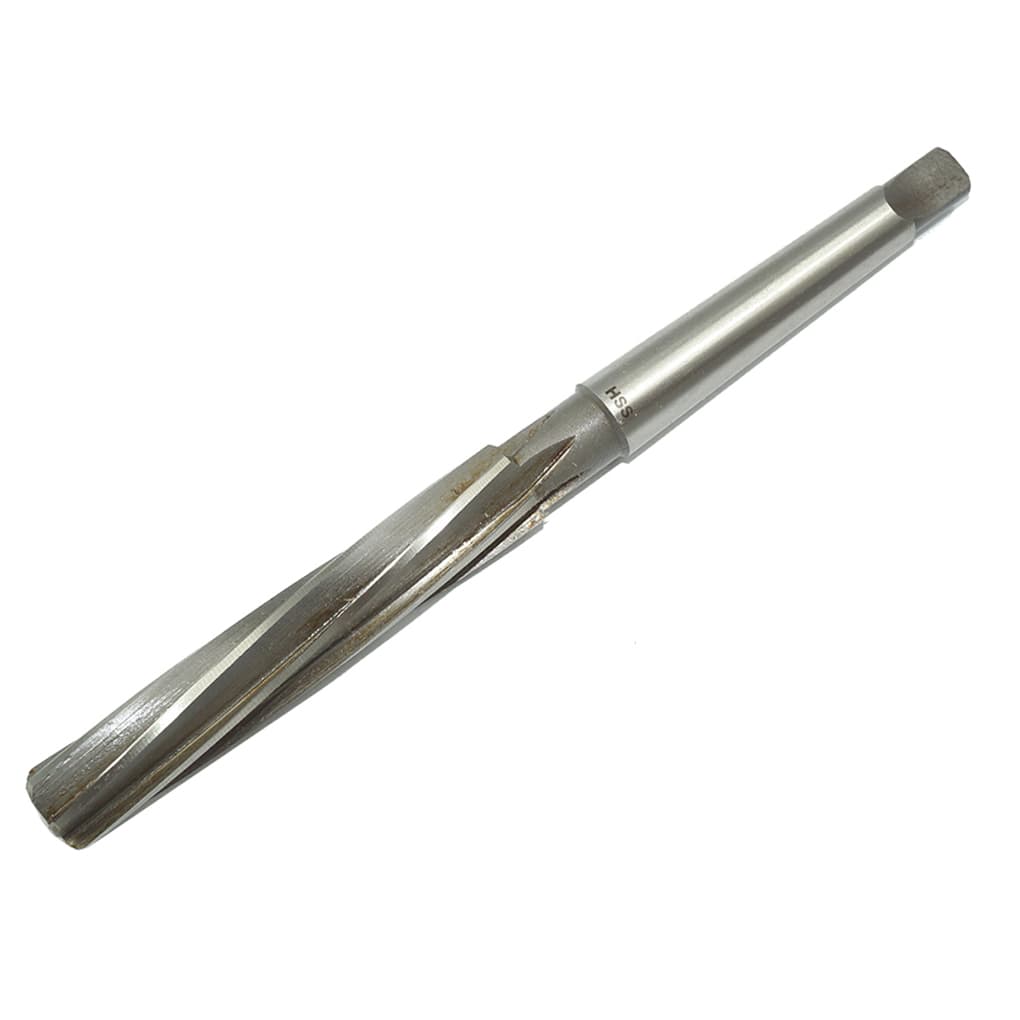
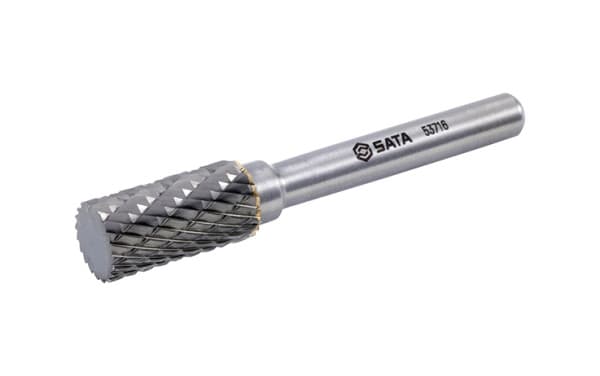
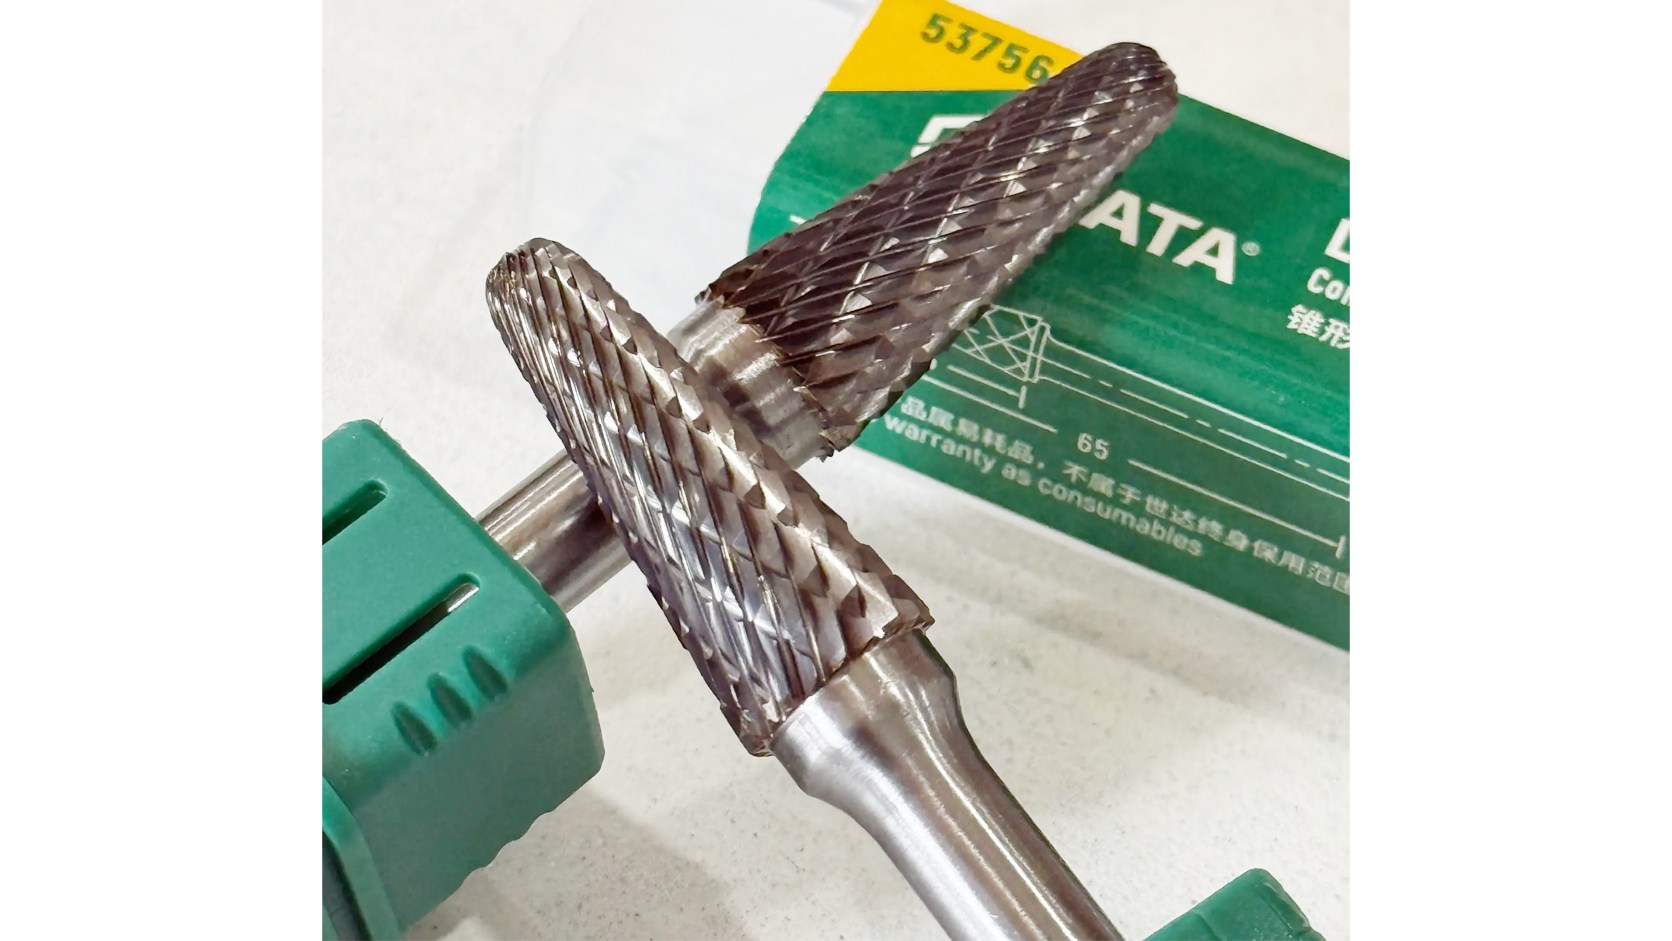
Mũi Doa Kim Loại A1020×06 SATA 53716Mũi Doa Kim Loại A1020×06 SATA 53716Có sẵn: 10
234.252đ/Cái
Tổng giá:234.252đ
Tổng tiền:234.252đ
Xuất trong ngày
MIỄN PHÍ VẬN CHUYỂNcho đơn từ 1.000.000₫
Mũi doa được sử dụng để mở rộng lỗ tới một kích thước chính xác và làm nhẵn bề mặt lỗ. Thao tác doa có thể sử dụng bằng máy CNC, máy cơ, hoặc làm bằng tay. Không bao giờ xoay mũi doa theo hướng ngược lại của vết cắt. Điều này sẽ làm hỏng độ chính xác và độ bóng của thành lỗ. Doa Máy : Doa Máy được sử dụng trong máy khoan, máy tiện, Máy phay và các máy công cụ khác. Cán dao có dạng tròn hoặc côn và đầu cắt của mũi doa được mài với góc vát 45 ° để dễ dàng vào lỗ. Doa Tay : Doa tay có một phần hình vuông ở cuối chuôi để dao doa có thể được quay bằng tay với cờ lê có thể điều chỉnh hoặc chìa vặn tay cầm thẳng. Hầu hết các máy doa tay đều có độ côn nhẹ ở đầu cắt để dễ dàng vào lỗ.
Mũi doa là dụng cụ cắt gọt được sử dụng để mở rộng lỗ đã gia công đến kích thước yêu cầu và cải thiện độ chính xác, độ hoàn thiện của bề mặt lỗ. Doa thường được thực hiện sau công đoạn khoan hoặc gia công tạo lỗ ban đầu, khi yêu cầu về kích thước và chất lượng lỗ cao hơn.
Tùy nhu cầu, mũi doa có thể được sử dụng bằng tay hoặc gá trên máy công cụ như máy khoan, máy phay, máy tiện và máy CNC. Việc chọn đúng loại mũi doa cần dựa vào đường kính lỗ, vật liệu phôi, phương pháp gia công và yêu cầu độ chính xác của chi tiết.
Mũi doa là dụng cụ gia công có nhiều lưỡi cắt được bố trí quanh thân, dùng để gia công tinh phần lỗ đã có sẵn. Khác với mũi khoan chủ yếu dùng để tạo lỗ, mũi doa thường lấy đi một lượng vật liệu nhỏ nhằm đưa lỗ về kích thước và trạng thái bề mặt theo yêu cầu.
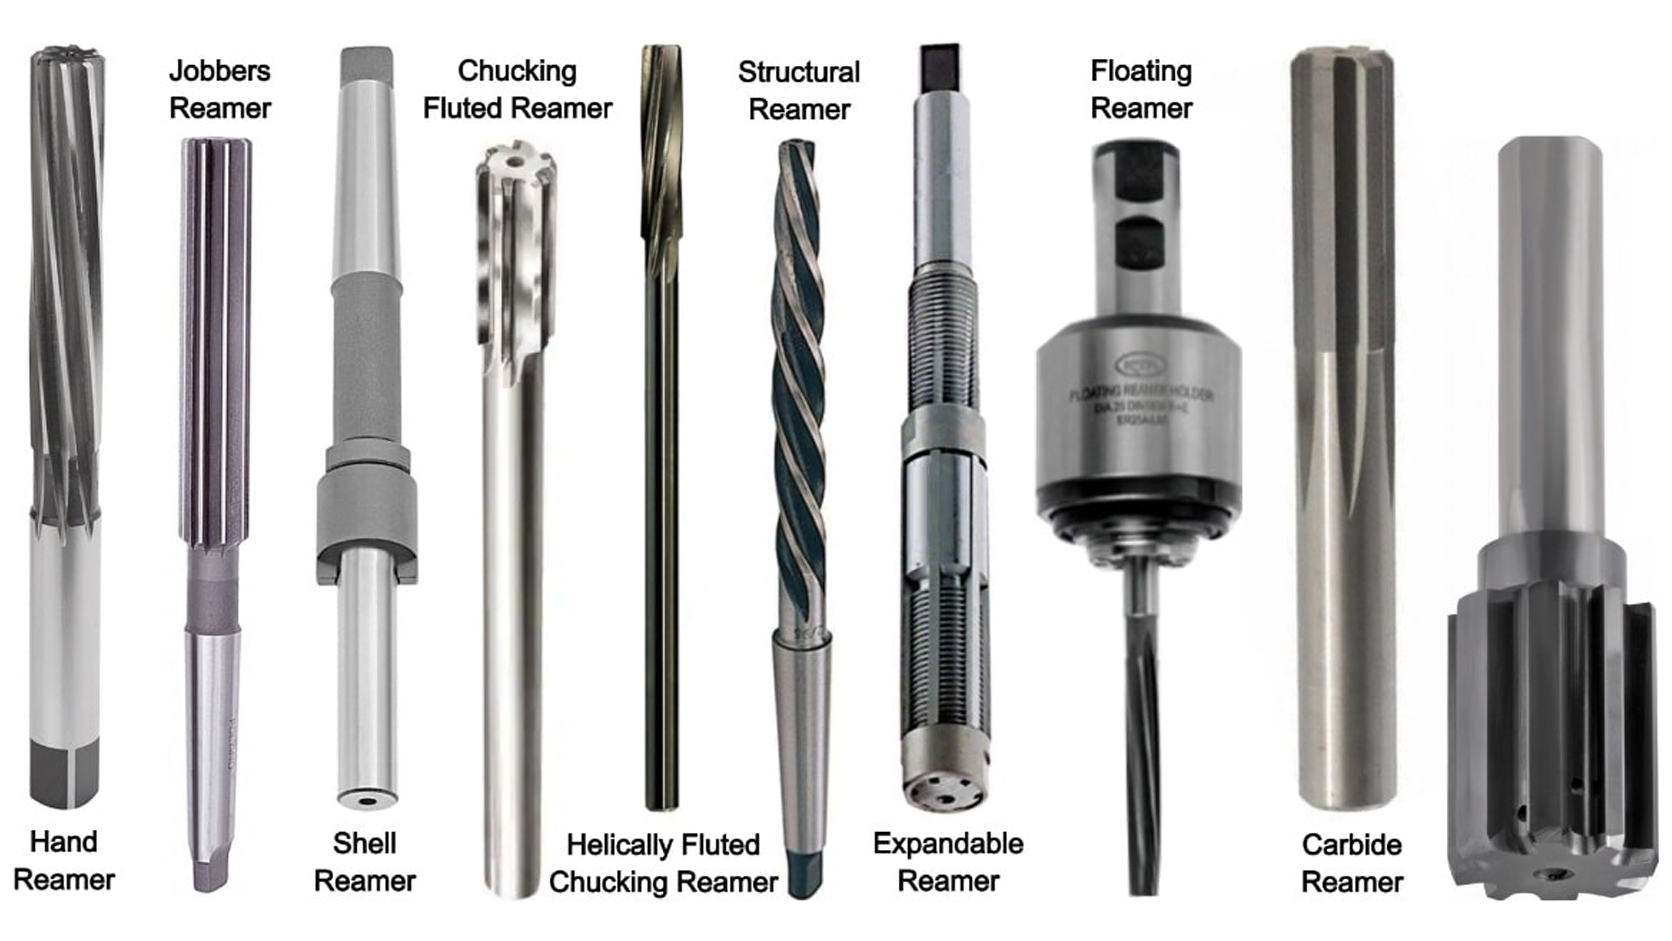
Trong quá trình doa, mũi doa được đưa vào lỗ theo đúng hướng và cắt vật liệu bằng các lưỡi cắt trên phần làm việc. Do lượng vật liệu cần lấy đi thường nhỏ, việc chuẩn bị lỗ ban đầu và lựa chọn đúng kích thước mũi doa có ý nghĩa quan trọng đối với kết quả gia công.
Mũi doa có nhiều dạng khác nhau, trong đó phổ biến là mũi doa tay và mũi doa máy. Ngoài ra, có thể phân biệt theo kiểu cán, thiết kế phần cắt, kích thước và mục đích gia công. Không nên lựa chọn chỉ dựa vào đường kính mà cần kiểm tra đầy đủ thông số của từng mã sản phẩm.
Mũi doa có thể được phân loại theo phương pháp sử dụng và cấu tạo. Với nhu cầu thực tế, hai nhóm quan trọng nhất là doa tay và doa máy. Từ đó, người dùng tiếp tục lựa chọn theo kích thước, kiểu cán và điều kiện gia công.
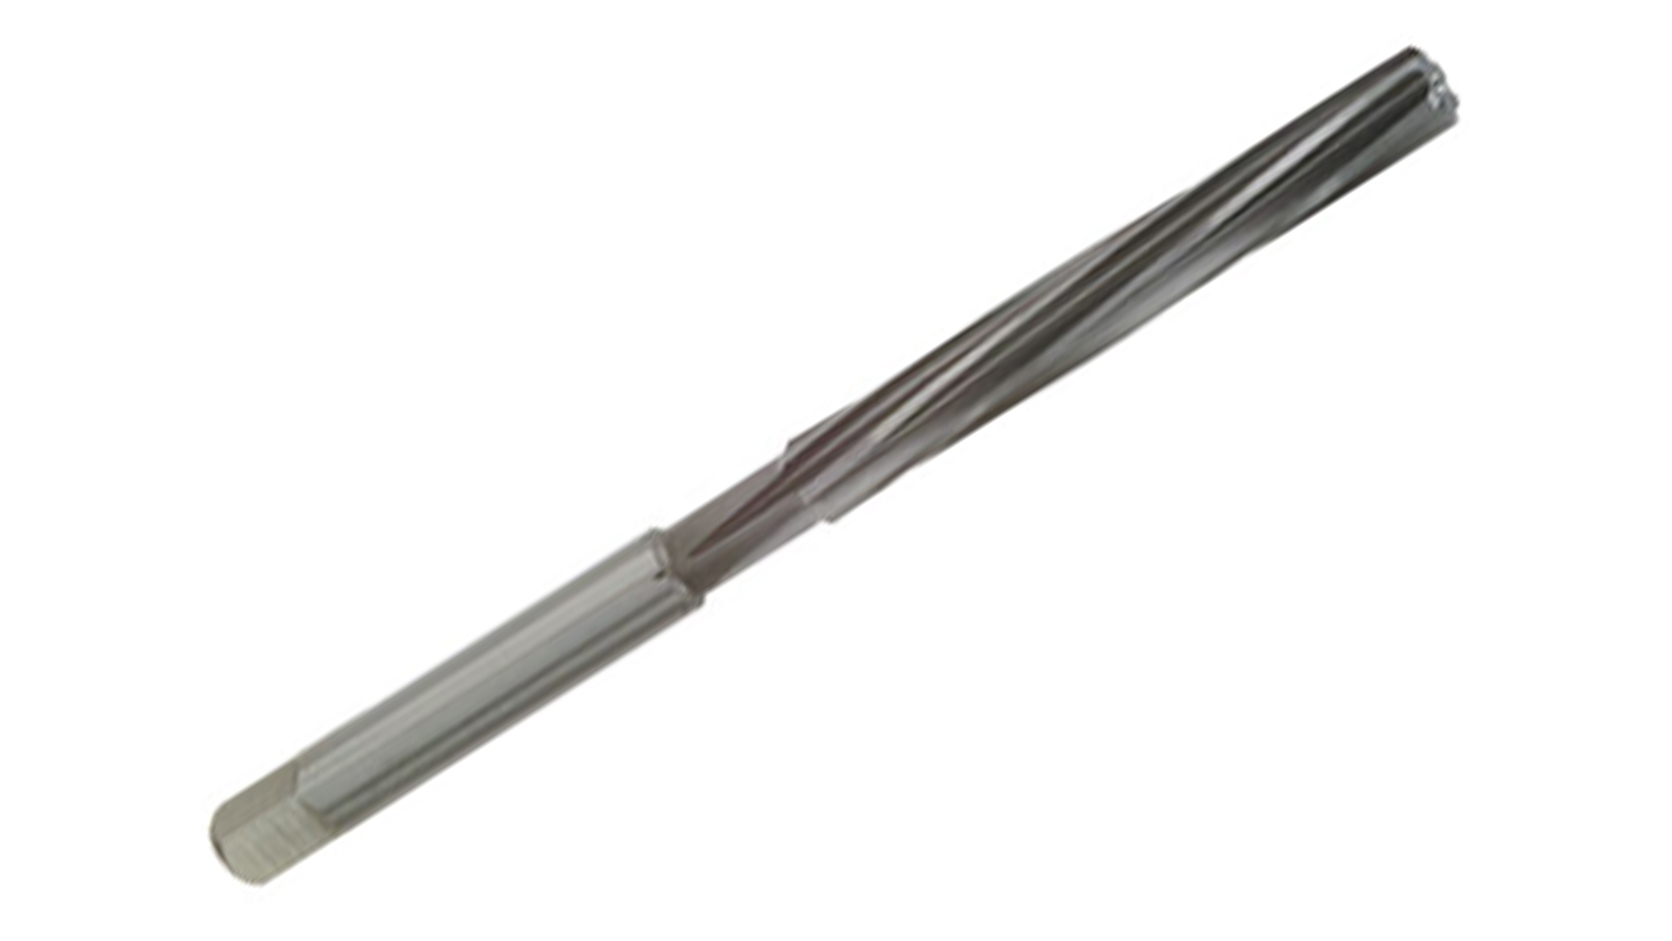
Mũi doa tay được thiết kế để thực hiện thao tác doa bằng tay. Phần cuối cán thường có dạng phù hợp để gá với dụng cụ quay bằng tay, giúp người sử dụng kiểm soát quá trình gia công một cách trực tiếp.
Doa tay thường phù hợp với các công việc sửa chữa, bảo trì hoặc gia công trong những trường hợp không sử dụng máy công cụ. Khi thao tác, cần giữ mũi doa thẳng với trục lỗ và kiểm soát lực quay để tránh ảnh hưởng đến kích thước và độ chính xác của lỗ.
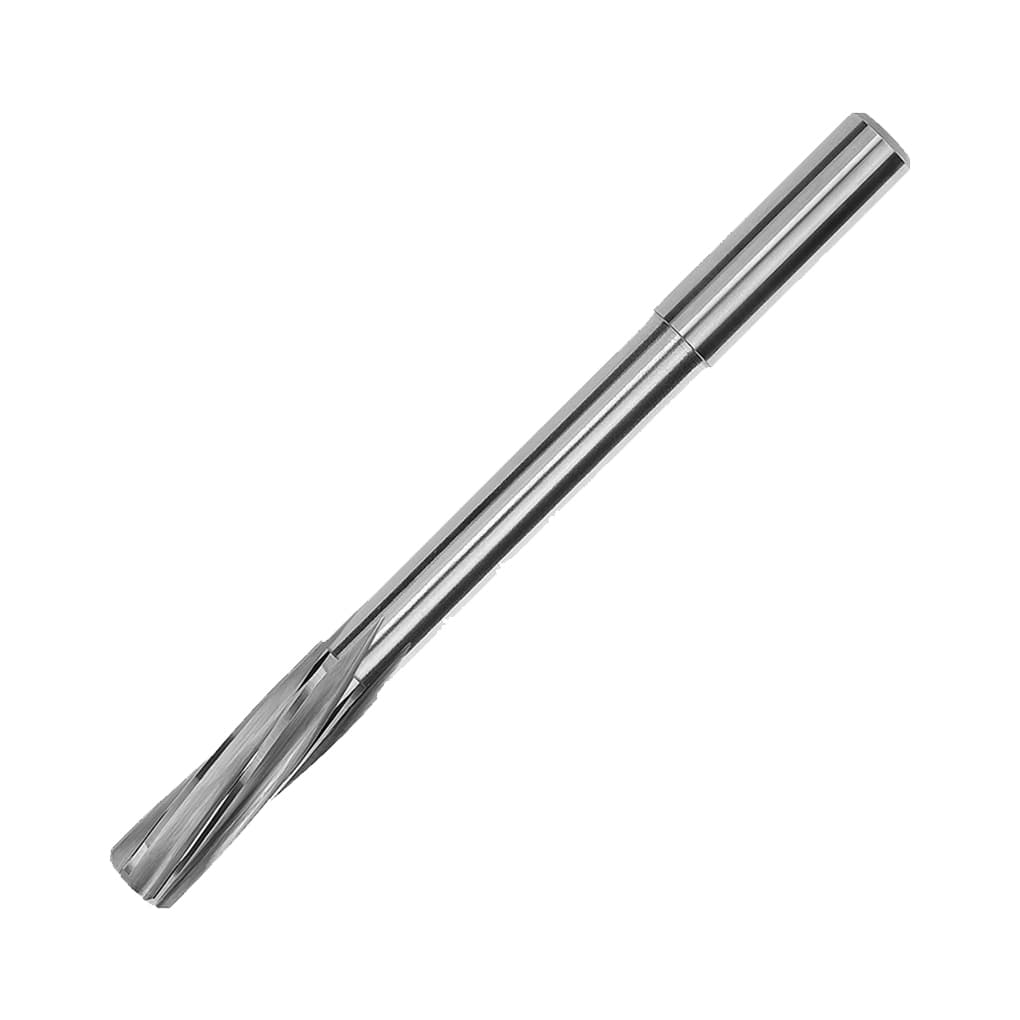
Mũi doa máy được sử dụng trên các thiết bị gia công như máy khoan, máy phay, máy tiện hoặc máy CNC, tùy thiết kế và thông số của từng sản phẩm.
Loại này được gá trực tiếp vào thiết bị thông qua phần cán tương ứng. Khi chọn mũi doa máy, cần kiểm tra kiểu cán, khả năng gá và yêu cầu vận hành của máy thay vì chỉ dựa vào đường kính phần cắt.
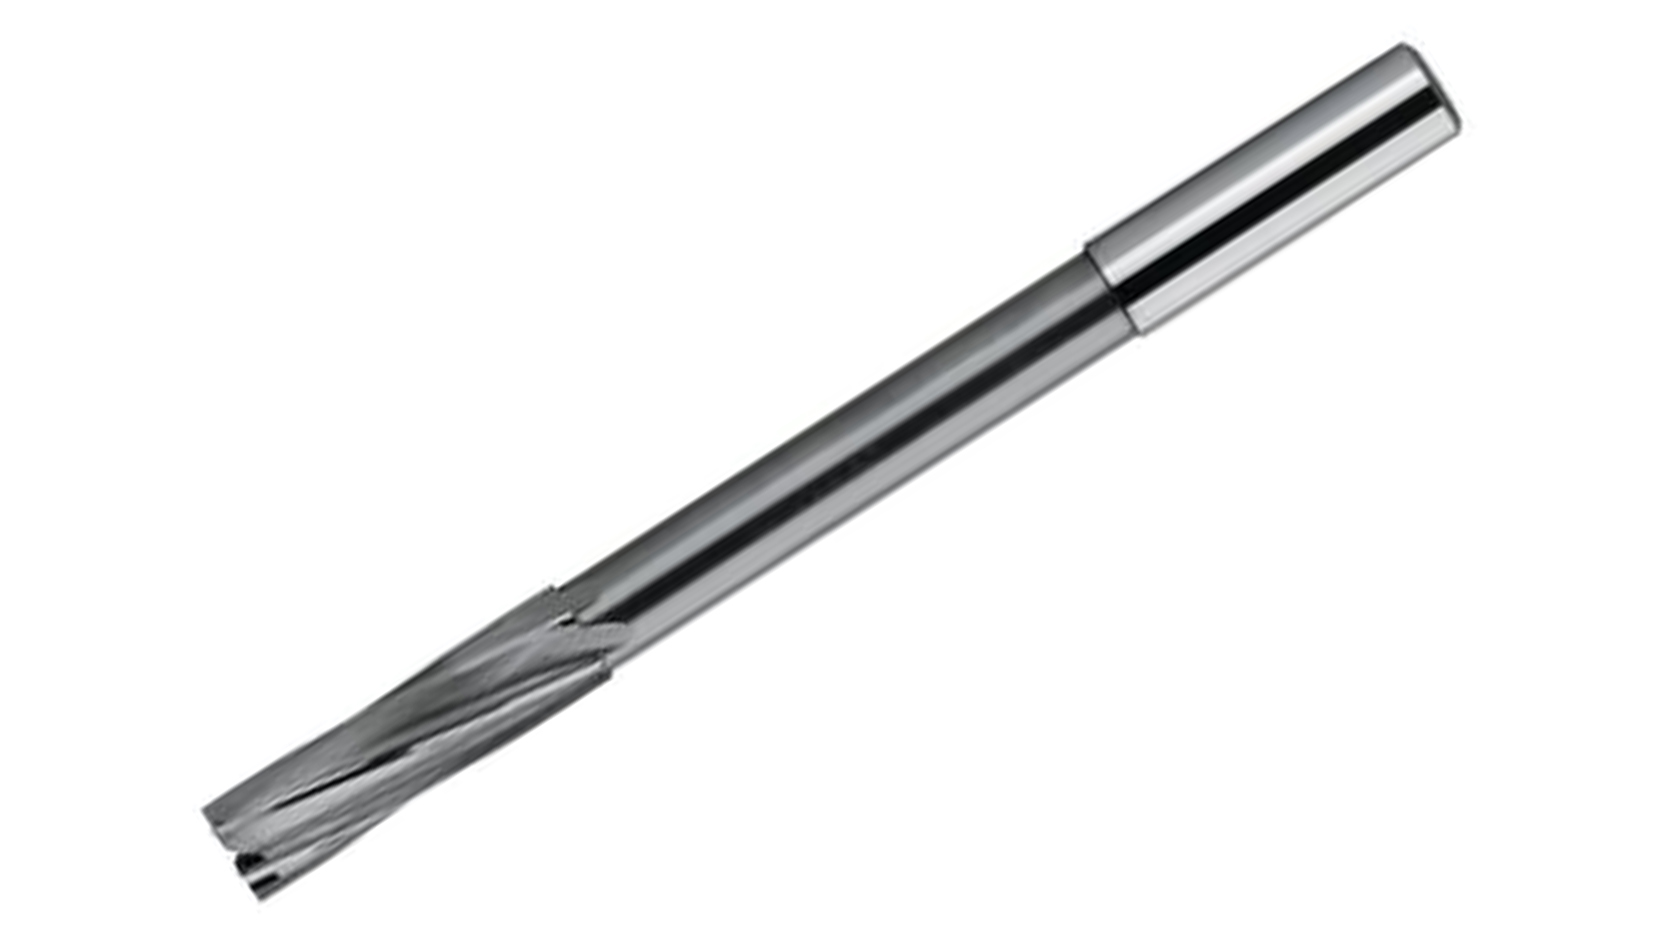
Mũi doa có thể có cán trụ hoặc cán côn tùy thiết kế. Kiểu cán quyết định cách mũi doa được gá vào dụng cụ hoặc máy gia công.
Vì vậy, trước khi mua cần kiểm tra chính xác đường kính cán, kiểu cán và kích thước đầu gá để đảm bảo mũi doa có thể lắp đúng với thiết bị đang sử dụng.
Mũi doa được sản xuất với nhiều kích thước đường kính khác nhau để đáp ứng các yêu cầu gia công lỗ. Kích thước cần lựa chọn phải tương ứng với kích thước lỗ mục tiêu và lượng dư gia công phù hợp.
Ngoài đường kính, cần xem xét vật liệu phôi và yêu cầu gia công của từng ứng dụng. Không nên mặc định một mũi doa có thể sử dụng giống nhau cho mọi loại vật liệu.
Để chọn đúng mũi doa, cần bắt đầu từ kích thước lỗ cần hoàn thiện, sau đó xác định phương pháp gia công, vật liệu phôi và khả năng gá. Một mũi doa có đường kính phù hợp nhưng sai kiểu cán hoặc không phù hợp với thiết bị vẫn có thể khiến quá trình gia công không đạt yêu cầu.
Đầu tiên cần xác định đường kính lỗ sau khi hoàn thiện. Đây là thông số quan trọng nhất để lựa chọn đường kính mũi doa.
Không nên lấy đường kính mũi doa theo đường kính mũi khoan một cách máy móc. Lỗ ban đầu cần có kích thước phù hợp để mũi doa có thể thực hiện phần gia công tinh theo yêu cầu. Lượng dư cụ thể cần được xác định dựa trên loại mũi doa, vật liệu và hướng dẫn kỹ thuật của nhà sản xuất.
Nếu thao tác thủ công, cần chọn mũi doa tay có thiết kế phù hợp để sử dụng với dụng cụ quay bằng tay. Nếu gia công trên máy, cần chọn mũi doa máy tương thích với thiết bị.
Việc lựa chọn này ảnh hưởng trực tiếp đến cách gá và kiểm soát chuyển động của mũi doa. Không nên sử dụng một loại mũi doa cho phương pháp khác chỉ vì đường kính giống nhau.
Kiểu cán phải tương thích với dụng cụ hoặc máy đang sử dụng. Với từng mã sản phẩm, cần kiểm tra các thông số như đường kính cán, dạng cán và tổng chiều dài nếu những thông số này ảnh hưởng đến khả năng gá hoặc không gian làm việc.
Đặc biệt với mũi doa máy, cần đảm bảo mũi được gá chắc chắn và đồng tâm với trục gia công.
Vật liệu của chi tiết cần gia công là một yếu tố quan trọng khi lựa chọn mũi doa. Khả năng cắt và thiết kế dụng cụ cần phù hợp với vật liệu mà nhà sản xuất quy định.
Không nên chỉ dựa vào tên gọi “mũi doa kim loại” để kết luận rằng sản phẩm phù hợp với mọi loại kim loại. Cần xem phạm vi ứng dụng và thông số kỹ thuật cụ thể của từng mã.
Cần xác định lỗ cần doa có dạng và chiều sâu như thế nào, đồng thời xem xét không gian thao tác, khả năng thoát phoi và điều kiện làm việc của thiết bị.
Đối với các ứng dụng yêu cầu độ chính xác cao, cần kiểm soát cả chất lượng lỗ ban đầu, lượng dư gia công và độ ổn định của quá trình gá. Những thông số cụ thể nên được đối chiếu với tài liệu kỹ thuật của mũi doa.
Trước khi đặt mua, cần đối chiếu đường kính mũi doa, đường kính cán, tổng chiều dài, loại doa, vật liệu/phạm vi ứng dụng và thương hiệu theo thông tin của sản phẩm.
Nhu cầu sử dụng → xác định kích thước lỗ cần hoàn thiện → xác định phương pháp doa tay hoặc doa máy → kiểm tra vật liệu phôi → chọn đường kính mũi doa → kiểm tra kiểu cán và khả năng gá → xem xét điều kiện gia công → đối chiếu catalogue/bảng thông số → xác nhận đúng mã sản phẩm trước khi mua.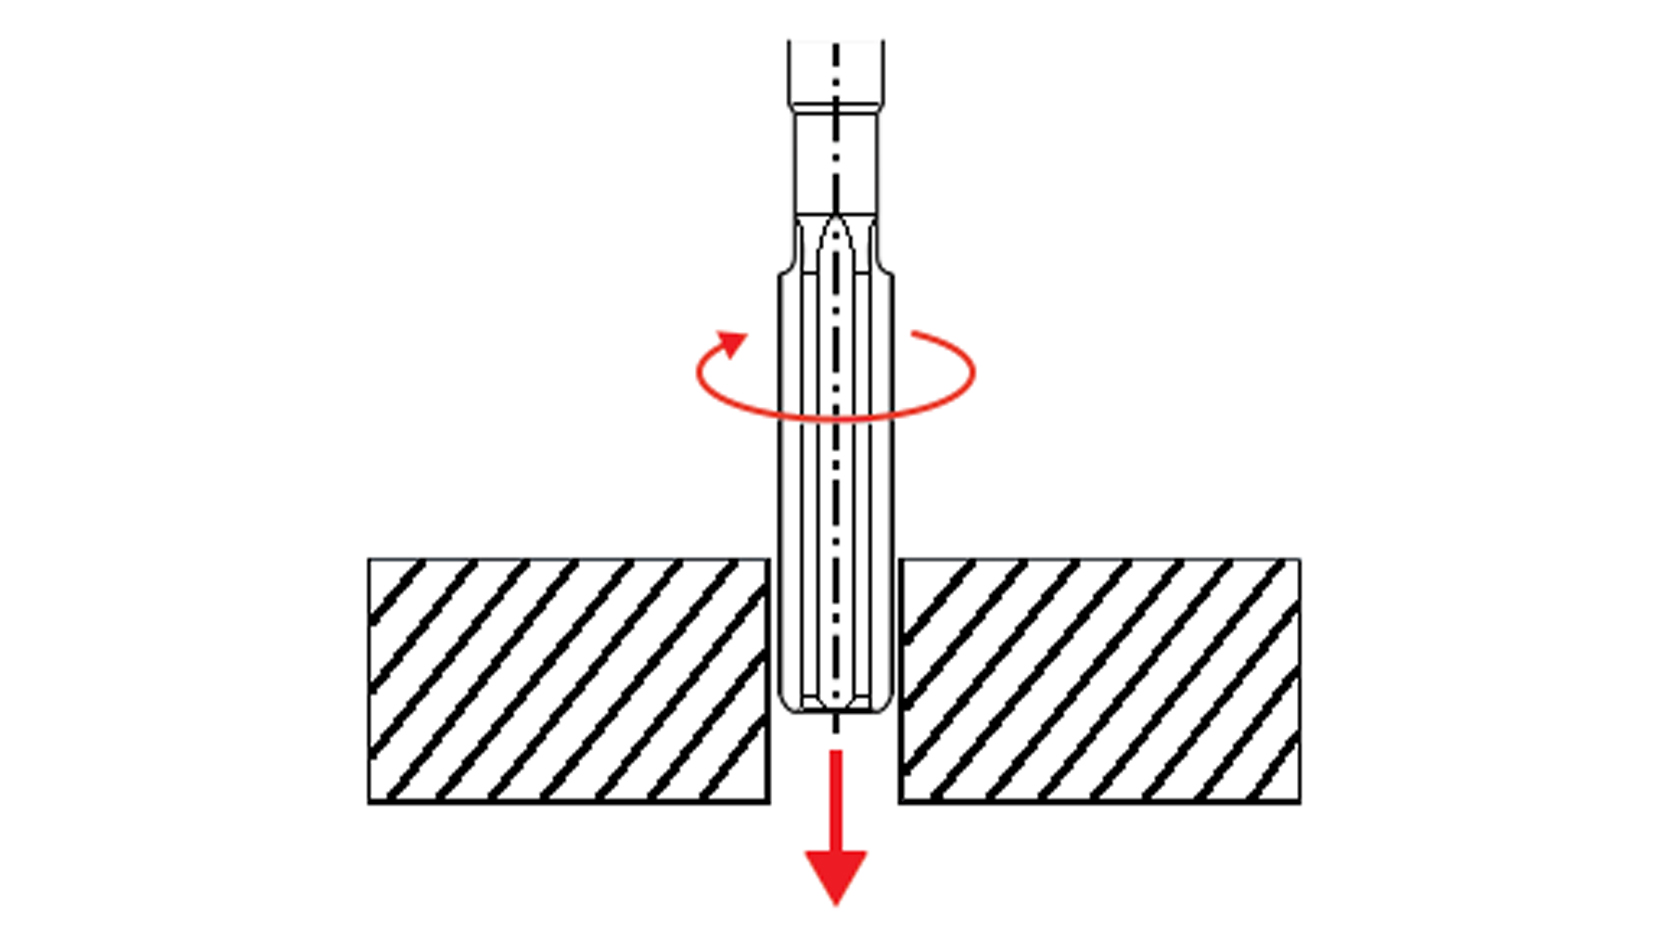
Trước khi doa, cần kiểm tra lỗ ban đầu về đường kính, độ thẳng và tình trạng bề mặt. Lỗ cần được gia công với lượng dư phù hợp để mũi doa có thể thực hiện công đoạn hoàn thiện.
Với doa tay, lắp mũi vào dụng cụ quay phù hợp và giữ mũi thẳng với trục lỗ. Với doa máy, cần gá mũi chắc chắn, đúng kiểu cán và đảm bảo sự đồng tâm giữa mũi doa với trục máy.
Đưa mũi doa vào lỗ theo đúng hướng và duy trì chuyển động ổn định. Trong quá trình doa cần sử dụng chế độ gia công phù hợp với loại mũi và vật liệu phôi.
Không quay mũi doa theo chiều ngược lại khi lưỡi cắt đang làm việc. Việc đảo chiều có thể ảnh hưởng đến lưỡi cắt và chất lượng bề mặt lỗ. Khi sử dụng, cần tuân thủ hướng dẫn của nhà sản xuất đối với từng loại mũi doa.
Sau khi doa, cần làm sạch lỗ và kiểm tra kích thước bằng dụng cụ đo phù hợp. Nếu ứng dụng yêu cầu cao về độ chính xác hoặc độ hoàn thiện bề mặt, cần kiểm tra theo dung sai kỹ thuật được quy định cho chi tiết.
Mũi doa tay được thiết kế để thao tác bằng tay thông qua dụng cụ quay phù hợp, trong khi mũi doa máy được sử dụng trên máy công cụ và yêu cầu kiểu gá tương thích. Hai loại có thể khác nhau về thiết kế phần cán, phần dẫn hướng và cách kiểm soát quá trình gia công. Vì vậy, khi lựa chọn cần căn cứ vào phương pháp sử dụng, kích thước lỗ, vật liệu phôi và thông số kỹ thuật của từng mã thay vì chỉ dựa vào đường kính mũi doa.

